


Injecció de plàstic
Injectem les peces en un motlle validat.
El motlle es fa d’alumini o d’acer temprat, n’aproves les mostres abans de produir i després cada injecció surt d’aquell mateix motlle.
Demana pressupostCompte gratuït, sense compromísNDA mutu signat abans que pugis res.
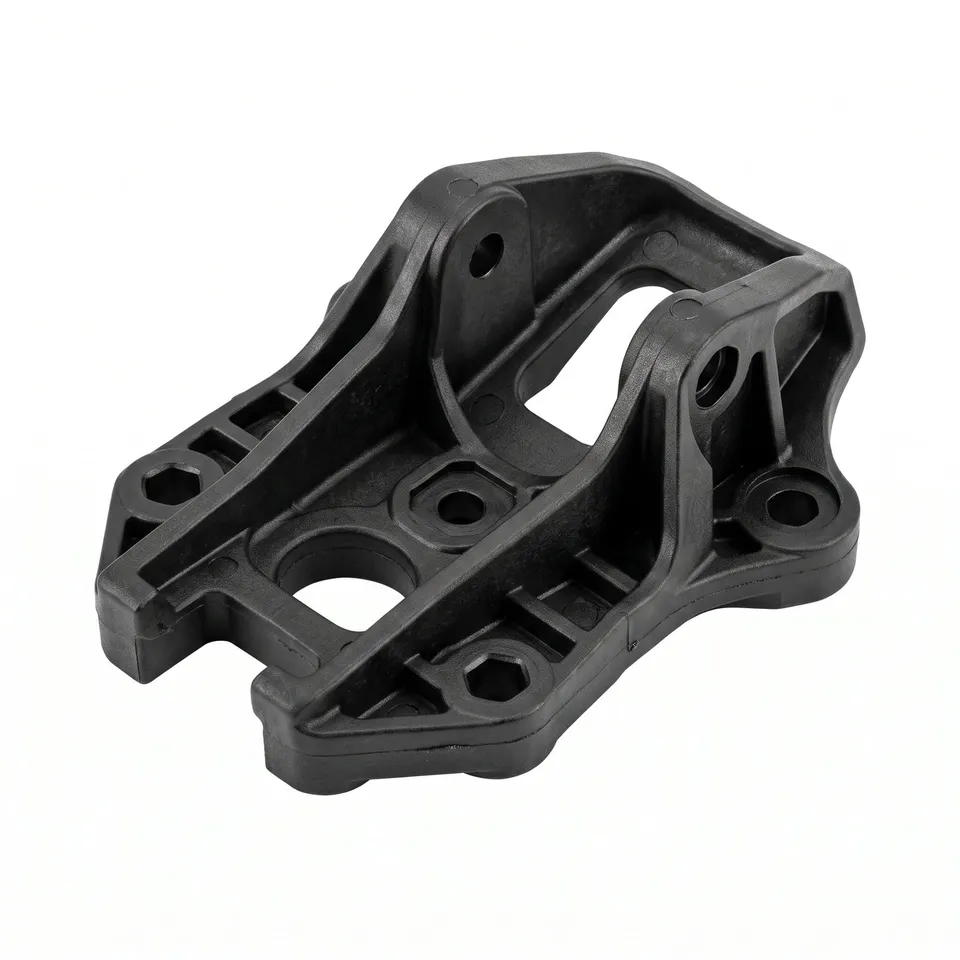 InjectadaTotes iguals
Tot, de la primera injecció a l’última.
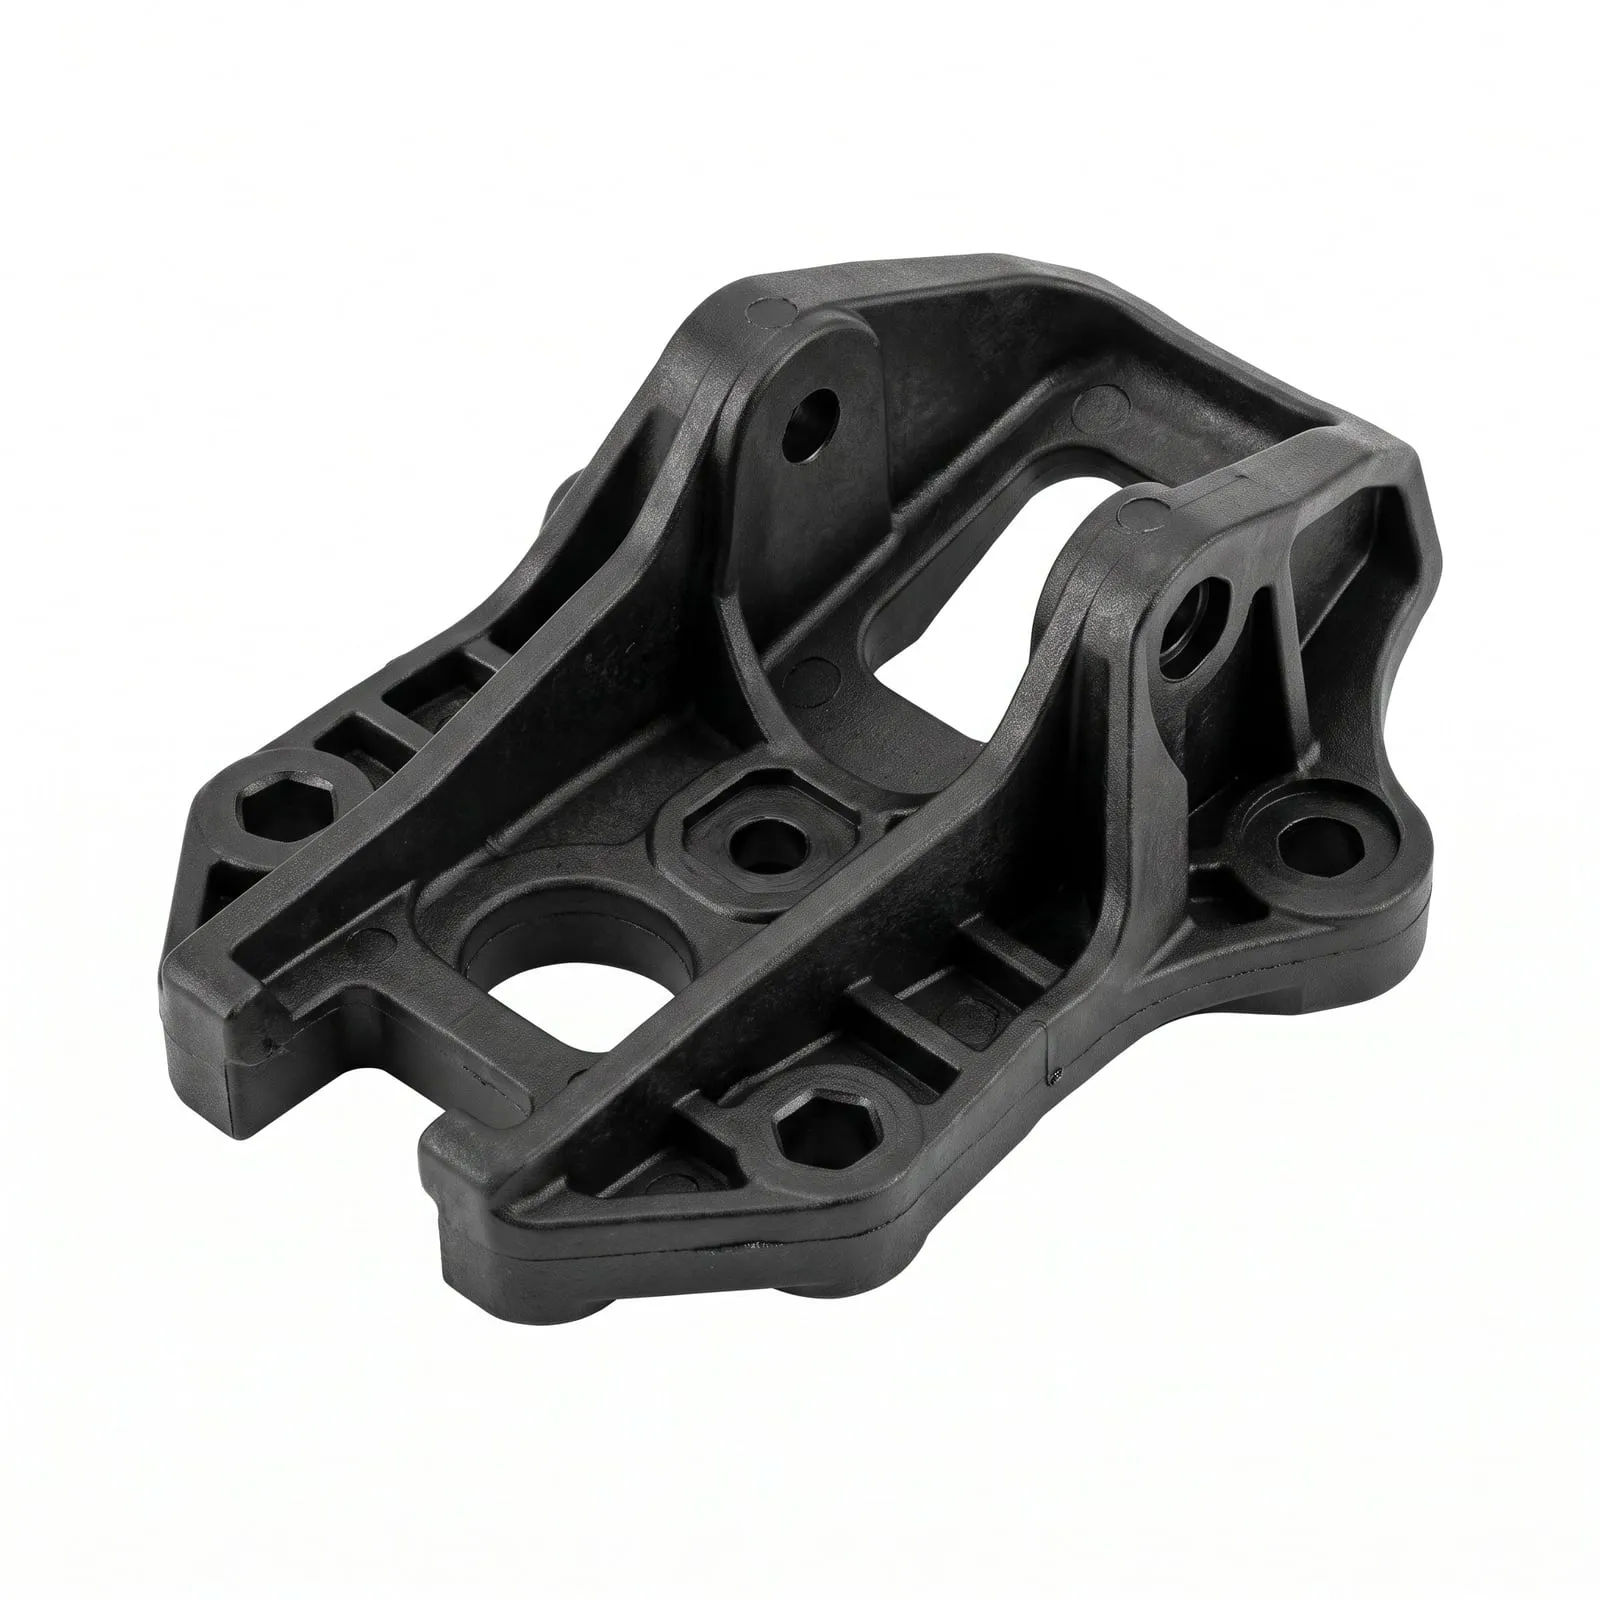 Desemmotllament i gruixos
Un sol motlle pot fer una família de peces.
Diverses peces d’una mateixa família comparteixen motlle i es pressuposten juntes, com una matriu, no per separat. Va bé per a peces que es venen en jocs i amb volums semblants.
Veure com fem els motlles →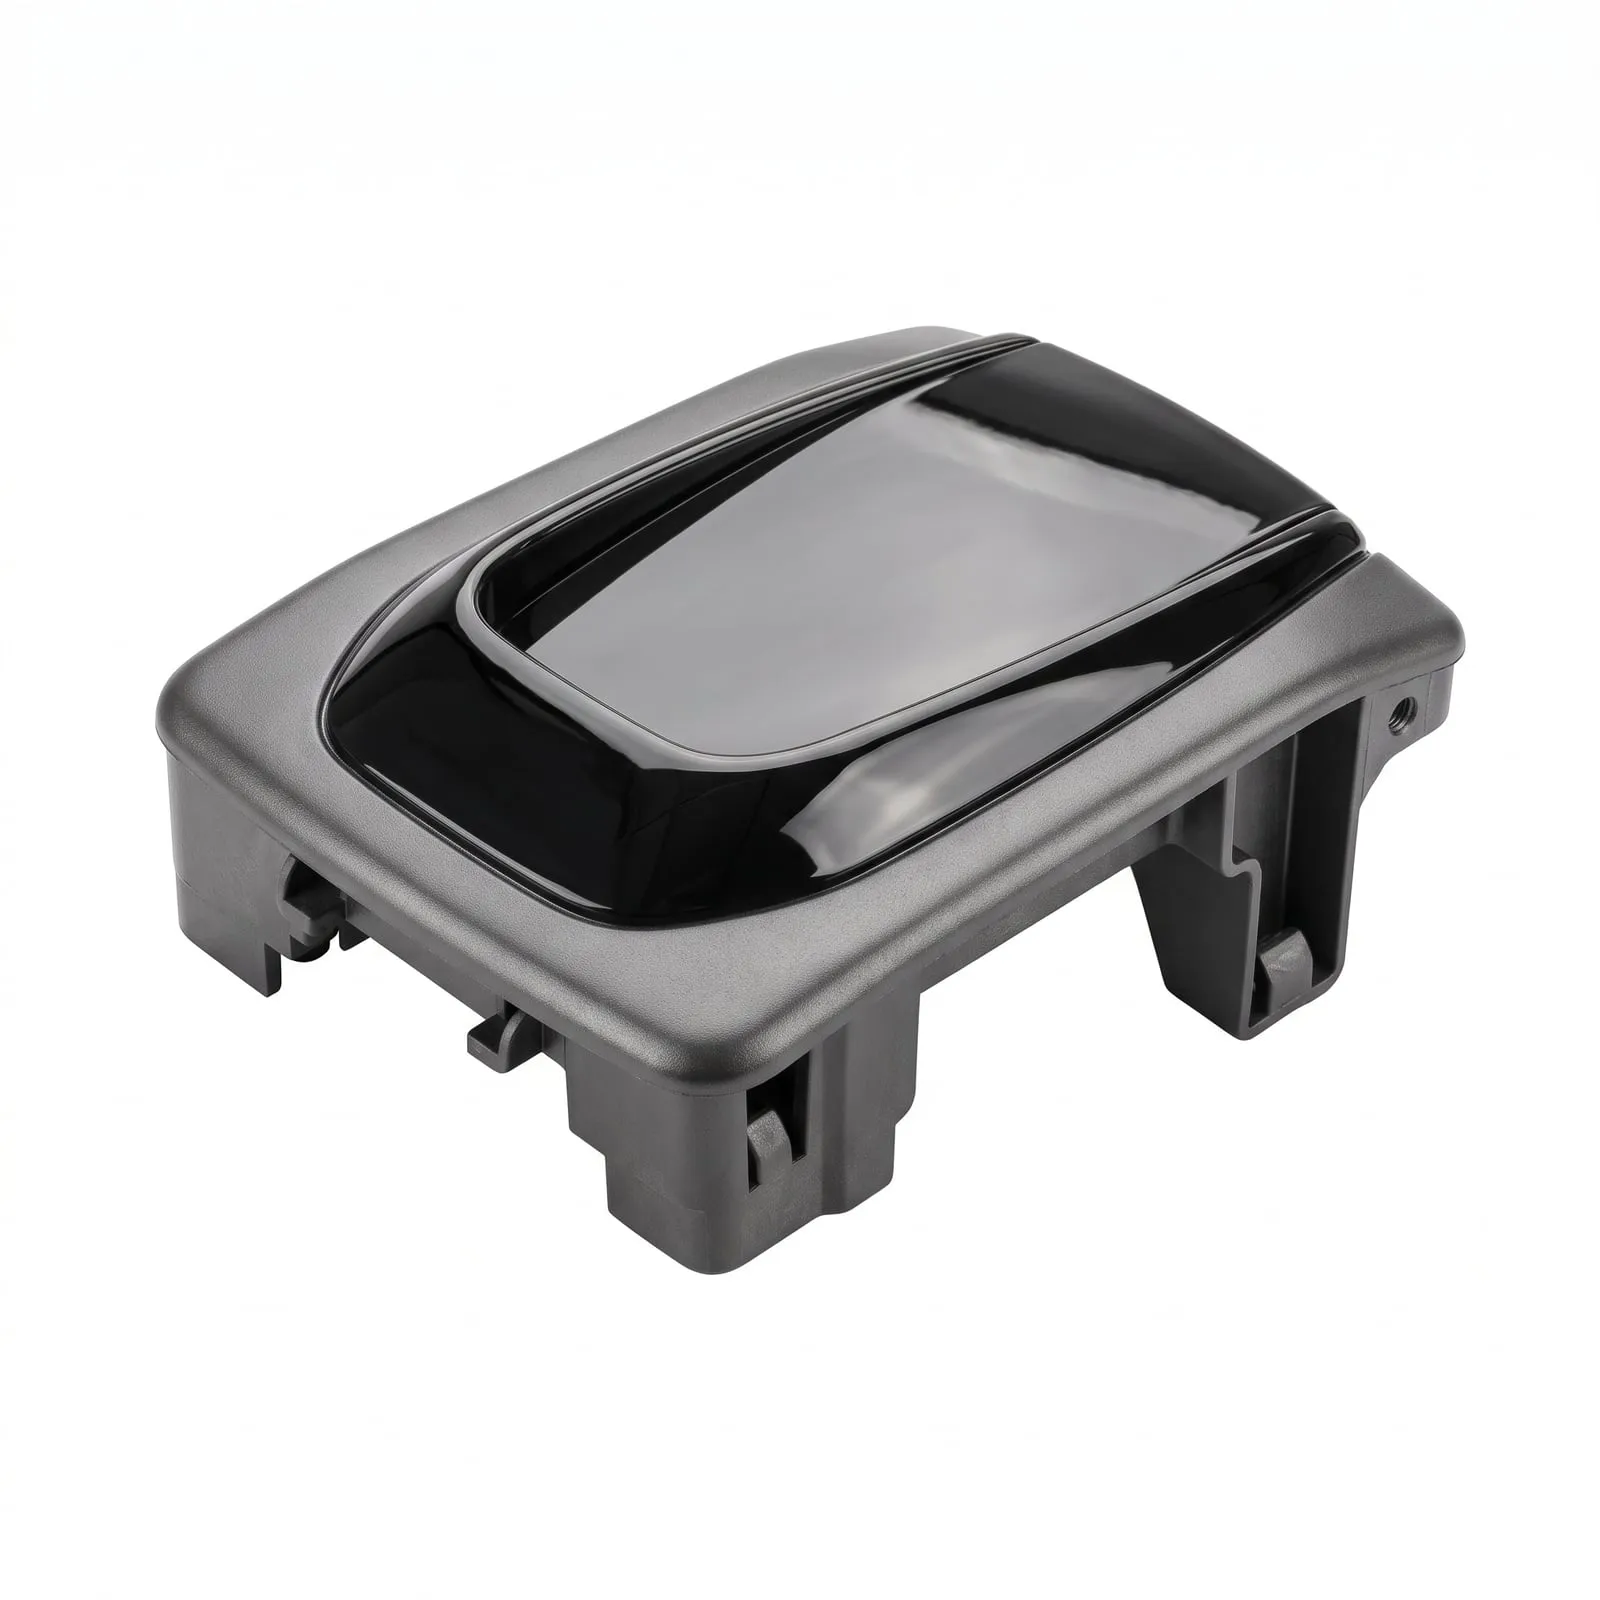
Motlle familiar
1 motlle · 4 cavitats
- CarcassaHS-01
- Embellidor brillantTR-01
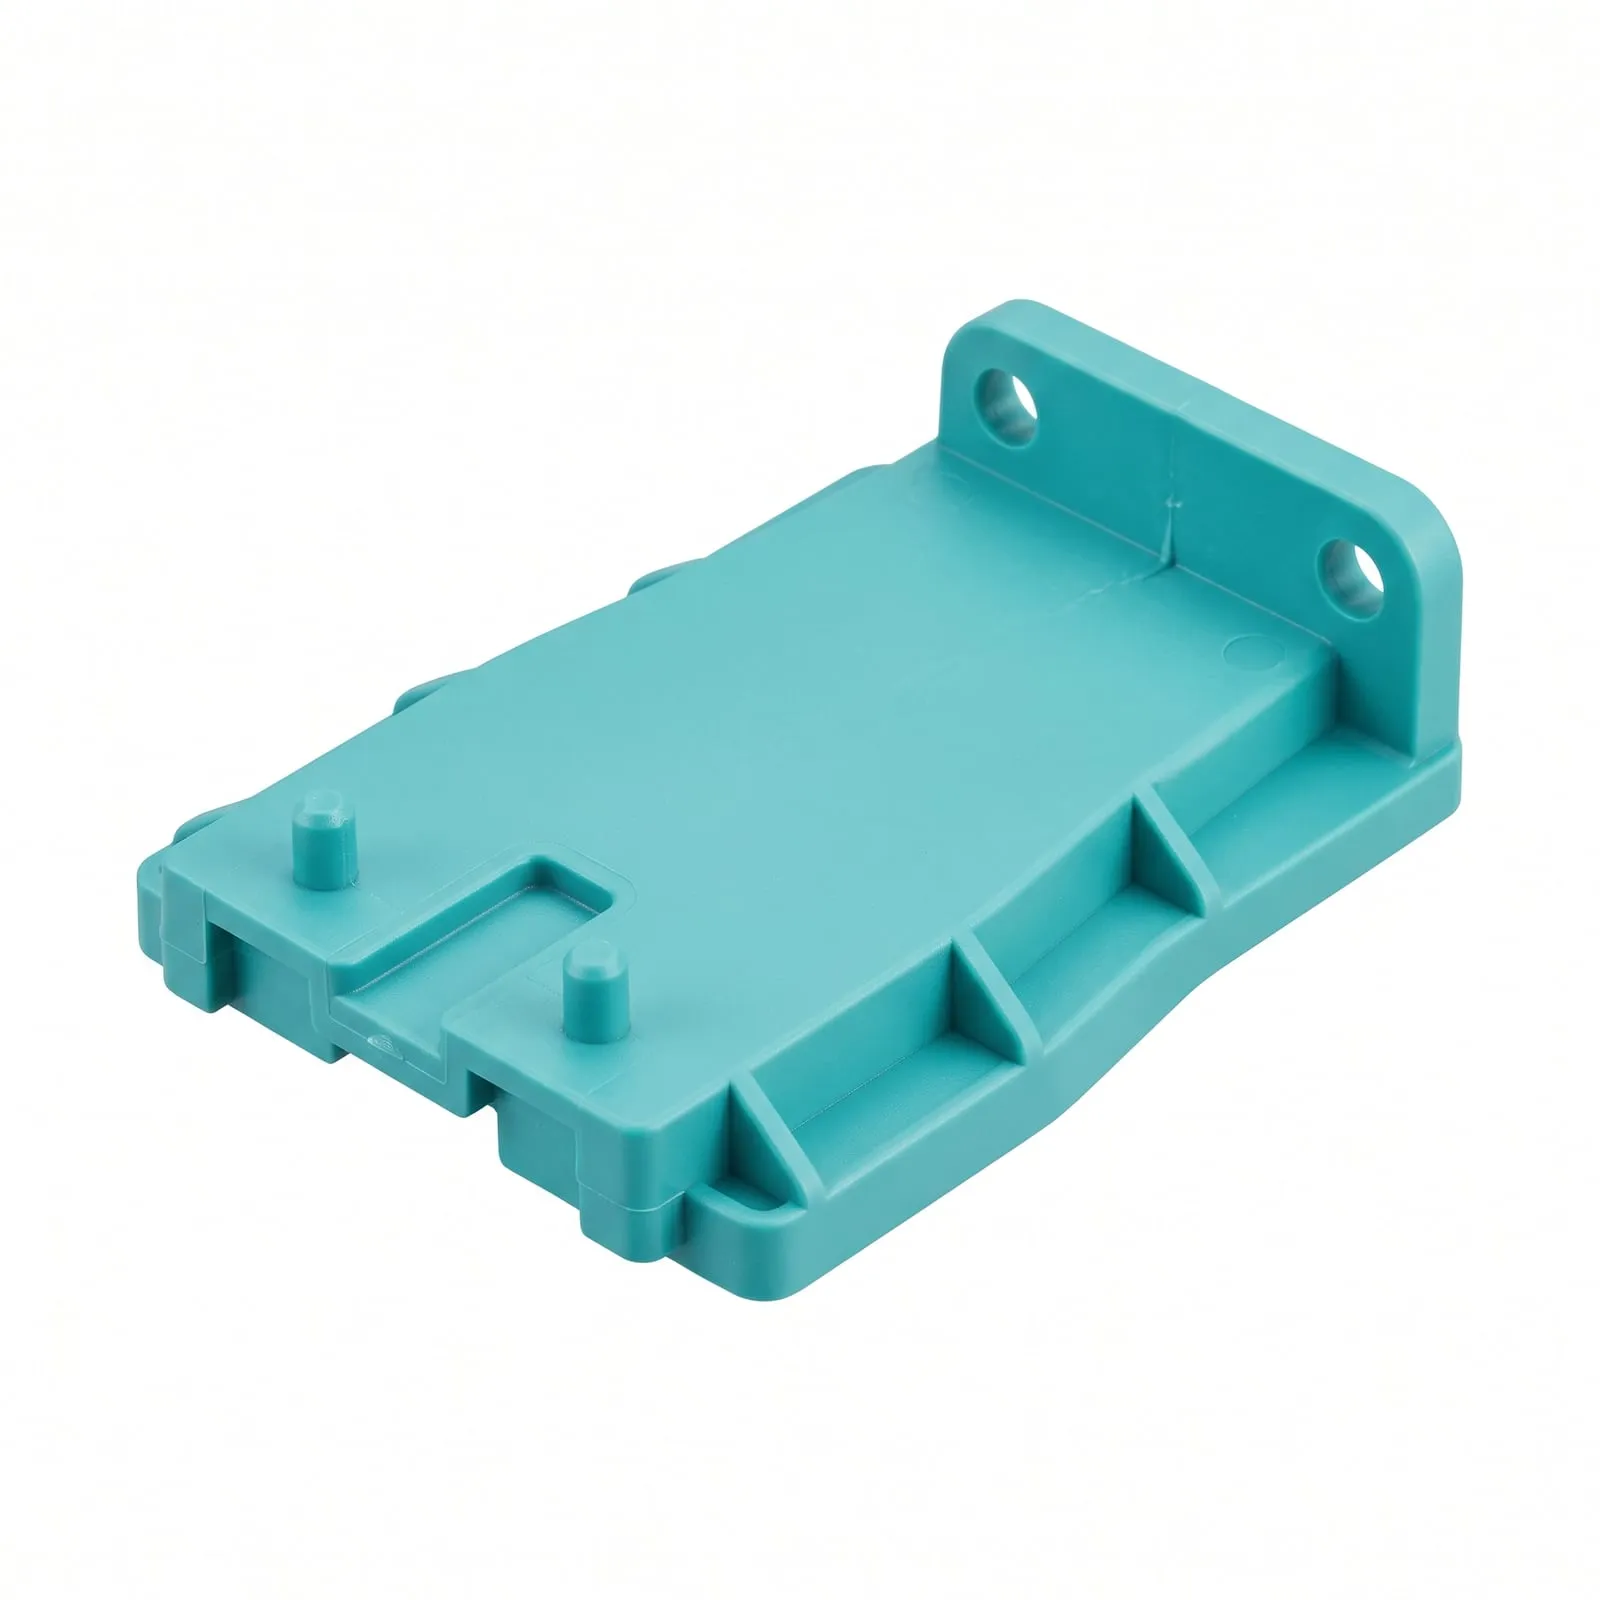
- BaseBS-01
- ClipCL-01
Més enllà d’una cavitat
La injecció especialitzada entra al mateix pressupost.
La sobreinjecció, els inserts i els acabats es preveuen al motlle, no s’afegeixen després.
Tria el motlle que demana el teu volum.
L’alumini serveix per validar la peça, i l’acer, per produir-la. Dimensionem el motlle per a les injeccions que faràs realment.
Què és la injecció de plàstic
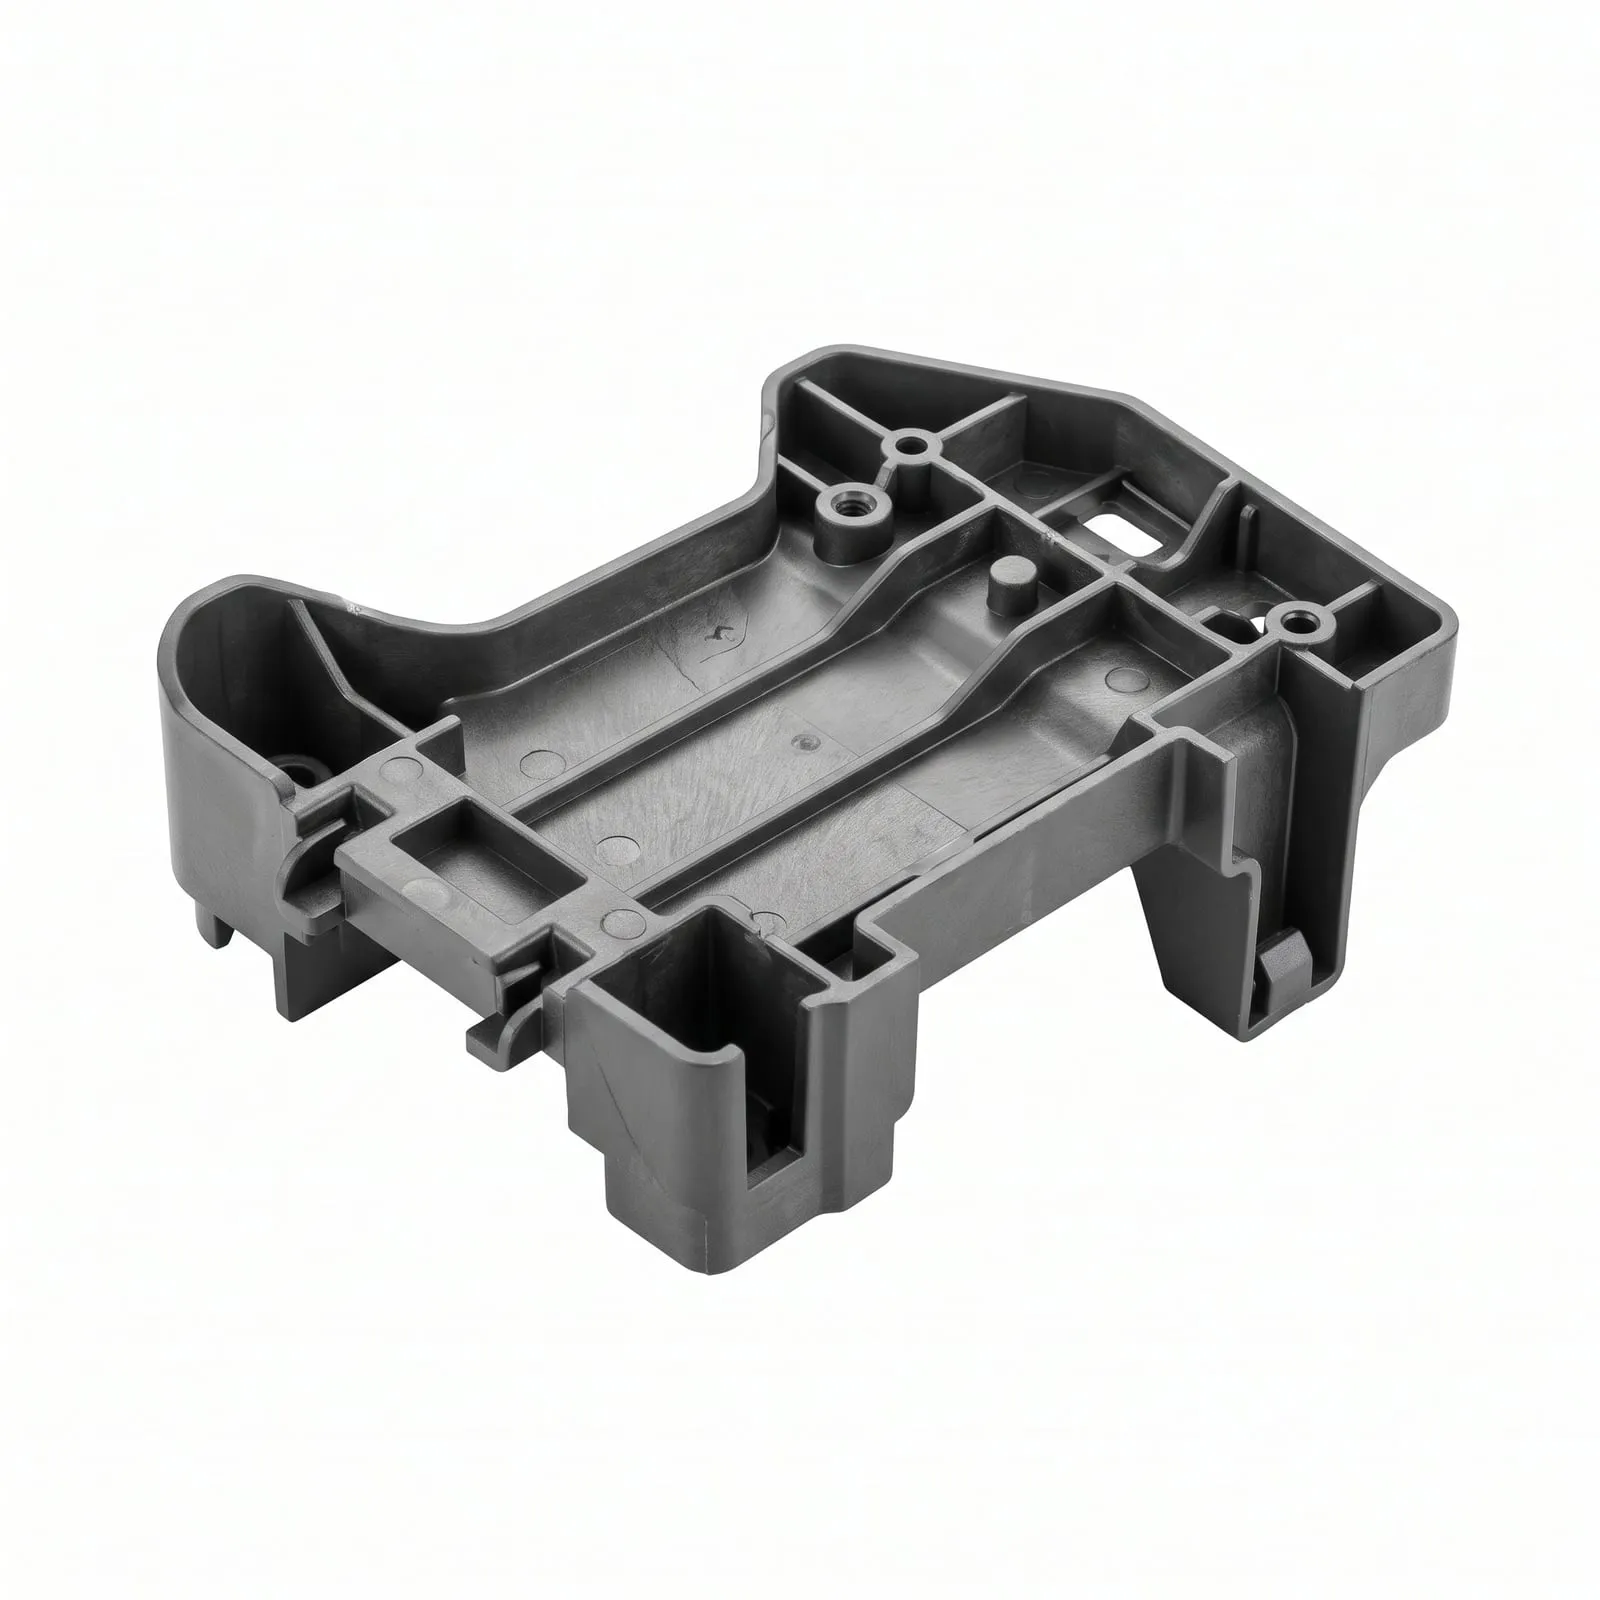
La injecció de plàstic fon la resina, la injecta a pressió en un motlle d’acer o d’alumini, la refreda i l’expulsa ja acabada. És la manera estàndard de fer peces de plàstic idèntiques en volum: des d’uns centenars amb un motlle tou d’alumini fins a milions amb un d’acer temprat.
Encara no saps si és el procés adequat?
Calcula el teu punt d’equilibri abans de parlar de motlles.
Interactiu · regla general
CNC o injecció? On és el teu punt d’equilibri?
Probablement guanya el mecanitzat CNC
Amb 251 unitats d’una peça moderada, un motlle és difícil d’amortitzar del tot: el CNC t’estalvia el cost i el termini de l’utillatge.
Un ordre de magnitud basat en l’amortització habitual d’un utillatge, no un pressupost. El número real depèn de la teva geometria, el teu material i el teu acabat. Envia la peça i et donem números reals →
Tot sobre la injecció de plàstic
Fitxa tècnica
Resines
Triar procés
Preguntes
Dubtes sobre injecció de plàstic
Quina diferència real hi ha entre un motlle de prototip i un de producció?
Un motlle de prototip (o "pont") se sol mecanitzar en alumini: és més ràpid i més barat de fer, i serveix per a entre uns centenars i uns quants milers d’injeccions abans que el desgast es noti a les superfícies vistes. Un motlle de producció és d’acer temprat (normalment P20 o H13), costa més i triga més a construir-se, però està dimensionat per a centenars de milers d’injeccions amb toleràncies més ajustades i més repetibles durant tota la seva vida.
Què és una mostra T0 i què passa si no coincideix amb el plànol?
La T0 és el primer joc de peces que surt d’un motlle acabat de fer, mesurat contra el teu plànol abans d’aprovar-lo. Si una cota és fora, el motlle s’ajusta —s’hi afegeix o se’n treu acer de la cavitat— i es torna a mostrejar (T1, T2…) fins que passa. Res no entra en producció amb un motlle sense validar.
Quantes injeccions aguanta realment un motlle abans de desgastar-se?
Depèn del material del motlle i de la resina. Els motlles d’alumini aguanten de l’ordre de centenars a uns milers d’injeccions abans que es noti el desgast a la superfície vista; els d’acer temprat estan fets per a centenars de milers. Les resines carregades amb vidre o amb mineral són abrasives i escurcen la vida de la cavitat més de pressa que un plàstic sense càrrega, i això convé dir-ho al teu enginyer abans de fer el motlle, no després.
Un prototip mecanitzat en CNC pot passar directament a un motlle de producció sense canvis?
Poques vegades tal qual. El CNC admet arestes internes vives, parets sense desemmotllament i certs negatius que un motlle no pot deixar anar sense utillatge extra (correderes, expulsors inclinats) o sense redisseny. La geometria sol necessitar primer una passada d’angles de desemmotllament i uniformitat de paret: mira la guia DFM, o envia el fitxer de CNC i un enginyer t’assenyala exactament què cal canviar.
La meva peça està dissenyada per a impressió 3D, es pot injectar?
Normalment sí, després d’una passada d’adaptació. La impressió admet geometries que un motlle no pot omplir ni deixar anar —arestes internes vives, parets desiguals, seccions massisses, negatius—, així que un fitxer llest per imprimir gairebé mai s’injecta tal qual. Envia’l igualment: un enginyer el pressuposta per a injecció i t’avisa que caldrà adaptar-lo; així que aproves el pressupost, el DFM refà la geometria amb tu —angles de desemmotllament, parets uniformes, nervis en comptes de volum massís— juntament amb els matricers que construiran el motlle, i la peça manté la funció i l’aspecte que li vas donar. I si el teu volum encara no justifica un motlle, t’ho diuen i et pressuposten un lot imprès o una colada de poliuretà.
Què és un motlle familiar i quan té sentit?
Un motlle familiar mecanitza en una mateixa eina les cavitats de diverses peces diferents, així que en surten —i s’envien— juntes. Surt a compte quan les peces es fan servir en conjunt i necessiten volums semblants, com una carcassa, el seu embellidor i els seus clips, que comparteixen una mateixa estratègia d’utillatge. La contrapartida: si una cavitat es desgasta o es trenca, tot el joc s’atura fins a arreglar-la.
Per què es guerxen les peces o surten amb xuclades, i he de redissenyar la peça sencera?
Totes dues coses solen ser un problema de gruix de paret, no de peça sencera. Les xuclades apareixen just davant d’un nervi, una torreta o una secció gruixuda que es refreda més a poc a poc que la paret del voltant; el guerxament ve d’un refredament desigual o de l’orientació de la fibra en una resina carregada amb vidre. La solució gairebé sempre és local —aprimar un nervi, refrigerar a prop d’una zona gruixuda— i no un redisseny des de zero.
I si la injecció no és el procés adequat per a la meva peça?
Llavors es canvia, abans de mecanitzar cap motlle. Si el volum és massa baix per justificar un motlle, o si la geometria encaixa més bé en CNC o en xapa, el teu enginyer t’ho diu d’entrada i torna a pressupostar amb el procés adequat. Demanar pressupost no et compromet a res.
Capacitats relacionades
Comença aquí
Rep un pressupost fet per un enginyer.
Puja una peça o tot el teu BOM.
Tindràs preu i termini en 24–48 h.
Compte gratuït, sense compromísNDA mutu signat abans que pugis res.