


Inyección de plástico
Inyectamos tus piezas en un molde validado.
El molde se hace en aluminio o en acero templado, apruebas sus muestras antes de producir y luego cada inyección sale de ese mismo molde.
Pide presupuestoCuenta gratuita, sin compromisoNDA mutuo firmado antes de subir.
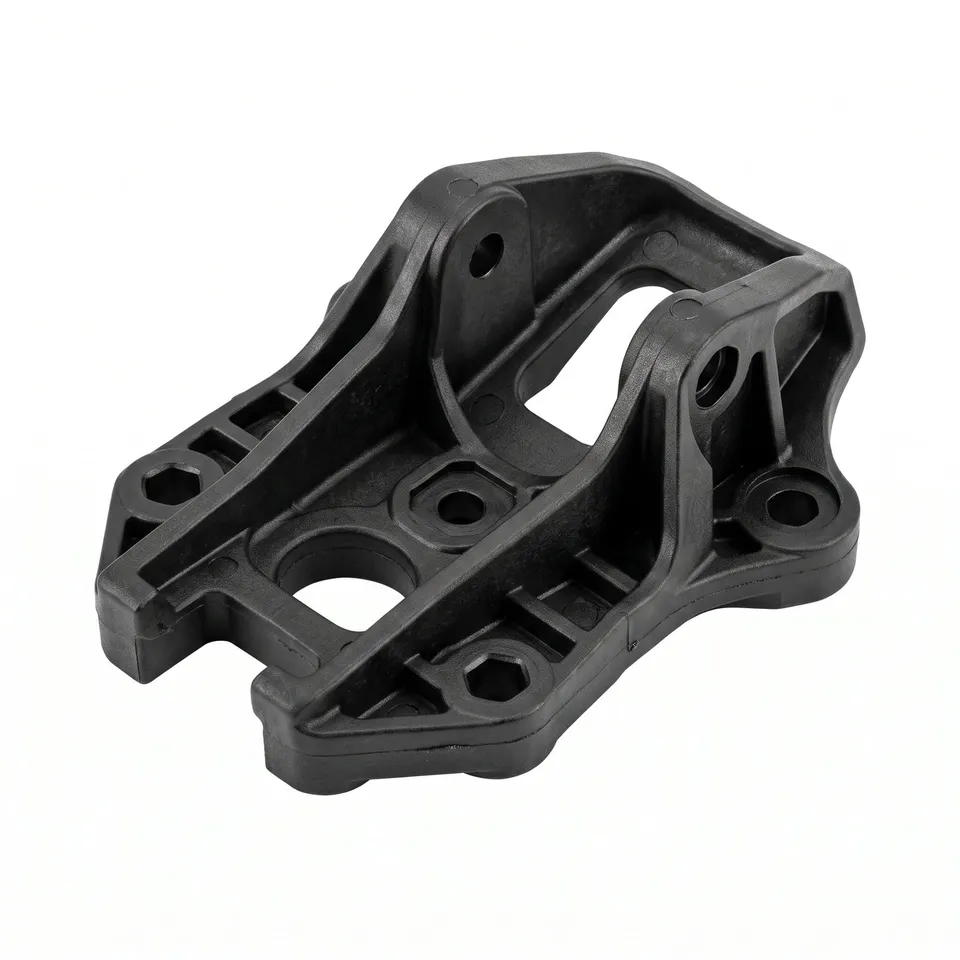 InyectadaTodas iguales
Todo, de la primera inyección a la última.
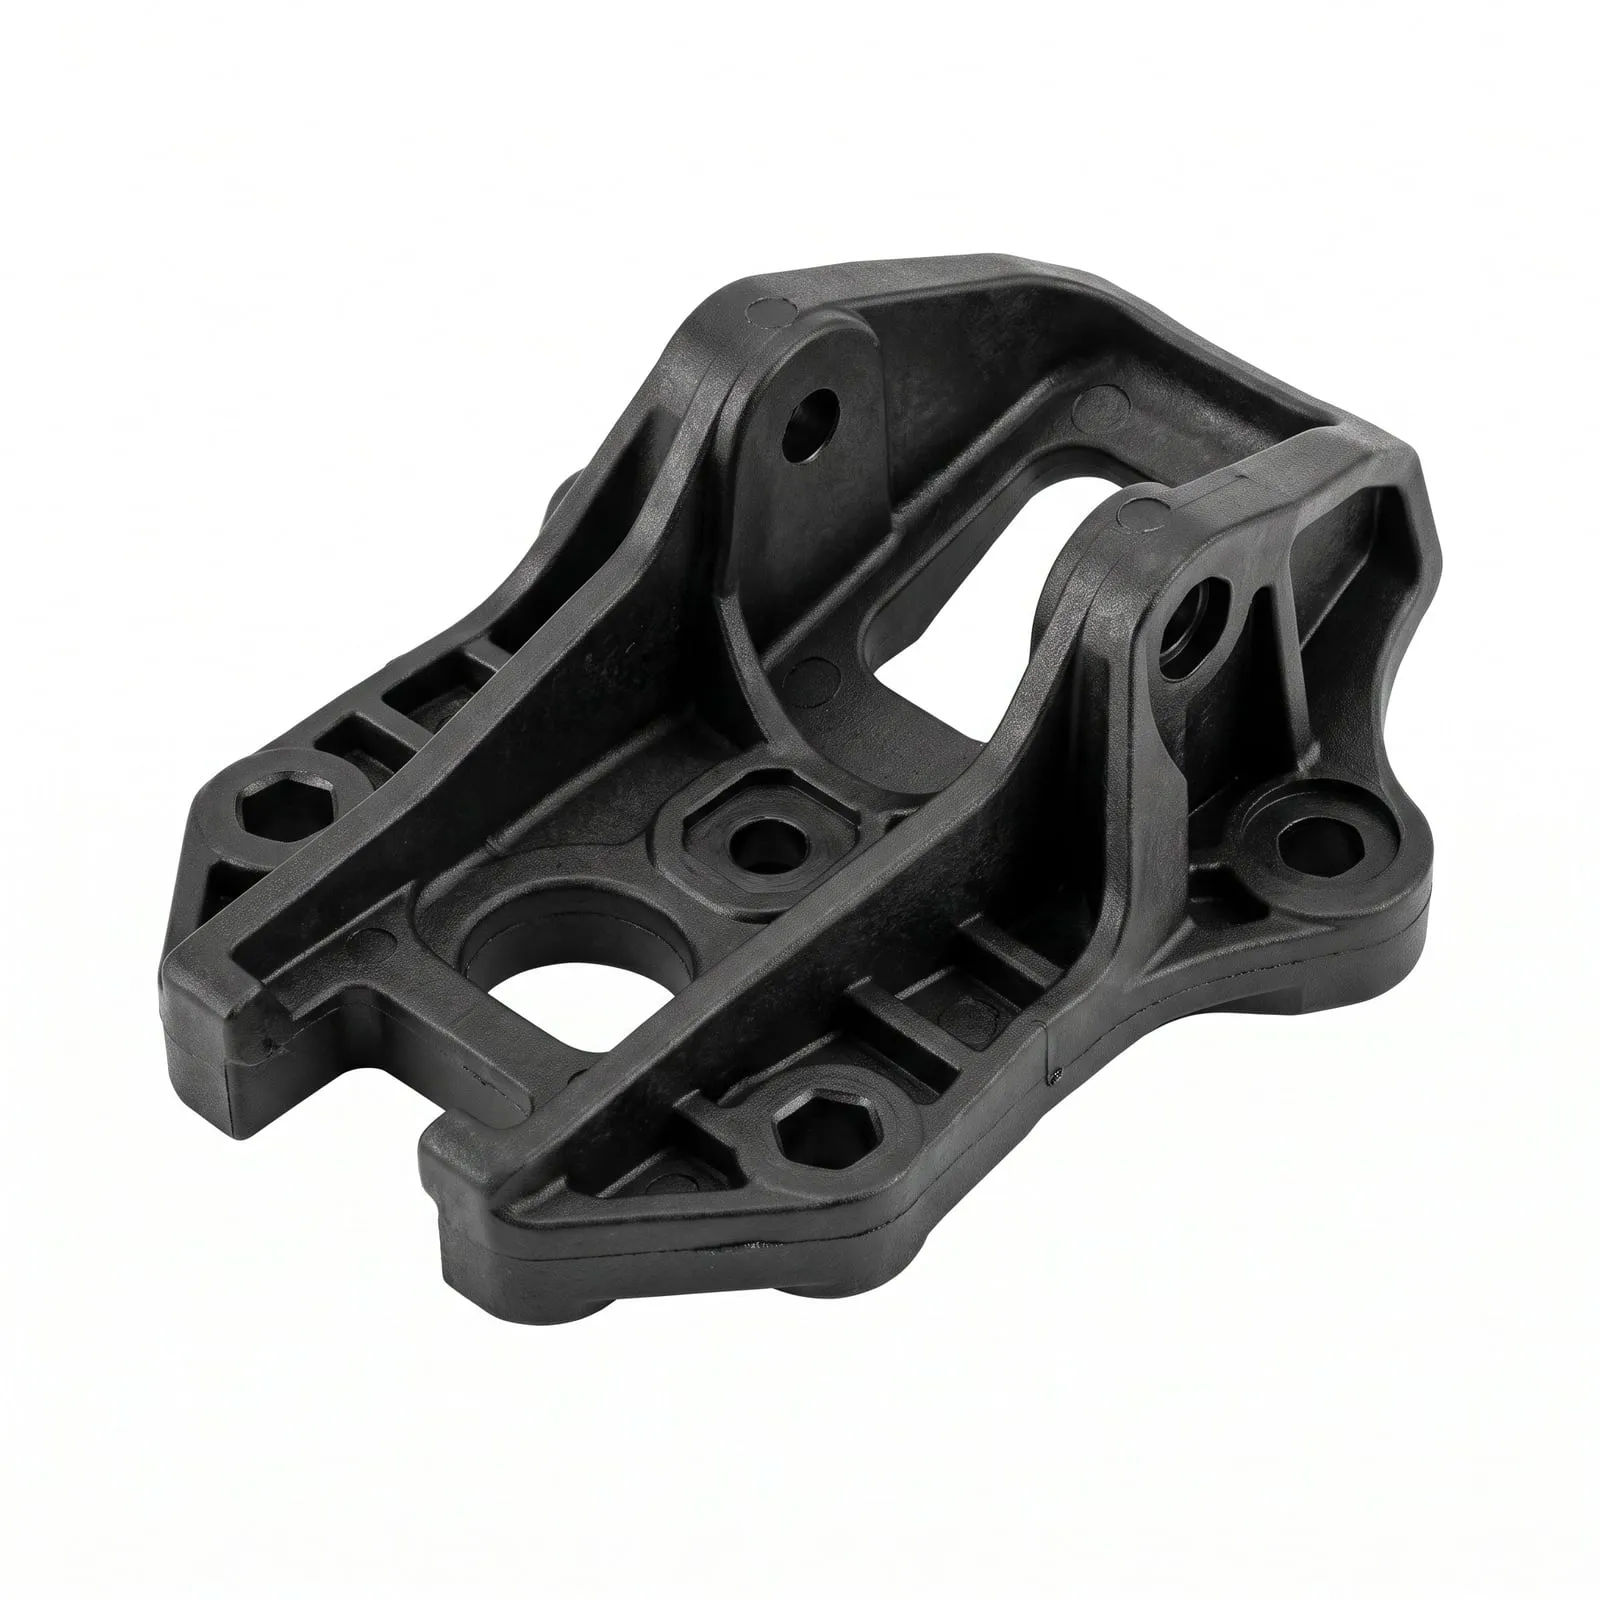 Desmoldeo y espesores
Un molde puede hacer varias piezas.
Varias piezas de una misma familia comparten molde y se presupuestan juntas, como una matriz, no por separado. Encaja con piezas que se venden en juegos y con volúmenes parecidos.
Ver cómo hacemos los moldes →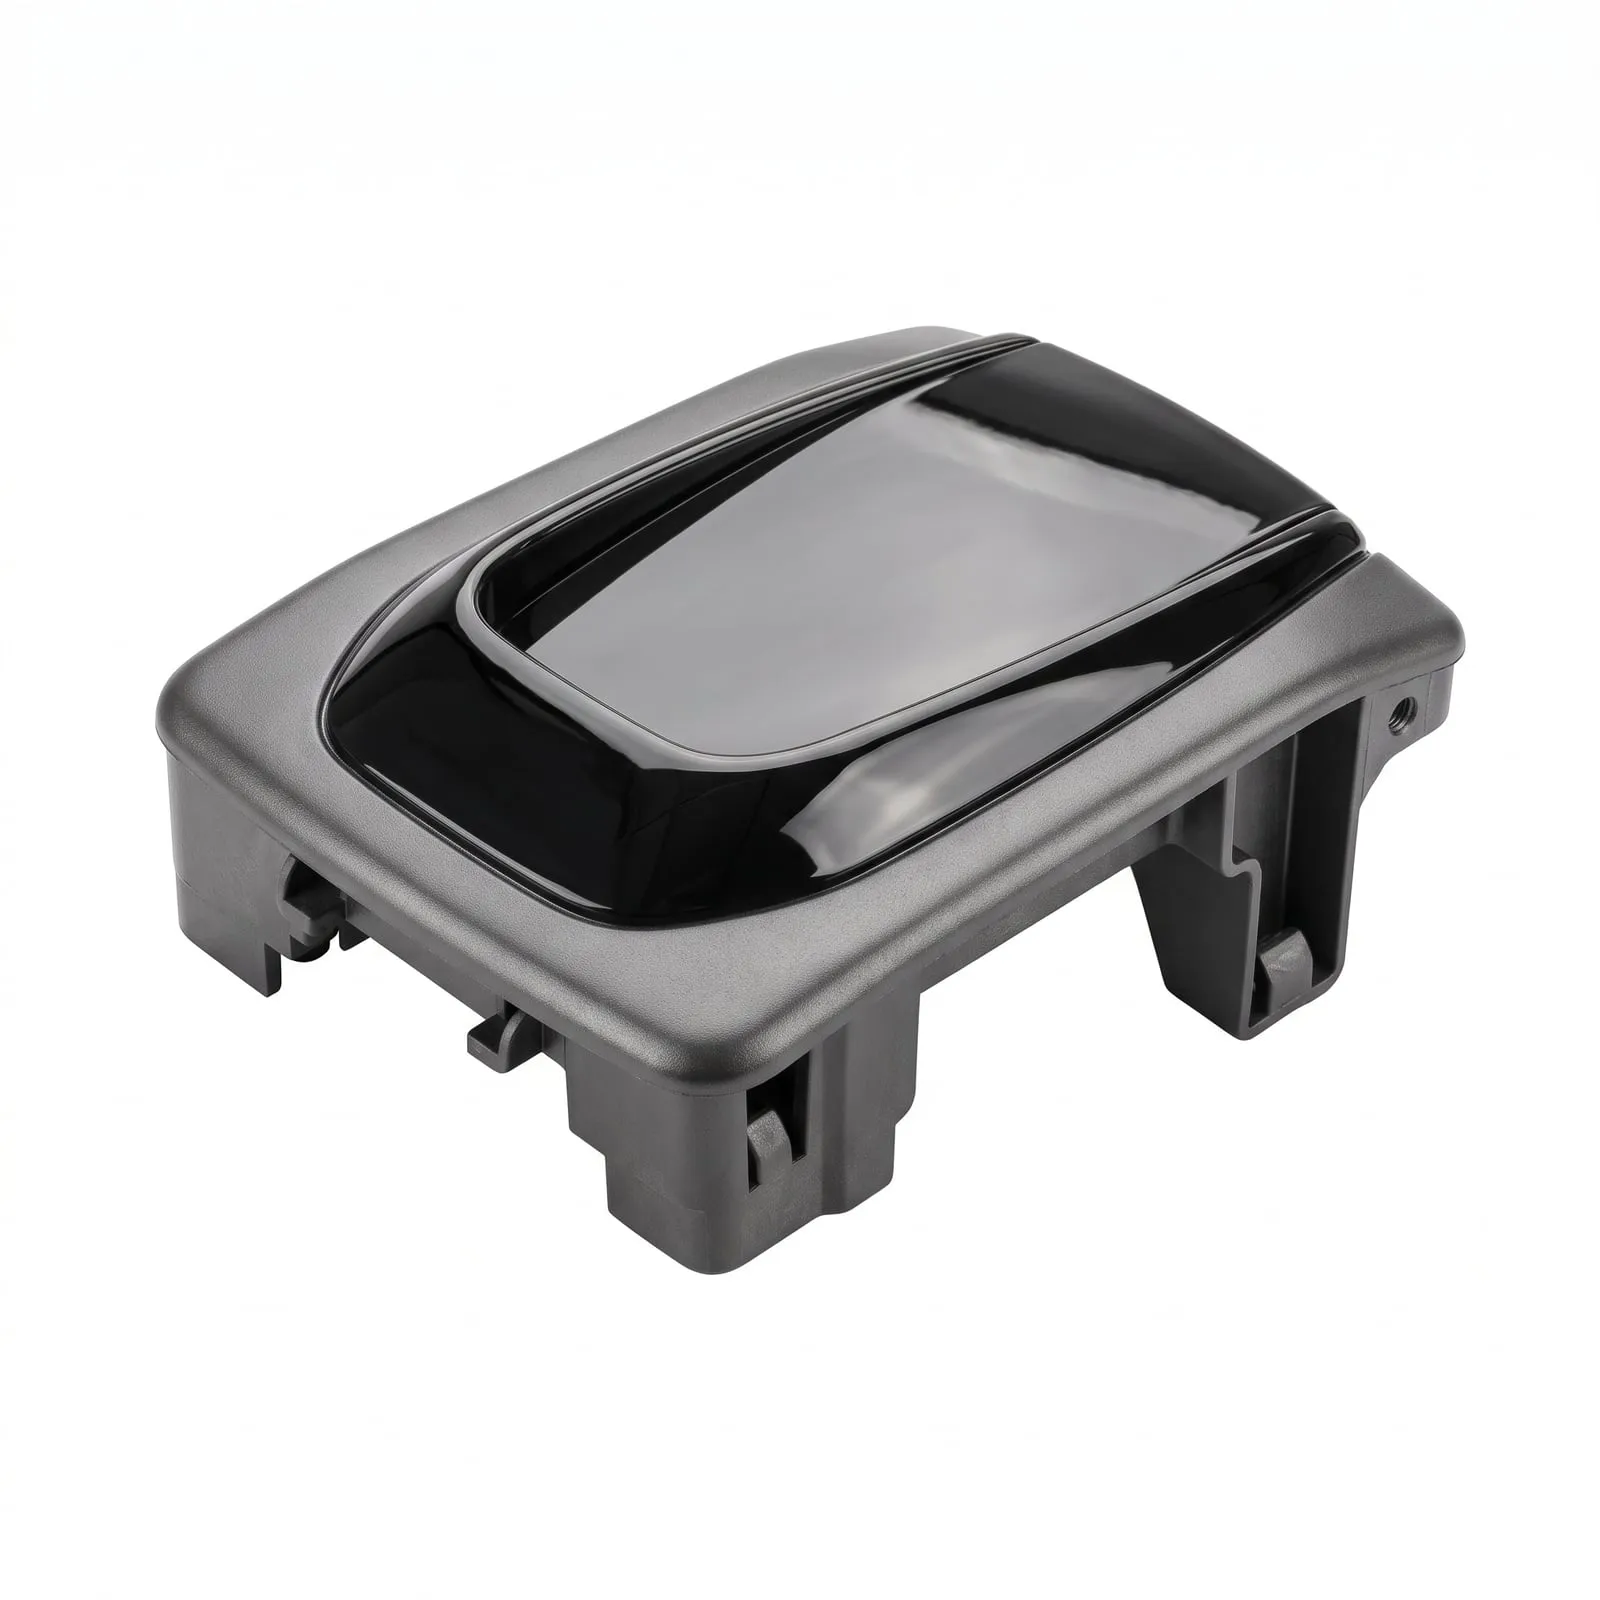
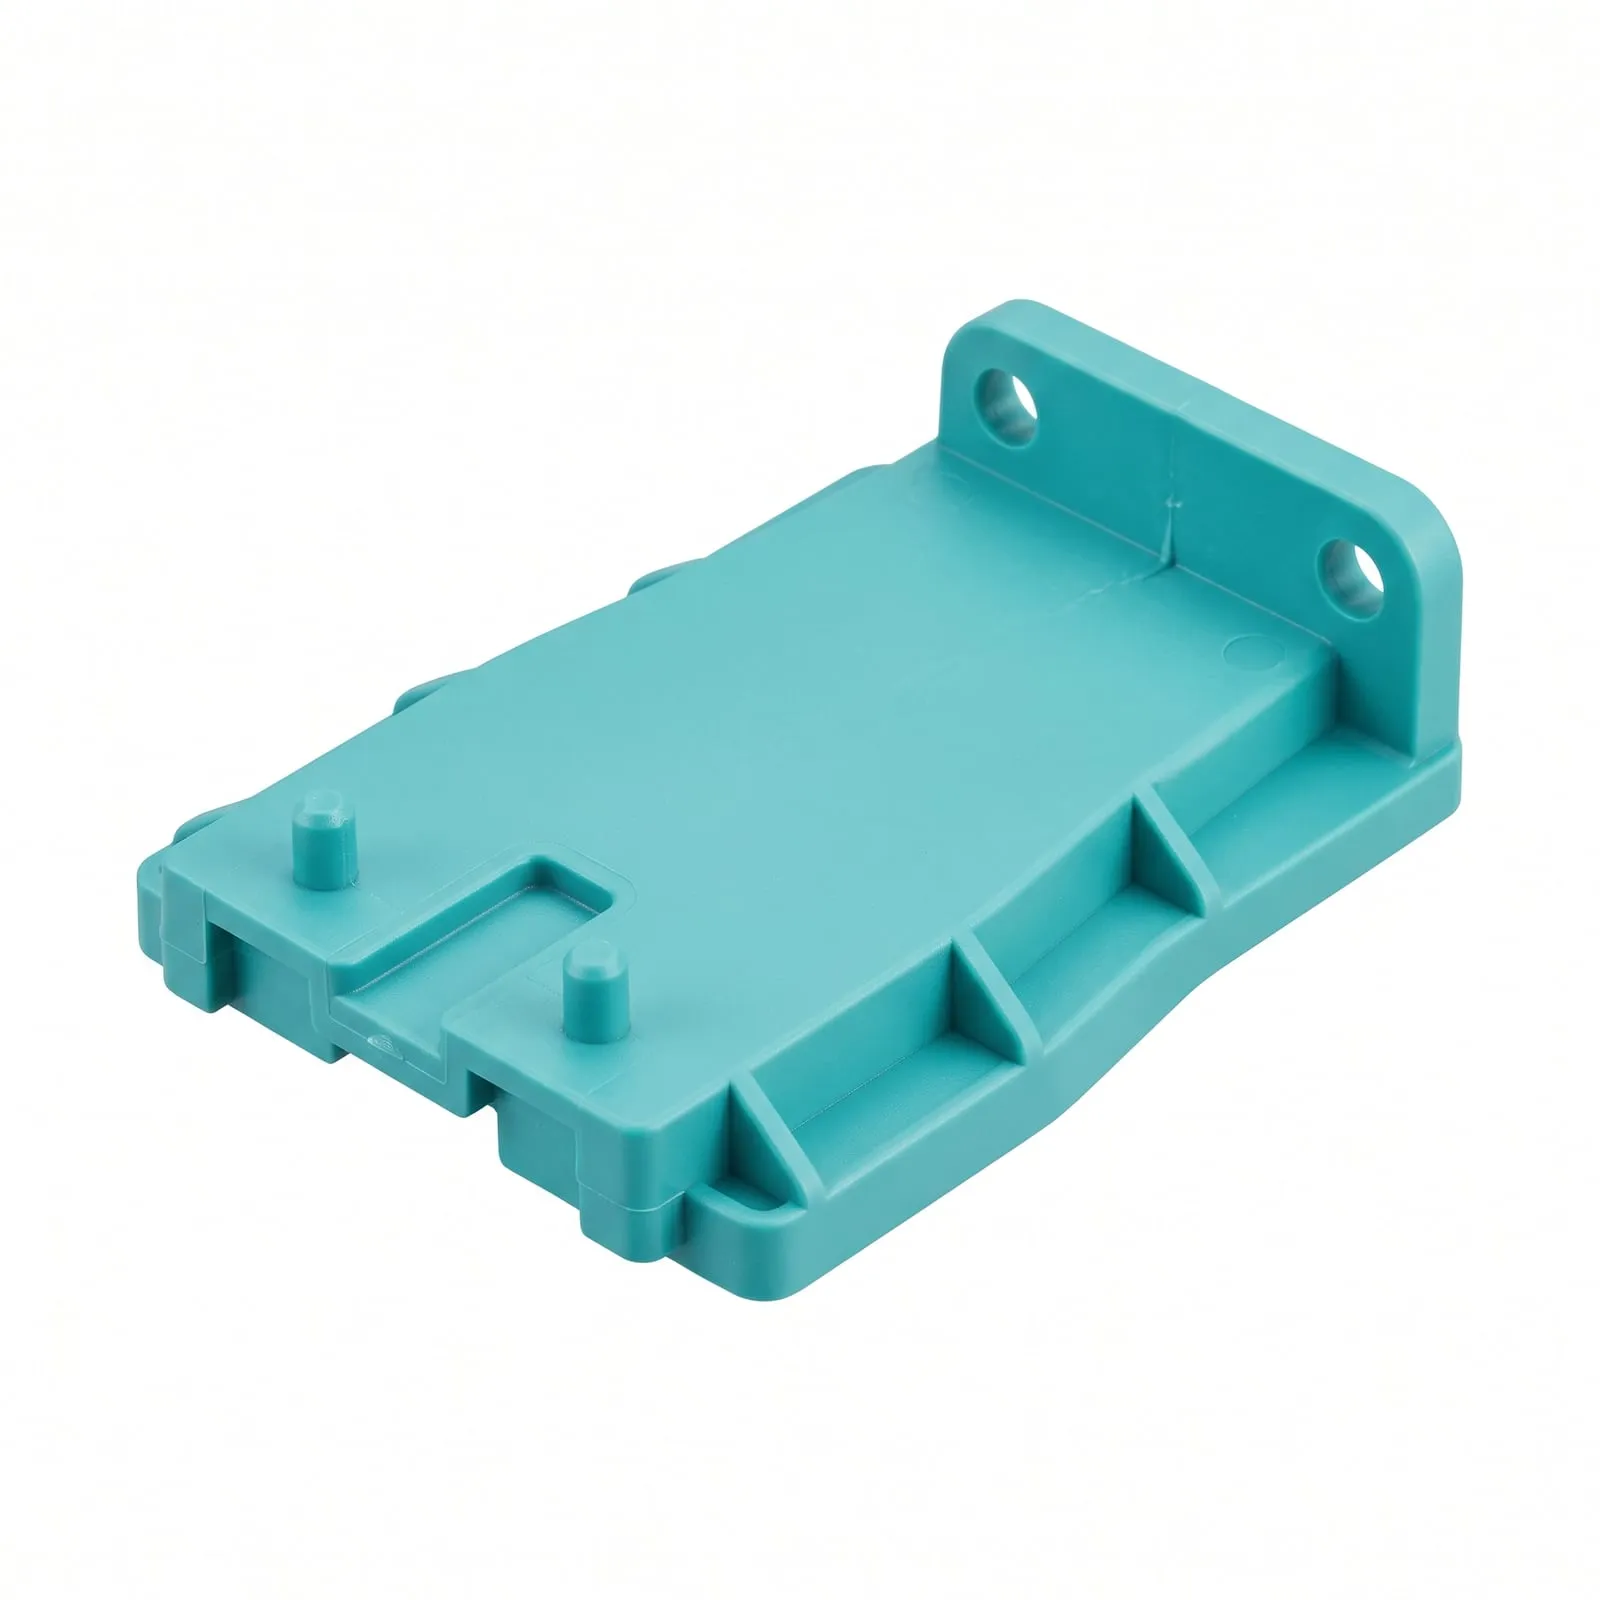
Molde familiar
1 molde · 4 cavidades
- CarcasaHS-01
- EmbellecedorTR-01
- BaseBS-01
- ClipCL-01
Más allá de una cavidad
La inyección especializada va en el mismo presupuesto.
El sobremoldeo, los insertos y los acabados se prevén en el molde, no se añaden después.
Elige el molde que pide tu volumen.
El aluminio sirve para validar la pieza y el acero, para producirla. Dimensionamos el molde para las inyecciones que vas a hacer de verdad.
Qué es la inyección de plástico
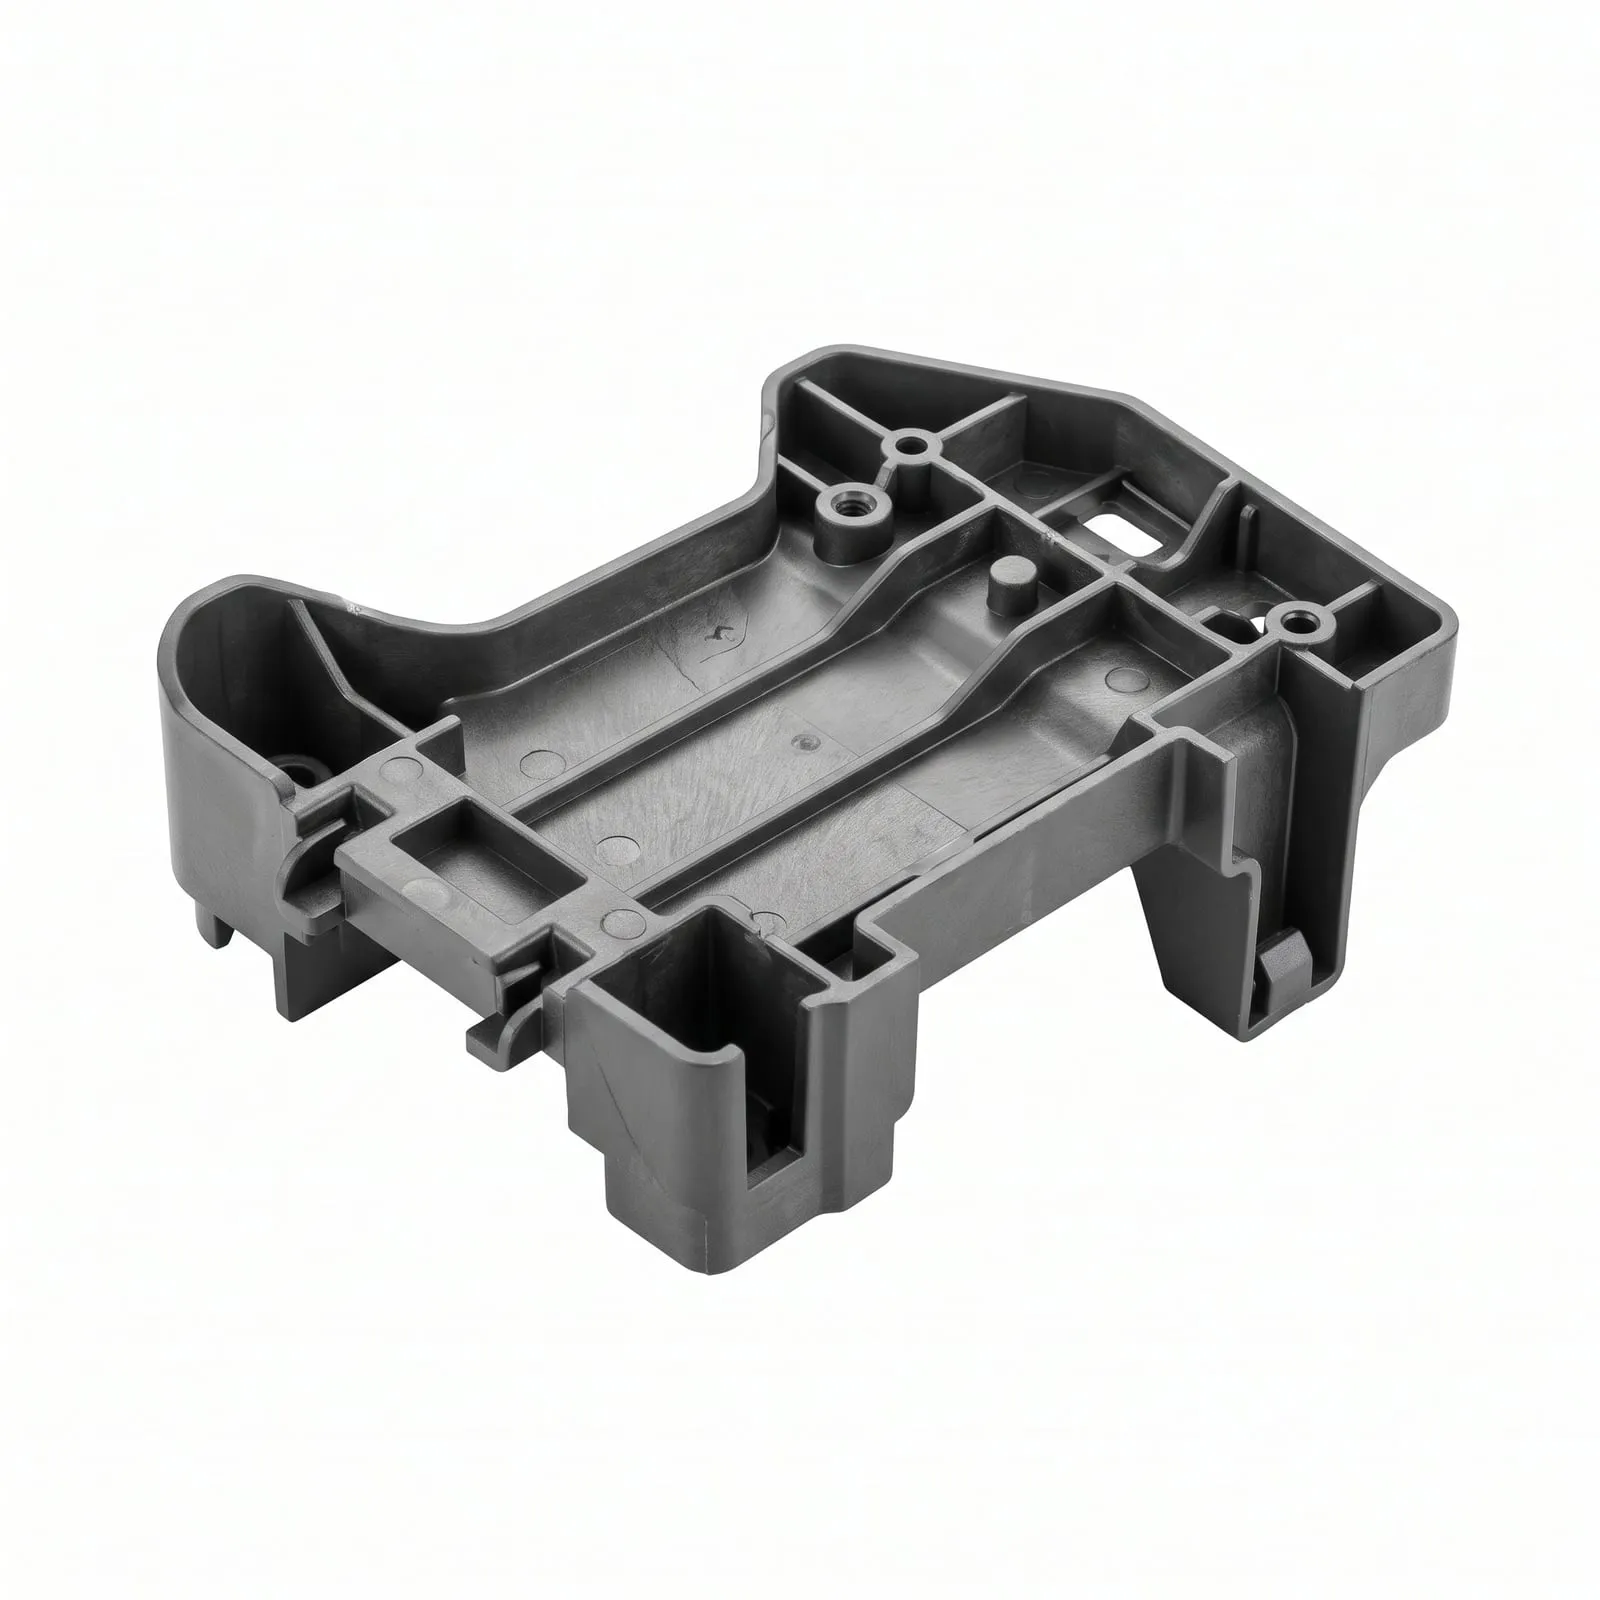
La inyección de plástico funde la resina, la inyecta a presión en un molde de acero o de aluminio, la enfría y la expulsa ya acabada. Es la forma estándar de hacer piezas de plástico idénticas en volumen: desde unos cientos con un molde blando de aluminio hasta millones con uno de acero templado.
¿Aún no sabes si es el proceso adecuado?
Calcula tu punto de equilibrio antes de hablar de moldes.
Interactivo · regla general
¿CNC o inyección? ¿Dónde está tu punto de equilibrio?
Probablemente gana el mecanizado CNC
Con 251 unidades de una pieza moderada, un molde es difícil de amortizar del todo: el CNC te ahorra el coste y el plazo del utillaje.
Un orden de magnitud basado en la amortización habitual de un utillaje, no un presupuesto. El número real depende de tu geometría, tu material y tu acabado. Manda la pieza y te damos números reales →
Todo sobre la inyección de plástico
Ficha técnica
Resinas
Elegir proceso
Preguntas
Dudas sobre inyección de plástico
¿Qué diferencia real hay entre un molde de prototipo y uno de producción?
Un molde de prototipo (o "puente") suele mecanizarse en aluminio: más rápido y más barato de hacer, y vale para desde unos cientos hasta unos miles de inyecciones antes de que el desgaste se note en las superficies vistas. Un molde de producción es de acero templado (normalmente P20 o H13), cuesta más y tarda más en construirse, pero está dimensionado para cientos de miles de inyecciones con tolerancias más ajustadas y más repetibles durante toda su vida.
¿Qué es una muestra T0 y qué pasa si no coincide con el plano?
La T0 es el primer juego de piezas que sale de un molde recién hecho, medido contra tu plano antes de aprobarlo. Si una cota está fuera, el molde se ajusta —se añade o se quita acero de la cavidad— y se vuelve a muestrear (T1, T2…) hasta que pasa. Nada entra en producción con un molde sin validar.
¿Cuántas inyecciones aguanta de verdad un molde antes de gastarse?
Depende del material del molde y de la resina. Los moldes de aluminio aguantan del orden de cientos a unos miles de inyecciones antes de que se note el desgaste en la superficie vista; los de acero templado están hechos para cientos de miles. Las resinas cargadas con vidrio o con mineral son abrasivas y acortan la vida de la cavidad más rápido que un plástico sin carga, y eso conviene decírselo a tu ingeniero antes de hacer el molde, no después.
¿Un prototipo mecanizado en CNC puede pasar directamente a un molde de producción sin cambios?
Pocas veces tal cual. El CNC admite aristas internas vivas, paredes sin desmoldeo y ciertos negativos que un molde no puede soltar sin utillaje extra (correderas, expulsores inclinados) o sin rediseño. La geometría suele necesitar primero una pasada de ángulos de desmoldeo y uniformidad de pared: mira la guía DFM, o manda el archivo de CNC y un ingeniero te señala exactamente qué hay que cambiar.
Mi pieza está diseñada para impresión 3D, ¿se puede inyectar?
Normalmente sí, después de una pasada de adaptación. La impresión admite geometrías que un molde no puede llenar ni soltar —aristas internas vivas, paredes desiguales, secciones macizas, negativos—, así que un archivo listo para imprimir casi nunca se inyecta tal cual. Mándalo igualmente: un ingeniero lo presupuesta para inyección y te avisa de que habrá que adaptarlo; en cuanto apruebas el presupuesto, el DFM rehace la geometría contigo —ángulos de desmoldeo, paredes uniformes, nervios en vez de volumen macizo— junto con los matriceros que van a construir el molde, y la pieza sigue funcionando y viéndose como la diseñaste. Y si tu volumen todavía no justifica un molde, te lo dicen y te presupuestan un lote impreso o una colada de poliuretano.
¿Qué es un molde familiar y cuándo tiene sentido?
Un molde familiar mecaniza en una misma herramienta las cavidades de varias piezas distintas, así que salen —y se envían— juntas. Sale a cuenta cuando las piezas se usan en conjunto y necesitan volúmenes parecidos, como una carcasa, su embellecedor y sus clips, que comparten una misma estrategia de utillaje. La contrapartida: si una cavidad se desgasta o se rompe, todo el juego se para hasta arreglarla.
¿Por qué se alabean las piezas o salen con rechupes, y tengo que rediseñar la pieza entera?
Las dos cosas suelen ser un problema de espesor de pared, no de pieza entera. Los rechupes aparecen justo enfrente de un nervio, una torreta o una sección gruesa que enfría más despacio que la pared de alrededor; el alabeo viene de un enfriamiento desigual o de la orientación de la fibra en una resina cargada con vidrio. La solución casi siempre es local —adelgazar un nervio, refrigerar cerca de una zona gruesa— y no un rediseño desde cero.
¿Y si la inyección no es el proceso adecuado para mi pieza?
Entonces cambia, antes de mecanizar ningún molde. Si tu volumen es demasiado bajo para justificar un molde, o tu geometría encaja mejor en CNC o en chapa, tu ingeniero te lo dice de entrada y vuelve a presupuestar con el proceso adecuado. Pedir presupuesto no te compromete a nada.
Capacidades relacionadas
Empieza aquí
Recibe un presupuesto hecho por un ingeniero.
Sube una pieza o tu BOM completo.
Tendrás precio y plazo en 24–48 h.
Cuenta gratuita, sin compromisoNDA mutuo firmado antes de subir.