


Injection plastique
Nous injectons vos pièces sur moule validé.
Le moule est fait en aluminium ou en acier trempé, vous validez ses échantillons avant la production, puis chaque pièce sort de ce même moule.
Demander un devisCompte gratuit, sans engagementNDA mutuel signé avant tout envoi.
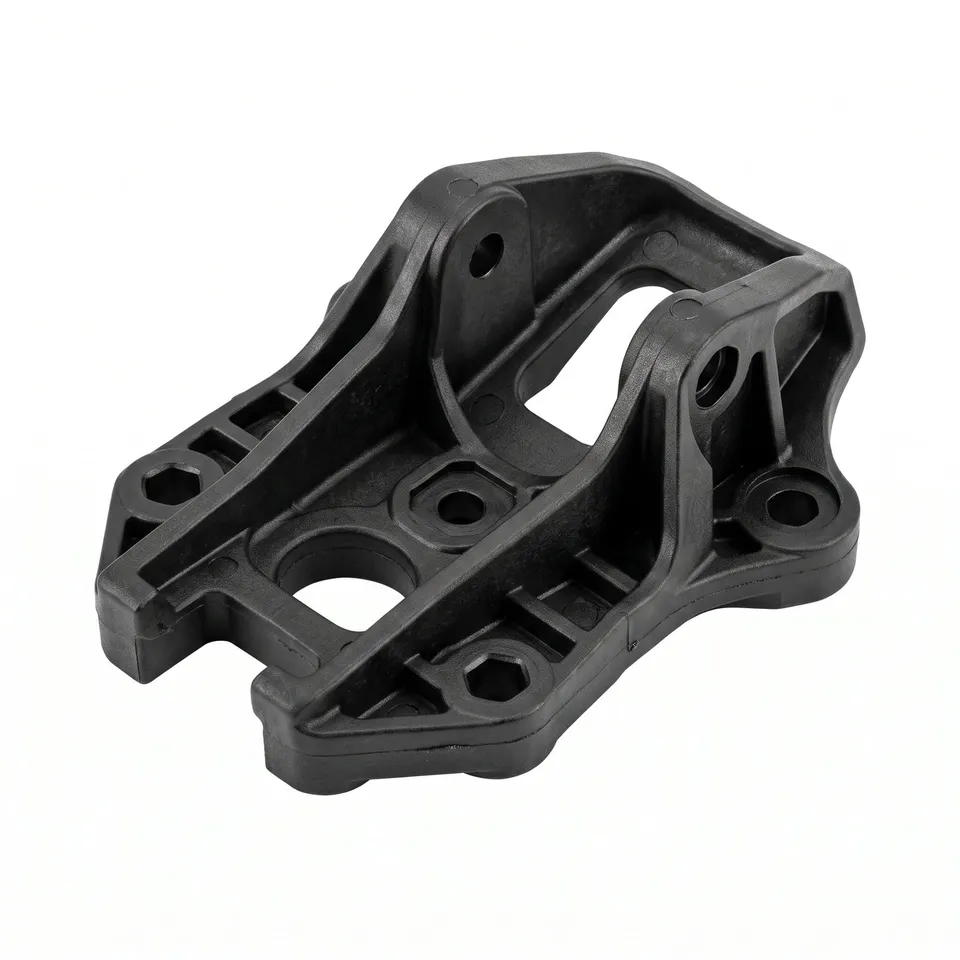 InjectéChaque pièce identique
Tout, du premier cycle au dernier.
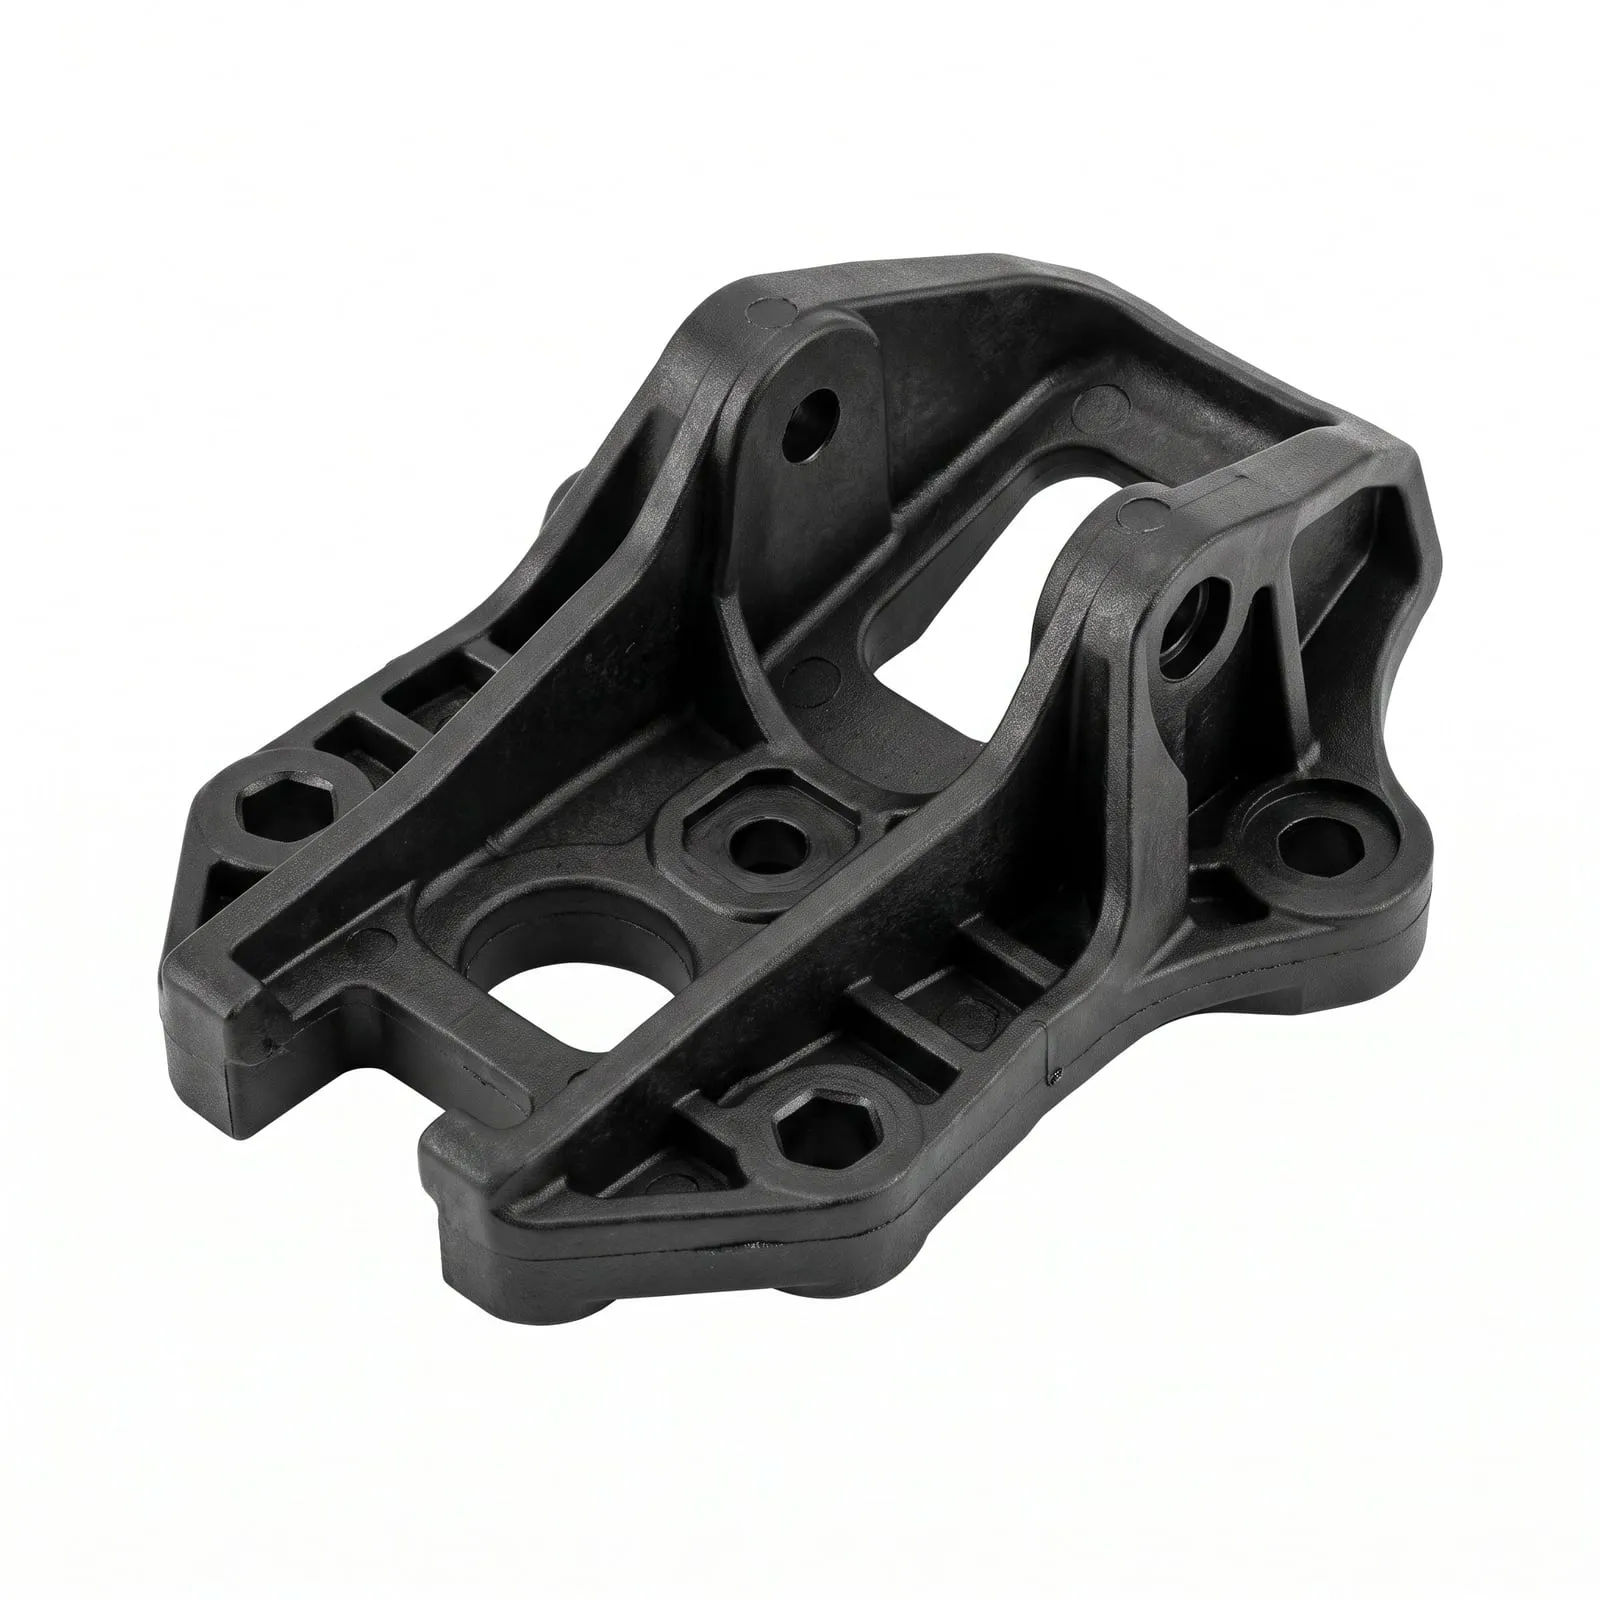 Dépouille et parois vérifiées
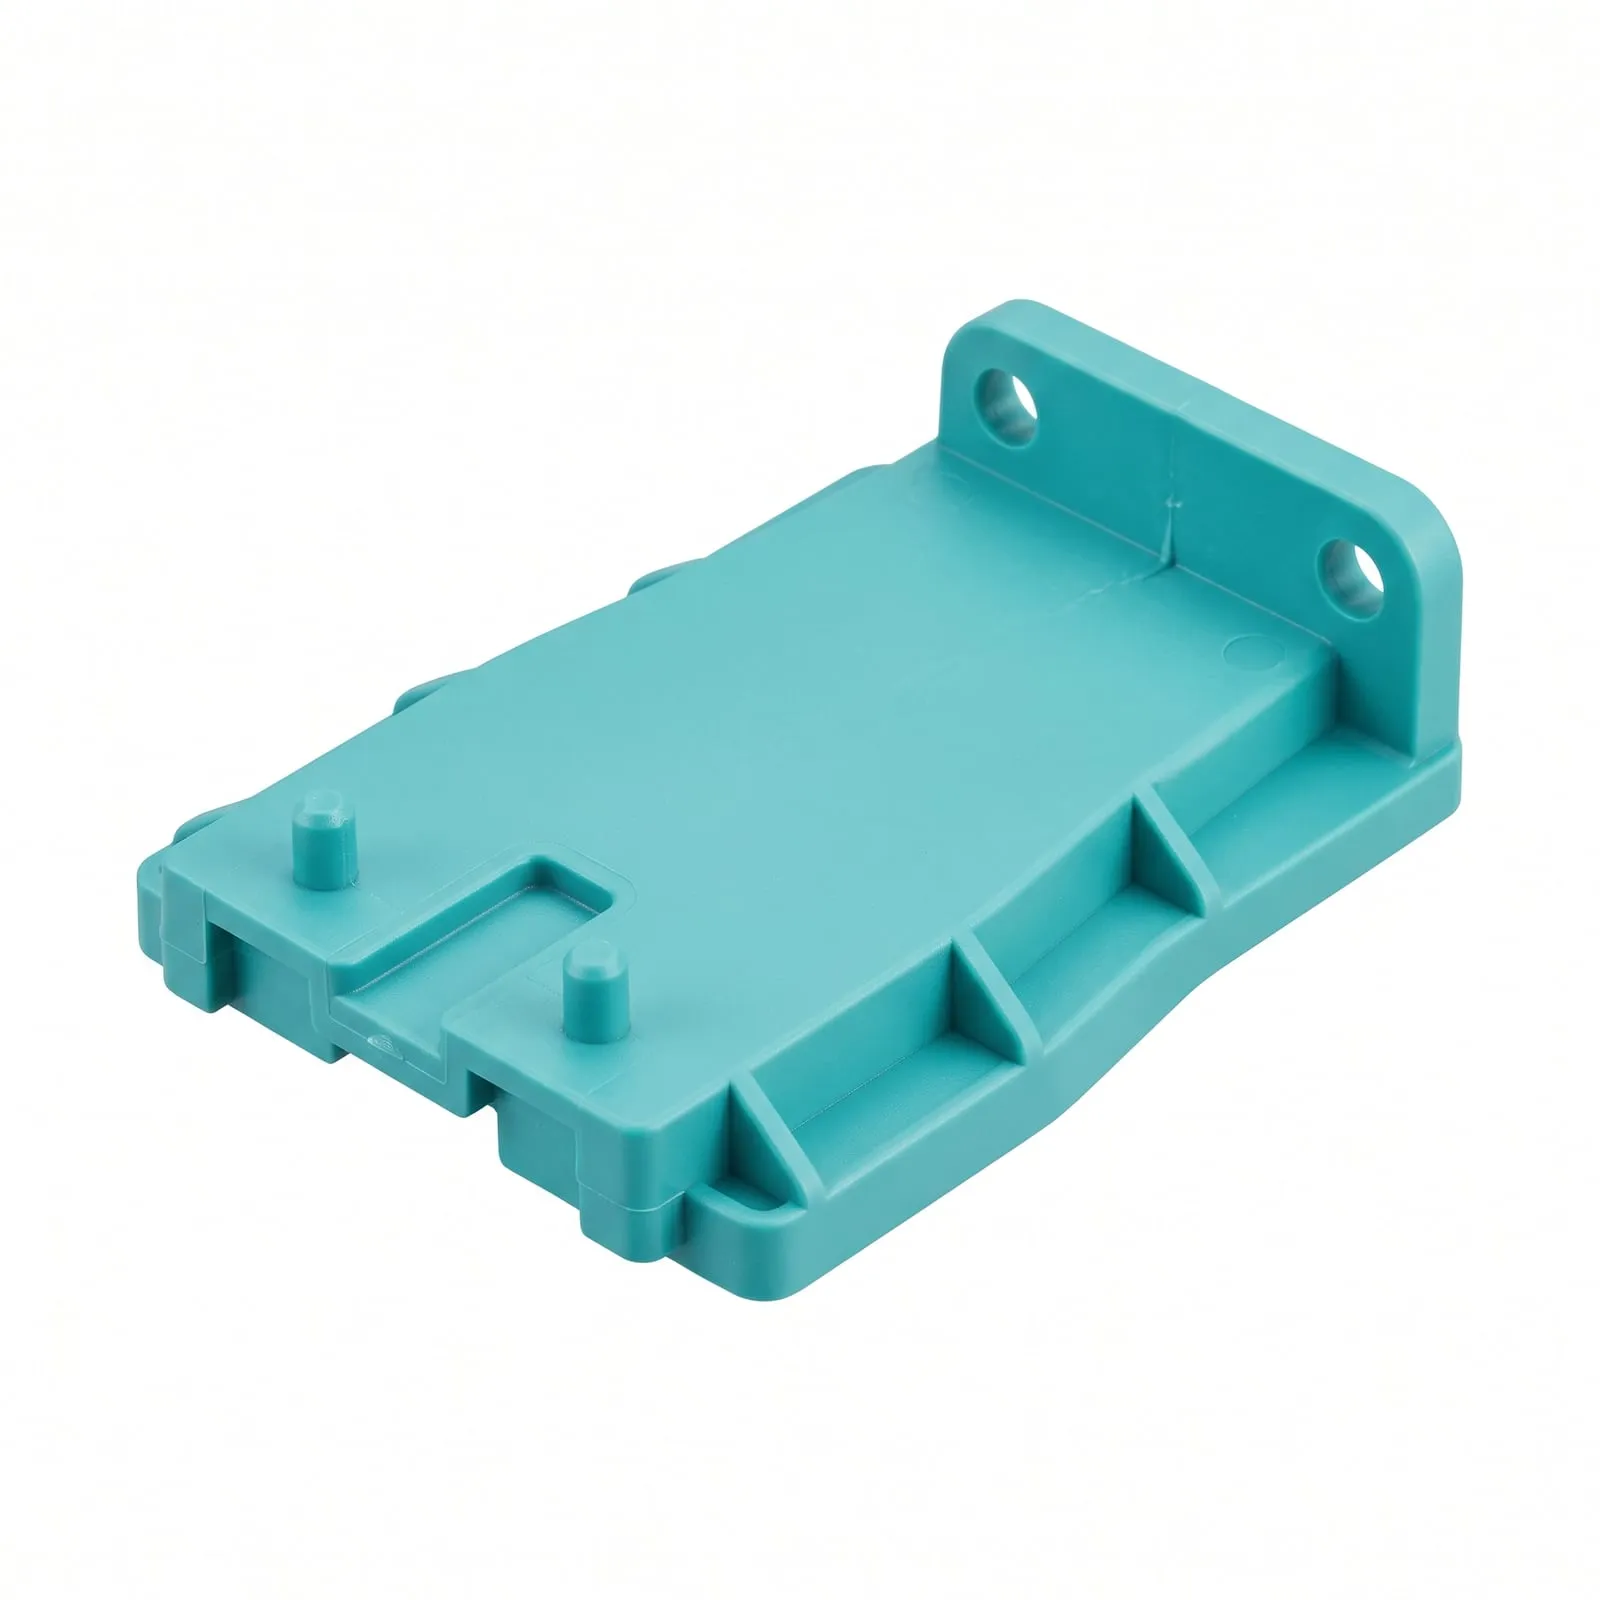
Un moule peut produire plusieurs pièces.
Plusieurs pièces apparentées partagent un même moule et sont chiffrées ensemble, en matrice, et non en devis séparés. Cela convient aux pièces vendues en jeux assortis, à des volumes comparables.
Comment nous fabriquons un moule →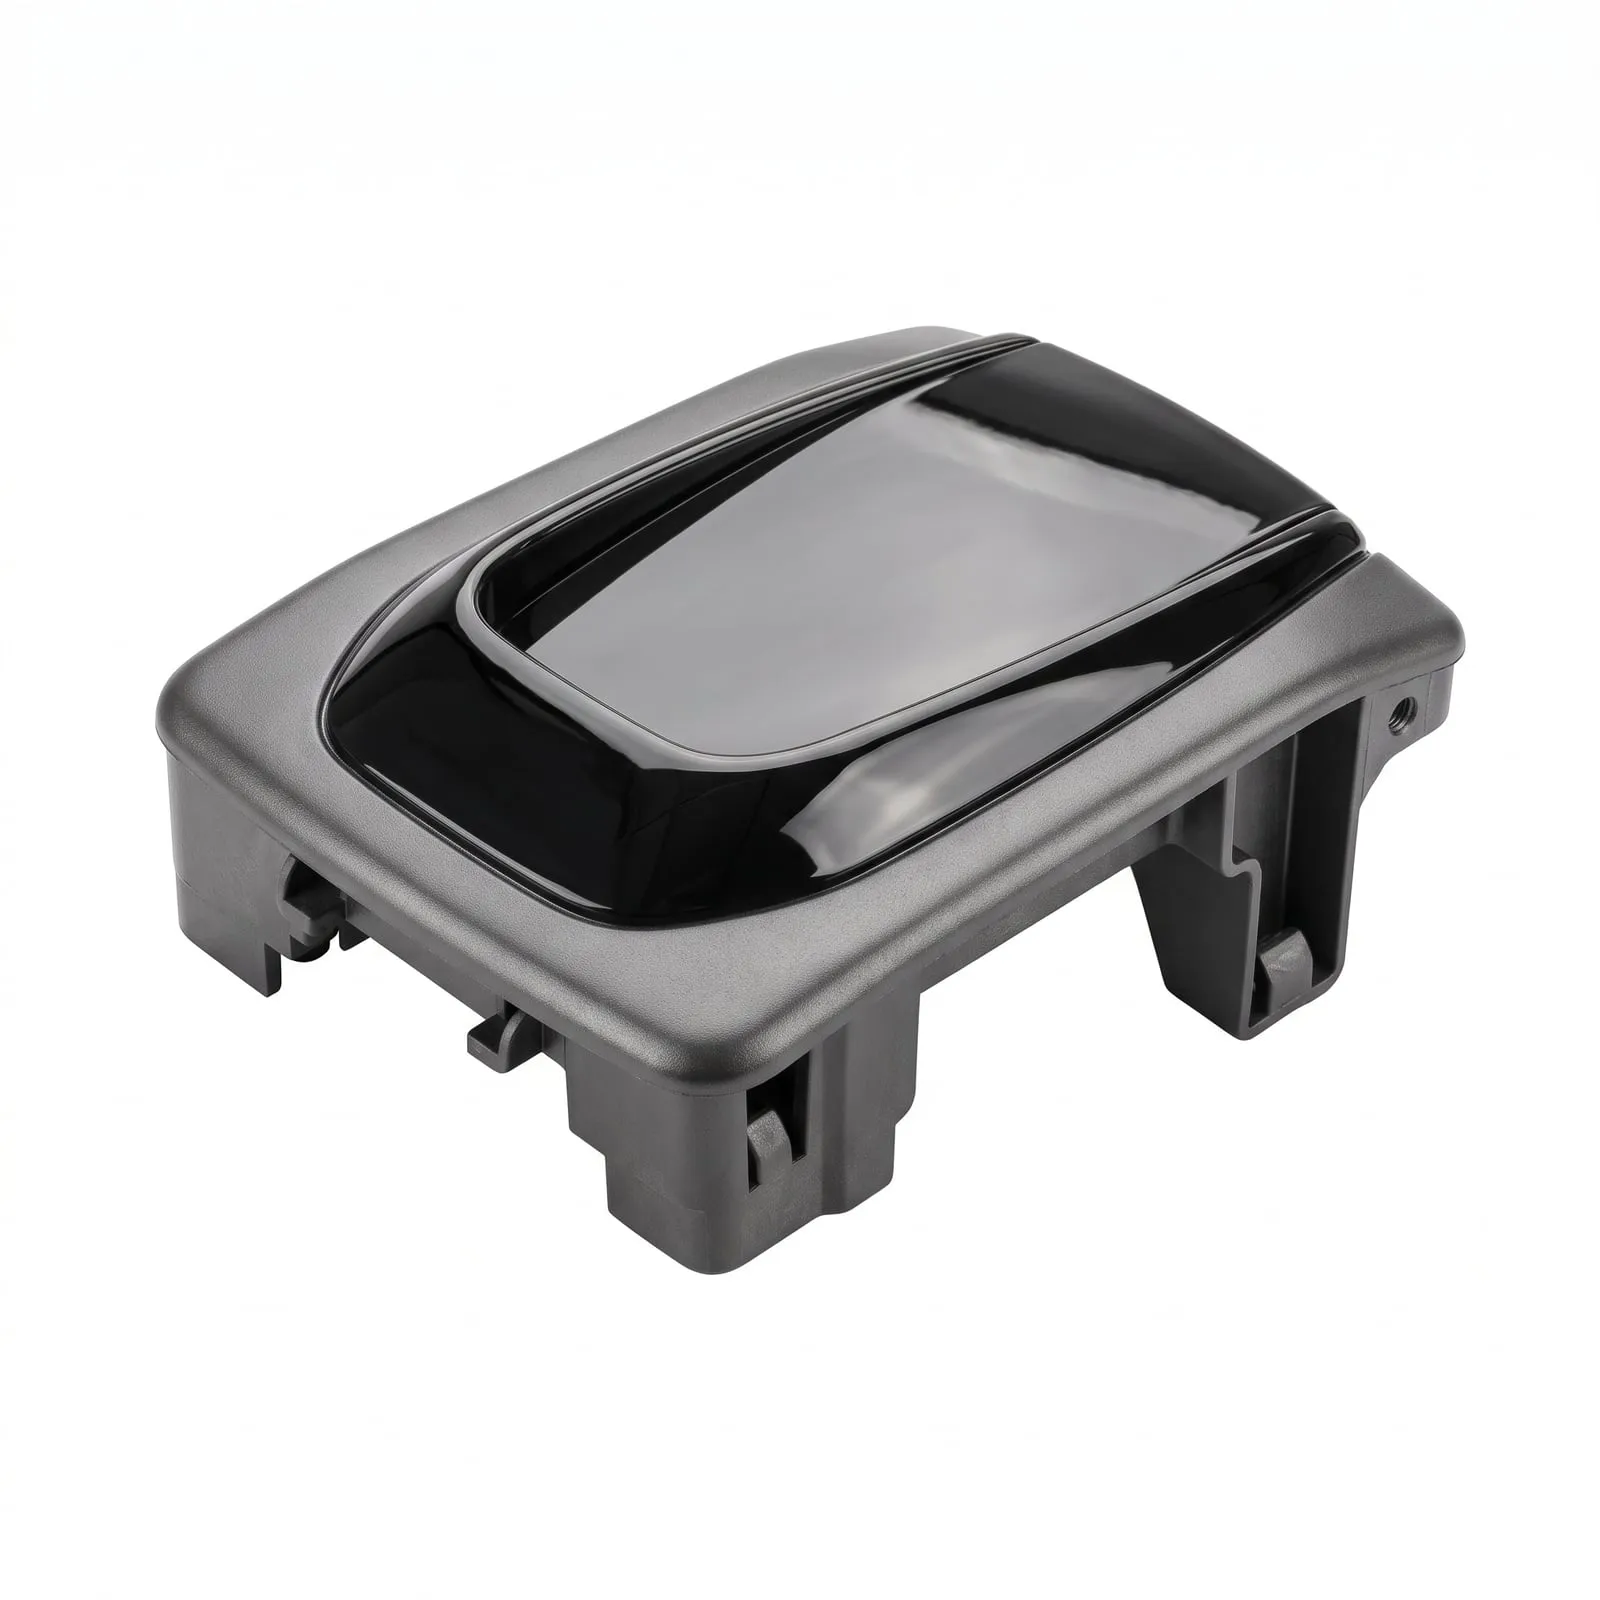
Moule famille
1 outil · 4 empreintes
- CarterHS-01
- Jonc brillantTR-01
- BaseBS-01
- ClipCL-01
Au-delà d’une seule empreinte
L’injection spécialisée figure sur le même devis.
Le surmoulage, les inserts et les finitions sont prévus dans l’outil, pas ajoutés après coup.
Choisissez l’outil qu’exige votre volume.
L’aluminium sert à valider la pièce, l’acier à la produire. Nous dimensionnons le moule pour le nombre de cycles que vous ferez vraiment.
Qu’est-ce que l’injection plastique ?
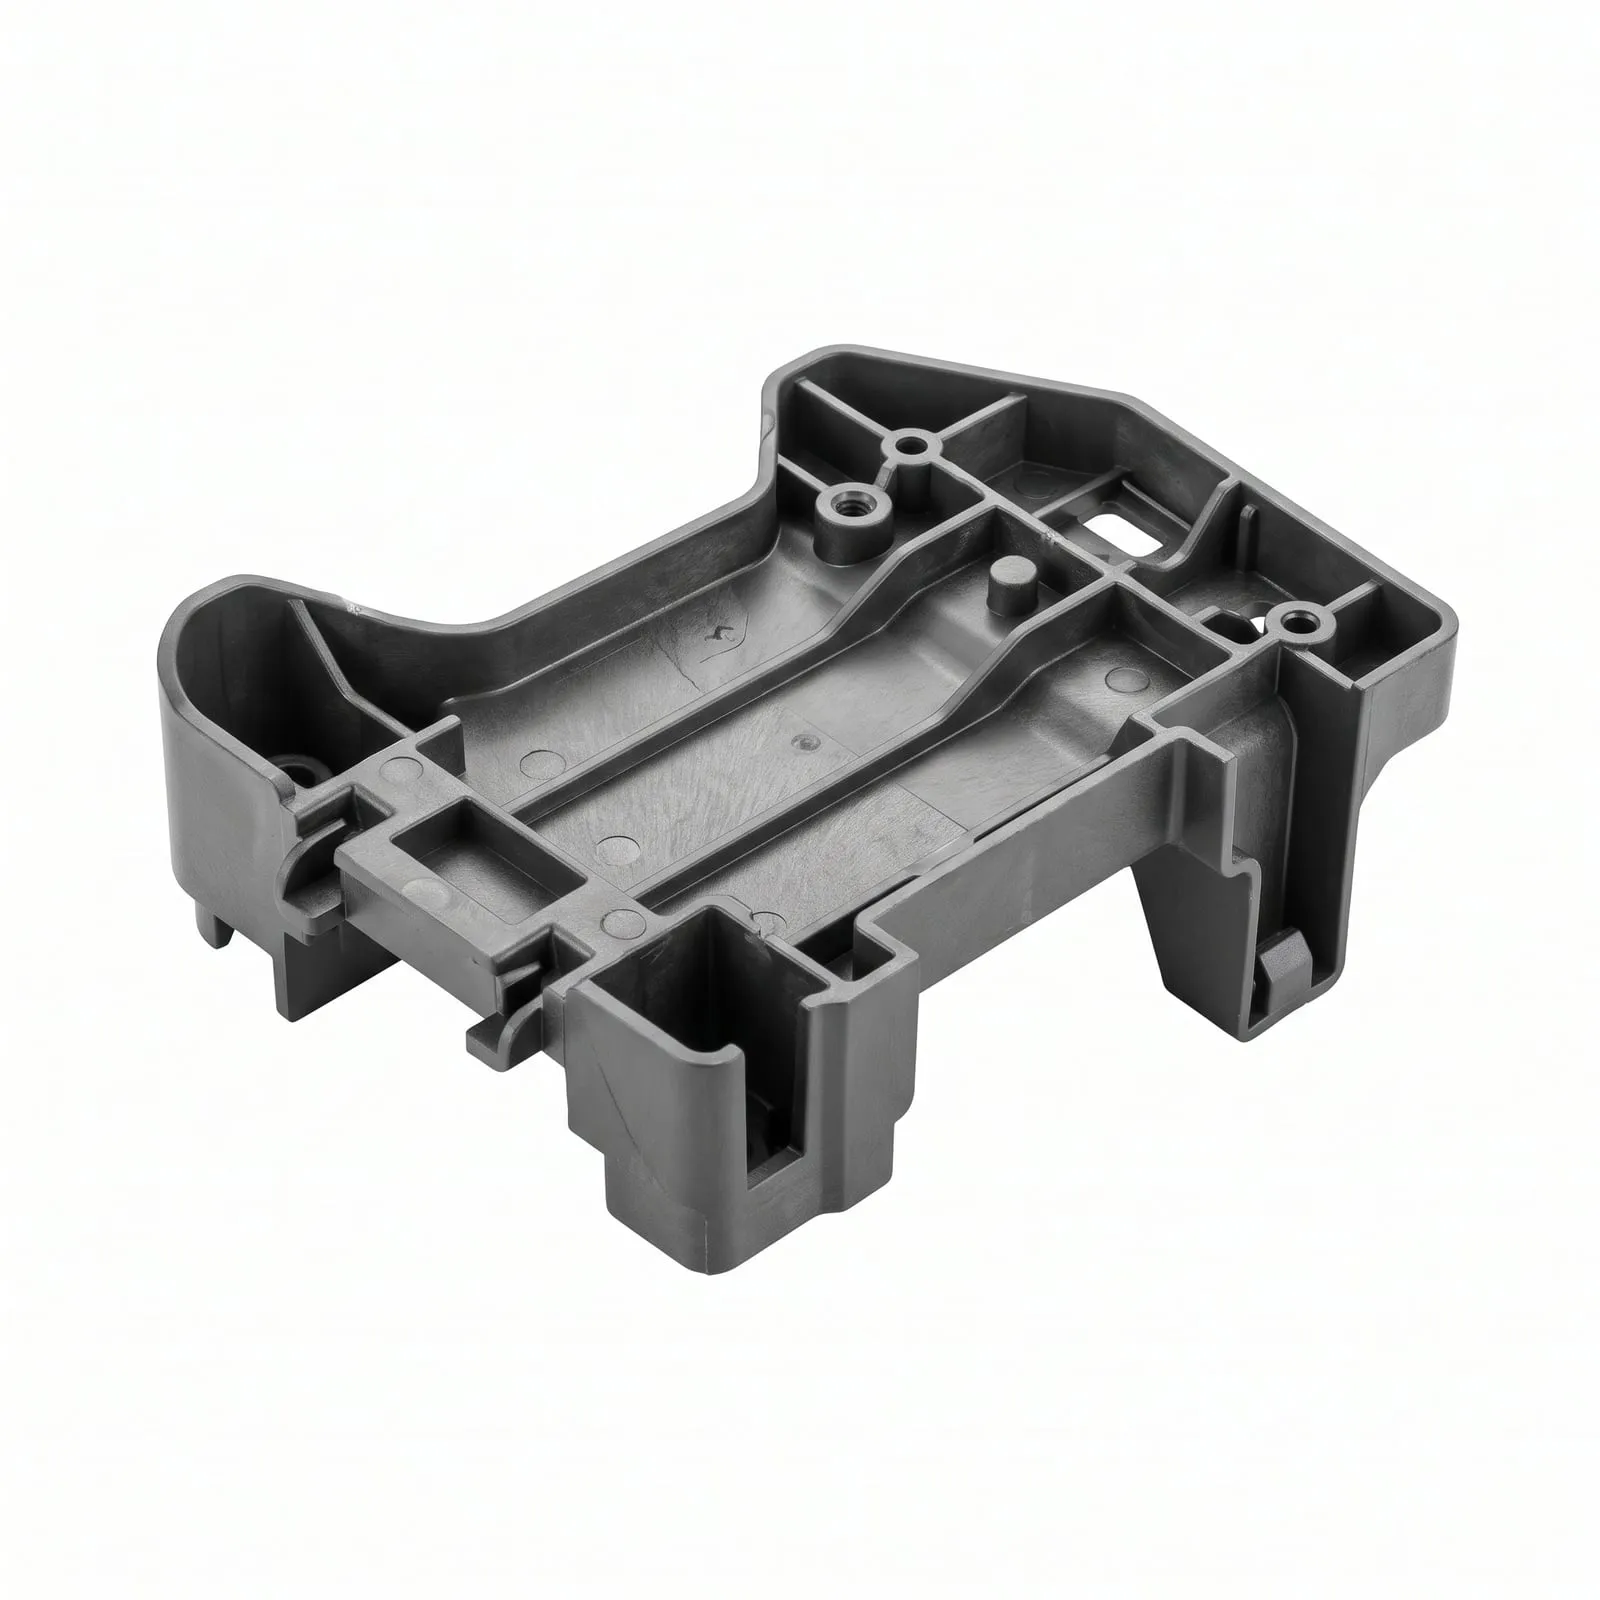
L’injection chauffe une résine jusqu’à fusion, l’injecte sous pression dans un moule acier ou aluminium, la refroidit et l’éjecte en pièce finie. C’est la façon standard de produire des pièces plastique identiques en série — de quelques centaines sur un outil aluminium à des millions sur de l’acier trempé.
Pas encore sûr que ce soit le bon procédé ?
Trouvez votre seuil de rentabilité avant de parler outillage.
Interactif · règle générale
CNC ou injection — où est votre seuil de rentabilité ?
Le CNC l’emporte probablement
Pour 251 unités d’une pièce modérée, un moule est difficile à amortir entièrement — le CNC vous évite le coût et le délai d’outillage.
Un ordre de grandeur basé sur l’amortissement habituel d’un outillage, pas un devis. Le vrai chiffre dépend de votre géométrie, de votre matière et de votre finition. Envoyez la pièce pour de vrais chiffres →
Tout sur l’injection plastique
Fiche technique
Résines
Choisir un procédé
Questions
Questions sur l’injection
Quelle est la vraie différence entre un moule prototype et un moule de série ?
Un outil prototype (ou « de transition ») est en général usiné dans l’aluminium — plus rapide et moins cher à faire, bon pour quelques centaines à quelques milliers de cycles avant que l’usure ne se voie sur les surfaces d’aspect. Un outil de série est en acier trempé (typiquement P20 ou H13) : il coûte plus cher et prend plus longtemps à construire, mais il est prévu pour des centaines de milliers de cycles, avec des tolérances plus serrées et plus répétables sur toute sa vie.
Qu’est-ce qu’un échantillon T0, et que se passe-t-il s’il ne correspond pas au plan ?
Le T0, ce sont les premières pièces sorties d’un moule tout juste usiné, mesurées par rapport à votre plan avant la validation de l’outil. Si une cote est hors tolérance, l’outil est repris — de l’acier ajouté ou enlevé dans l’empreinte — et on ré-essaie (T1, T2…) jusqu’à ce que ça passe. Rien ne part en production sur un outil non validé.
Combien de cycles un moule tient-il avant de s’user ?
Cela dépend de la matière de l’outil et de la résine. Les outils aluminium encaissent de quelques centaines à quelques milliers de cycles avant une usure d’aspect ; les outils en acier trempé sont bâtis pour des centaines de milliers. Les résines chargées verre ou minéral sont abrasives et raccourcissent la vie de l’empreinte plus vite qu’un plastique non chargé — cela vaut la peine d’être signalé à votre ingénieur avant l’usinage de l’outil, pas après.
Un prototype usiné CNC peut-il passer directement à un moule de série ?
Rarement tel quel. La CNC tolère des angles internes vifs, des parois sans dépouille et certaines contre-dépouilles qu’un moule ne peut pas démouler sans outillage supplémentaire (tiroirs, éjecteurs inclinés) ou sans reprise de conception. La géométrie a en général besoin d’une passe de dépouille et d’uniformisation des parois — voyez le guide DFM, ou envoyez le fichier CNC et un ingénieur signalera exactement ce qui doit changer.
Ma pièce a été dessinée pour l’impression 3D — peut-elle être injectée ?
En général oui, après une passe d’adaptation. L’impression tolère des géométries qu’un moule ne peut ni remplir ni démouler — angles internes vifs, parois irrégulières, sections pleines, contre-dépouilles — si bien qu’un fichier prêt à imprimer se moule rarement tel quel. Envoyez-le quand même : un ingénieur le chiffre en injection et signale qu’il devra être adapté ; une fois le devis accepté, la passe DFM retravaille la géométrie avec vous — angles de dépouille, parois uniformes, nervures au lieu de volume plein — aux côtés des mouleurs qui construiront l’outil, et la pièce continue de fonctionner et de se présenter comme vous l’avez dessinée. Et si votre volume ne justifie pas encore d’outillage, il le dira et chiffrera plutôt un lot imprimé ou une coulée sous vide.
Qu’est-ce qu’un moule famille, et quand est-il intéressant ?
Un moule famille usine plusieurs empreintes de pièces différentes dans un seul outil, pour qu’elles tournent — et partent — ensemble. C’est économique quand les pièces s’utilisent en jeux assortis et demandent des volumes comparables, comme un carter, son jonc et ses clips qui partagent une même stratégie d’outillage. Le revers : si une empreinte s’use ou casse, tout le jeu est bloqué jusqu’à la réparation.
Pourquoi une pièce se déforme-t-elle ou montre-t-elle des retassures, et faut-il tout redessiner ?
Les deux viennent presque toujours d’un problème d’épaisseur de paroi, pas de toute la pièce. Les retassures apparaissent en face d’une nervure, d’un bossage ou d’une section épaisse qui refroidit plus lentement que la paroi autour ; la déformation vient d’un refroidissement irrégulier ou de l’orientation des fibres dans une résine chargée verre. La correction est presque toujours locale — amincir une nervure, ajouter du refroidissement près d’une section épaisse — plutôt qu’une reprise complète.
Et si l’injection n’est pas le bon procédé pour ma pièce ?
Alors on change de procédé — avant d’usiner le moindre outil. Si votre volume est trop faible pour justifier un moule, ou si votre géométrie convient mieux à la CNC ou à la tôlerie, votre ingénieur vous le dit d’emblée et rechiffre avec le bon procédé. Demander un devis ne vous engage à rien.
Savoir-faire liés
Pour commencer
Obtenez un devis établi par un ingénieur.
Envoyez une pièce ou toute votre nomenclature.
Vous recevez un prix et un délai sous 24–48 h.
Compte gratuit, sans engagementNDA mutuel signé avant tout envoi.