


Stampaggio a iniezione
Stampiamo i tuoi pezzi in stampi validati.
Lo stampo si fa in alluminio o in acciaio temprato, approvi i campioni prima della produzione e poi ogni stampata esce da quello stesso stampo.
Richiedi un preventivoAccount gratuito, senza impegnoNDA reciproco firmato prima dell’invio.
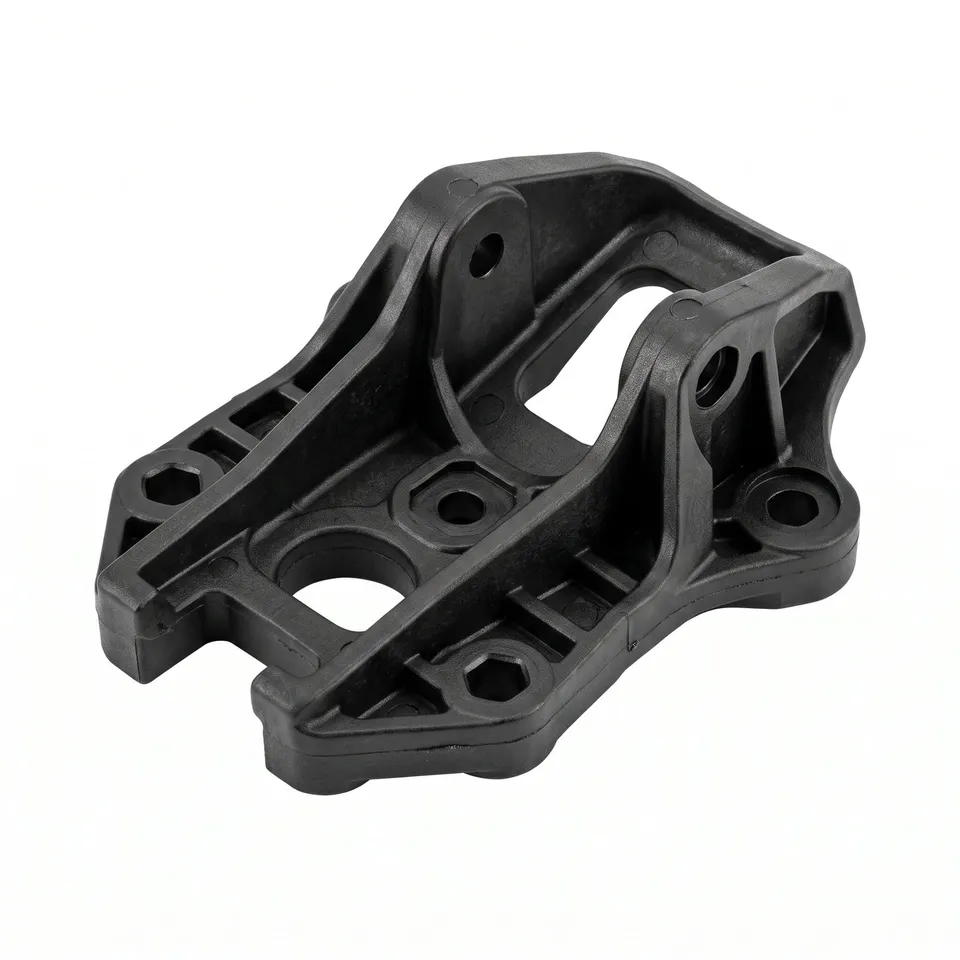 Stampato a iniezioneOgni stampata uguale
Tutto dalla prima stampata all’ultima.
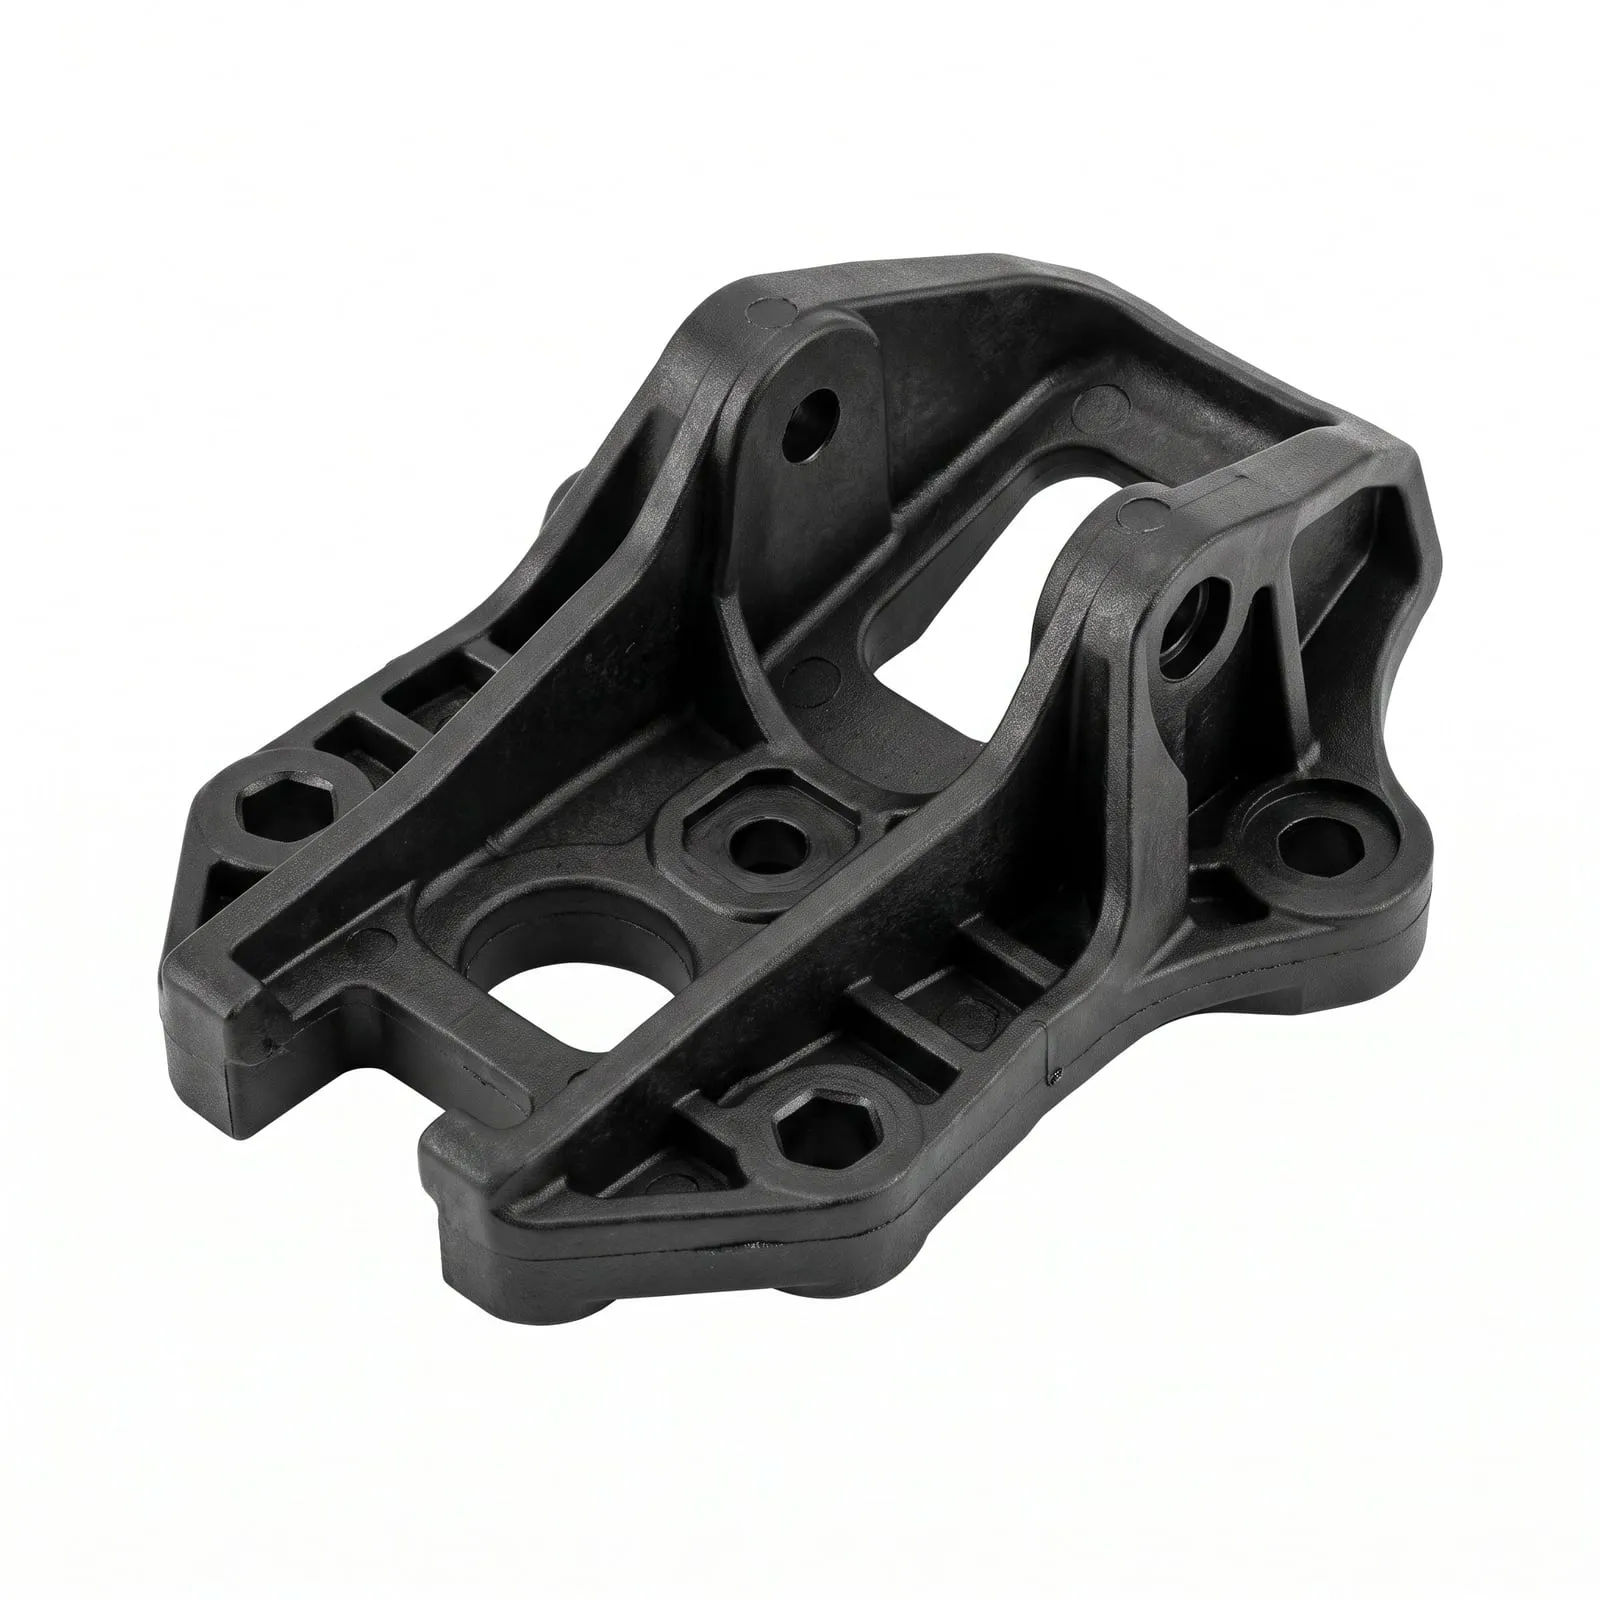 Sformo e pareti verificati
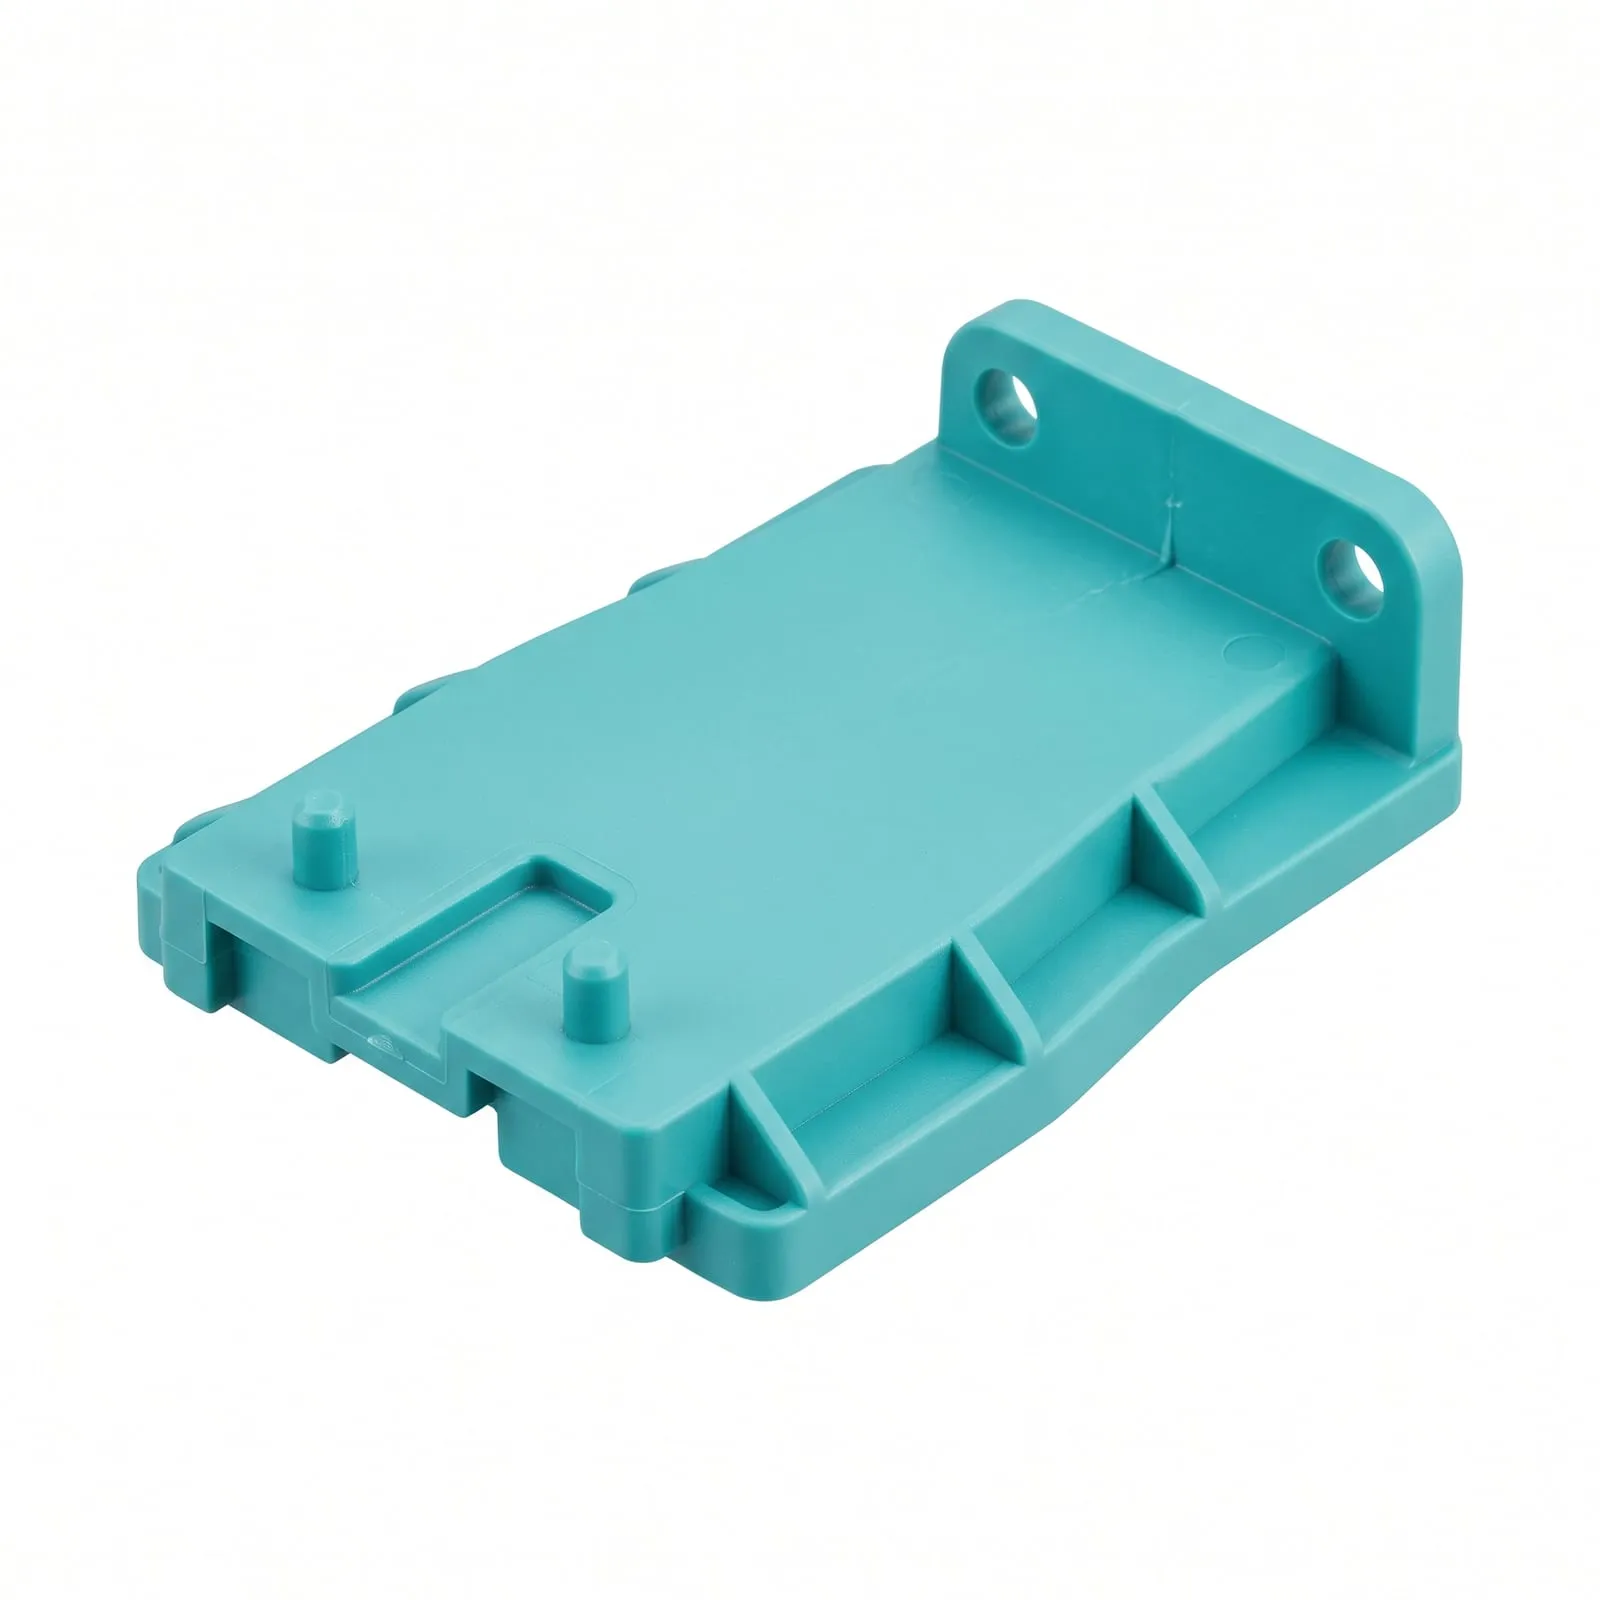
Uno stampo può produrre una famiglia di pezzi.
Più pezzi della stessa famiglia condividono uno stampo e si quotano insieme, come una matrice, non con preventivi separati. Conviene per pezzi venduti in set abbinati, con volumi simili.
Guarda come costruiamo gli stampi →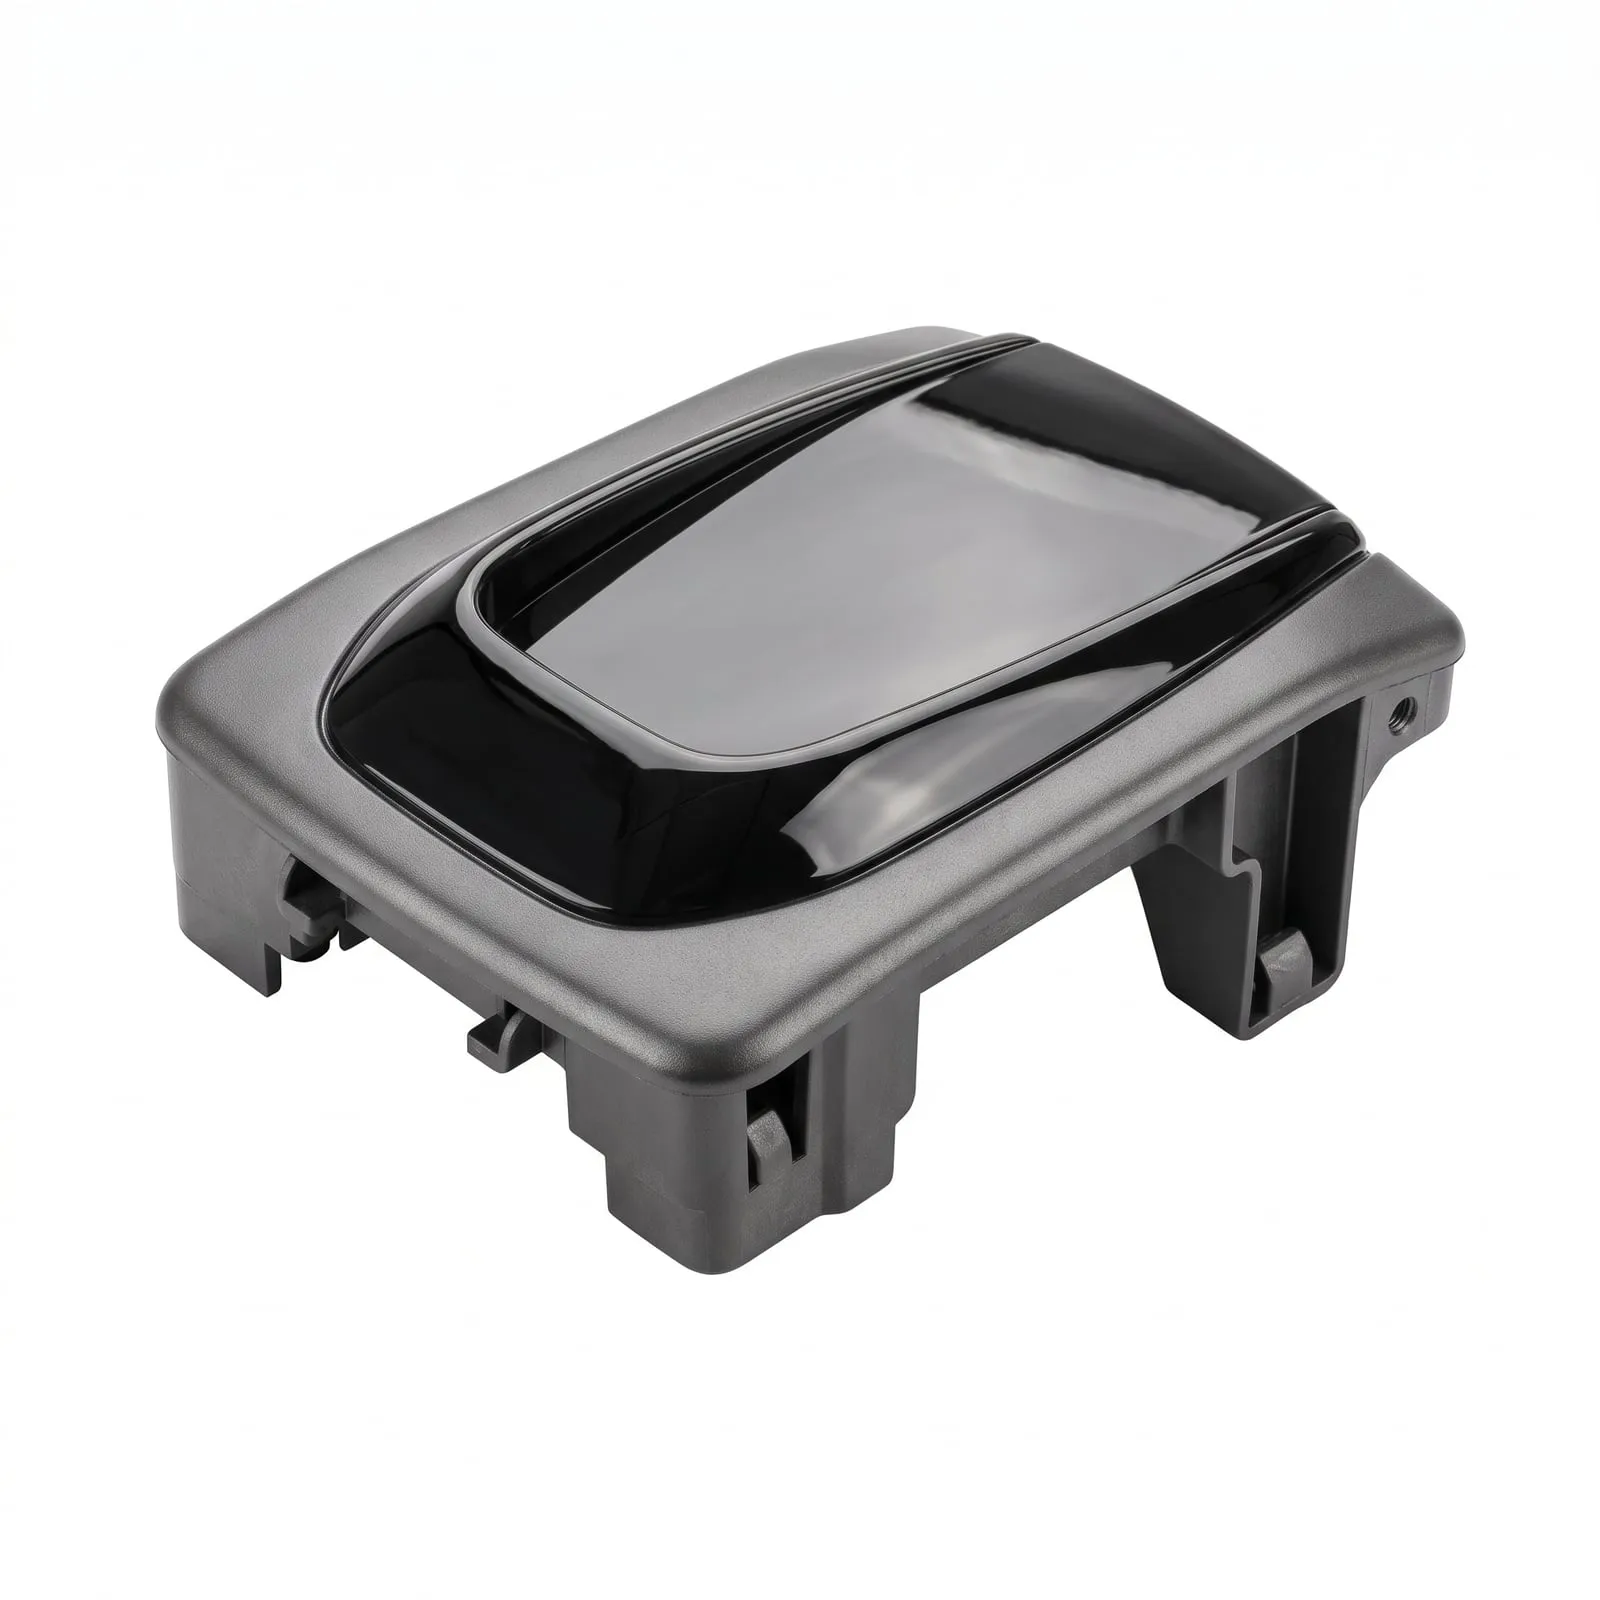
Stampo di famiglia
1 stampo · 4 cavità
- CarterHS-01
- Cornice lucidaTR-01
- BaseBS-01
- ClipCL-01
Oltre la cavità singola
Lo stampaggio specializzato rientra nello stesso preventivo.
Sovrastampaggio, inserti e finiture si prevedono nello stampo, non si aggiungono dopo.
Scegli lo stampo che il tuo volume chiede.
L’alluminio serve a validare il pezzo, l’acciaio a produrlo. Dimensioniamo lo stampo sulle stampate che farai davvero.
Che cos’è lo stampaggio a iniezione
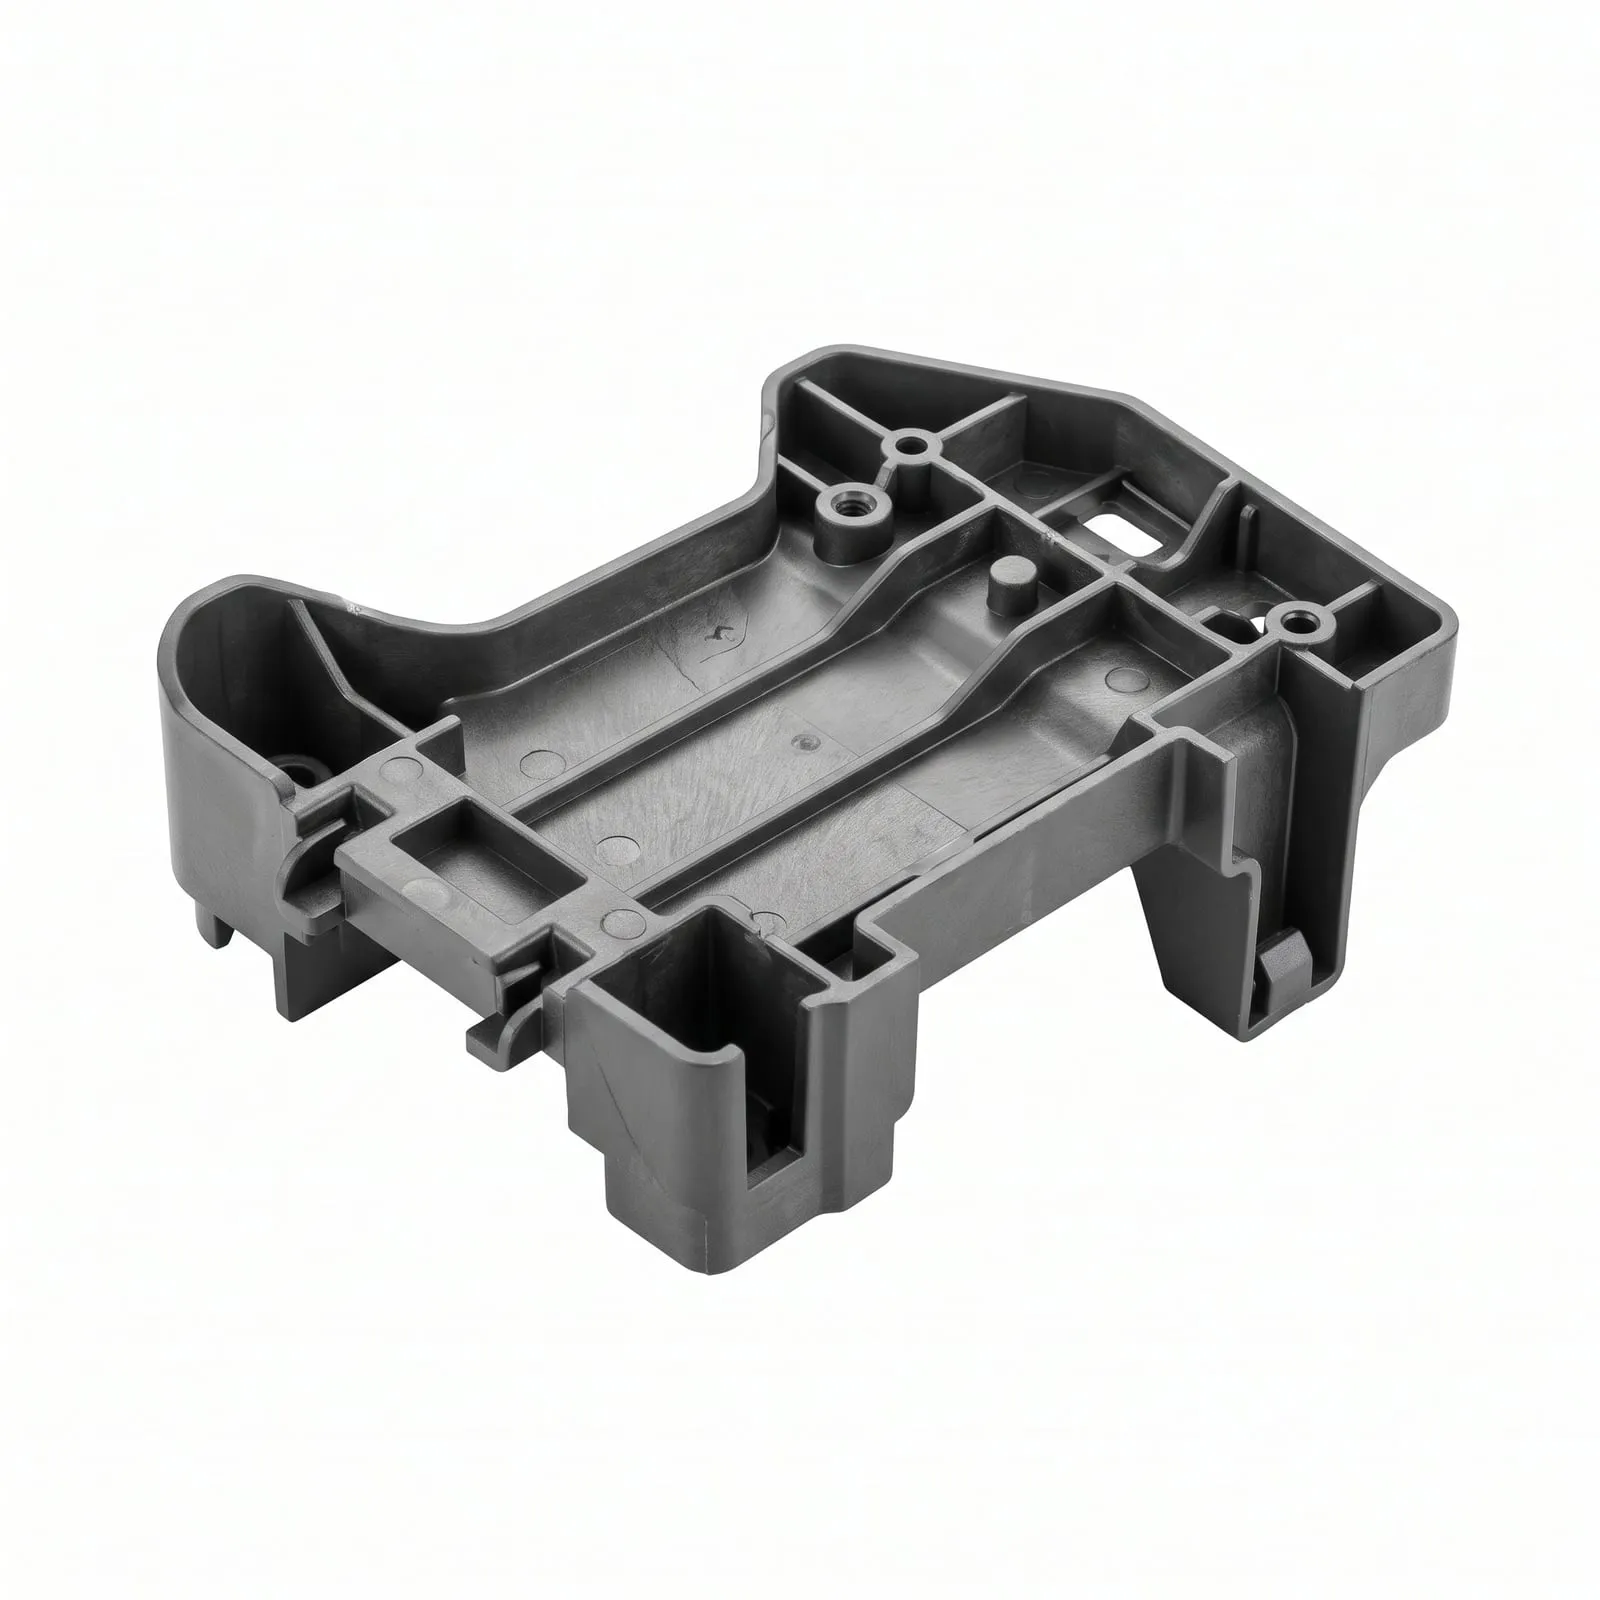
Lo stampaggio a iniezione è un processo in cui la resina plastica si scalda fino a fondere, si inietta sotto pressione dentro uno stampo in acciaio o alluminio, si raffredda e viene estratta come pezzo finito. È il modo standard di produrre in serie pezzi in plastica identici — da qualche centinaio con uno stampo morbido in alluminio a milioni con uno in acciaio temprato.
Non sei ancora sicuro che sia il processo giusto?
Trova il tuo punto di pareggio prima di parlare di attrezzature.
Interattivo · regola pratica
CNC o stampaggio — dov’è il tuo punto di pareggio?
Probabilmente vince il CNC
Con 251 unità di un pezzo di complessità moderata, uno stampo è difficile da ammortizzare del tutto: il CNC ti risparmia costo e tempi dell’attrezzatura.
Un ordine di grandezza basato sull’ammortamento tipico di un’attrezzatura, non un preventivo. Il numero vero dipende da geometria, materiale e finitura. Invia il pezzo per numeri veri →
Tutto sullo stampaggio a iniezione
Scheda tecnica
Resine
Scegliere il processo
Domande
Dubbi sullo stampaggio a iniezione
Qual è la differenza vera tra uno stampo da prototipo e uno da produzione?
Uno stampo da prototipo (o « ponte ») di solito si ricava dall’alluminio — più veloce ed economico da lavorare, buono da qualche centinaio a qualche migliaio di stampate prima che l’usura si veda sulle superfici estetiche. Uno stampo di produzione è in acciaio temprato (di solito P20 o H13), costa di più e richiede più tempo da costruire, ma è dato per centinaia di migliaia di stampate con tolleranze più strette e più ripetibili per tutta la vita dello stampo.
Cos’è un campione T0, e cosa succede se non corrisponde al disegno?
Il T0 è il primo gruppo di pezzi tirato fuori da uno stampo appena lavorato, misurato sul tuo disegno prima che lo stampo venga approvato. Se una quota è fuori specifica, lo stampo si corregge — si aggiunge o si toglie acciaio dalla cavità — e si ricampiona (T1, T2…) finché non passa. Niente va in produzione su uno stampo non validato.
Quante stampate regge davvero uno stampo prima di consumarsi?
Dipende dal materiale dello stampo e dalla resina. Gli stampi in alluminio reggono grosso modo da centinaia a qualche migliaio di stampate prima dell’usura estetica; quelli in acciaio temprato sono costruiti per centinaia di migliaia. Le resine caricate vetro o minerali sono abrasive e accorciano la vita della cavità più in fretta della plastica non caricata: vale la pena dirlo al tuo ingegnere prima di costruire lo stampo, non dopo.
Un prototipo lavorato in CNC può andare dritto a uno stampo di produzione senza modifiche?
Raramente così com’è. Il CNC tollera spigoli interni vivi, pareti senza sformo e certi sottosquadri che uno stampo non riesce a liberare senza attrezzatura in più (carrelli, estrattori in sottosquadra) o senza una riprogettazione. Alla geometria di solito serve prima un passaggio su sformo e uniformità delle pareti — guarda la guida DFM, oppure manda il file CNC e un ingegnere ti segnala esattamente cosa deve cambiare.
Il mio pezzo è stato disegnato per la stampa 3D — si può stampare a iniezione?
Di solito sì, dopo un passaggio di adattamento. La stampa tollera geometrie che uno stampo non riesce a riempire o a liberare — spigoli interni vivi, pareti disuniformi, sezioni piene, sottosquadri — quindi un file pronto per la stampa quasi mai si stampa a iniezione com’è disegnato. Mandalo lo stesso: un ingegnere lo quota per lo stampaggio e ti segnala che andrà adattato; una volta accettato il preventivo, la revisione DFM rilavora la geometria insieme a te — angoli di sformo, pareti uniformi, nervature al posto del pieno — accanto agli stampisti che costruiranno davvero lo stampo, e il pezzo continua a funzionare e ad avere l’aspetto che gli hai dato. E se il tuo volume non giustifica ancora un’attrezzatura, te lo dicono e ti quotano invece un lotto stampato in 3D o una colata di poliuretano.
Cos’è uno stampo di famiglia, e quando ha senso?
Uno stampo di famiglia ricava in un’unica attrezzatura le cavità di più pezzi diversi, così girano — e partono — insieme. Conviene quando i pezzi si usano in set abbinati e hanno bisogno di volumi simili, come un carter, la sua cornice e le sue clip che condividono una sola strategia di attrezzatura. Il compromesso: se una cavità si consuma o si rompe, tutto il set resta fermo finché non è sistemata.
Perché i pezzi si imbarcano o fanno risucchi dopo lo stampaggio, e devo riprogettare tutto il pezzo?
Tutti e due di solito sono un problema di spessore di parete, non di pezzo intero. I risucchi compaiono dalla parte opposta di una nervatura, di una torretta o di una sezione spessa che raffredda più lentamente della parete intorno; l’imbarcamento viene da un raffreddamento disuniforme o dall’orientamento delle fibre nelle resine caricate vetro. La correzione è quasi sempre locale — assottigliare una nervatura, portare raffreddamento vicino a una sezione spessa — e non una riprogettazione da zero.
E se lo stampaggio a iniezione non fosse il processo giusto per il mio pezzo?
Allora si cambia, prima di costruire qualsiasi stampo. Se il tuo volume è troppo basso per giustificare uno stampo, o se la tua geometria si presta meglio al CNC o alla lamiera, il tuo ingegnere te lo dice subito e rifà il preventivo con il processo giusto. Richiedere un preventivo non ti impegna a nulla.
Lavorazioni collegate
Inizia qui
Ricevi un preventivo fatto da un ingegnere.
Carica una parte o tutta la distinta base.
Avrai prezzo e tempi in 24–48 h.
Account gratuito, senza impegnoNDA reciproco firmato prima dell’invio.