


Sintern & MIM
Wir fertigen filigrane Metallteile.
Wir stellen sie im Metall-Spritzguss (MIM) oder durch Pressen und Sintern her, aus Edelstahl und Stahl, zu Tausenden und mit wenig Nachbearbeitung.
Angebot anfordernKostenloses Konto, unverbindlichBeidseitiges NDA vor jedem Upload.
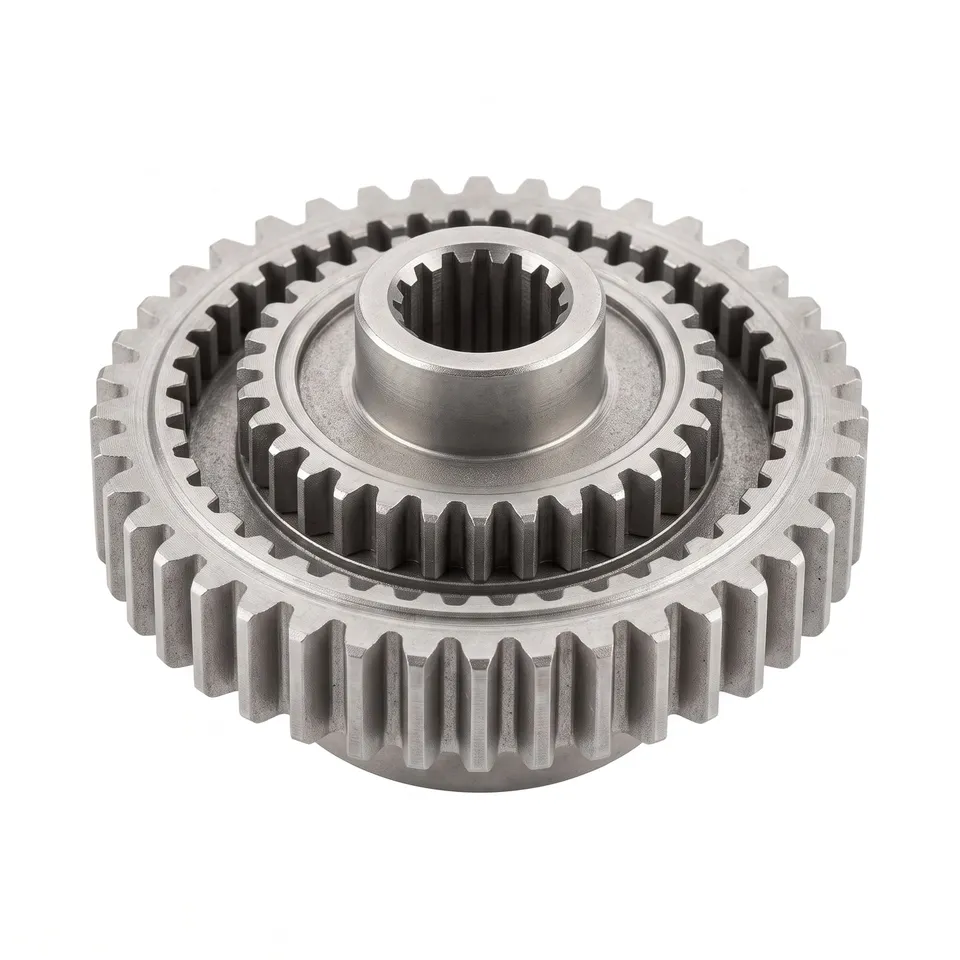 Gesintert · EdelstahlEndkonturnah
Ideal ist es für kleine, filigrane Teile.
Zahnräder, Kettenräder, Ritzel und Hebel sind in der Zerspanung teuer. Gespritzt oder gepresst kommen sie fast fertig aus dem Werkzeug.
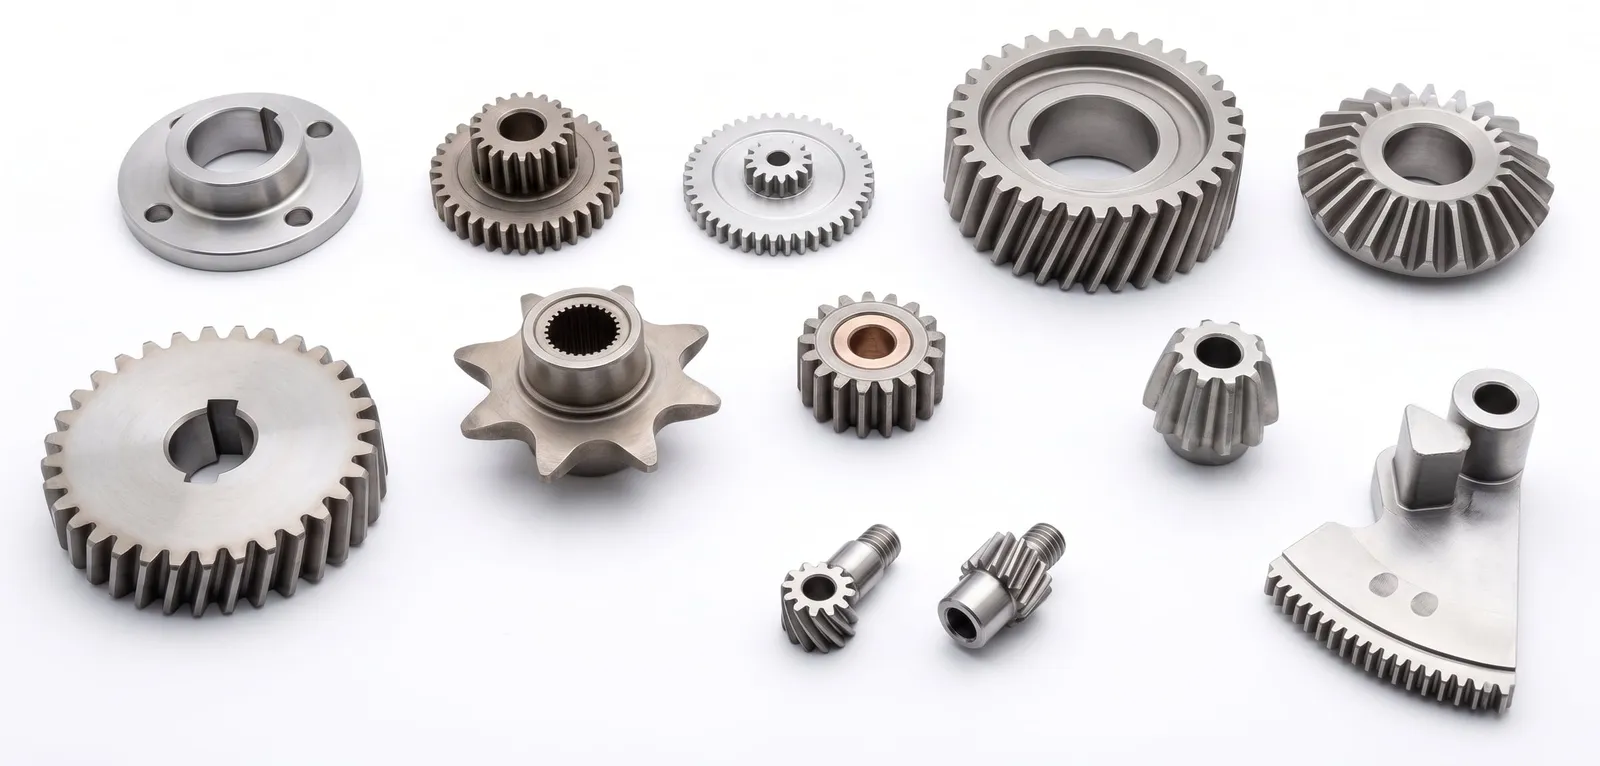 Gesintert · Stahl und Edelstahl
Zwei Wege
Wir spritzen oder pressen, je nach Teil.
Ihr Ingenieur wählt das Verfahren nach Geometrie und Stückzahl. Nach dem Sintern kalibrieren, vergüten oder bearbeiten wir nur, wo es nötig ist.
Was sind Sintern & MIM?
Beim Metall-Spritzguss (MIM) wird feines Metallpulver mit einem Binder gemischt und wie Kunststoff gespritzt; danach wird der Binder ausgebrannt und das Teil gesintert, bis es aus massivem Metall besteht. Zusammen mit dem Pressen-Sintern der Pulvermetallurgie entstehen so kleine, komplexe Metallteile in Serie, endkonturnah und mit kaum Nachbearbeitung.
Alles über Sintern & MIM
Datenblatt
Werkstoffe
Verfahren wählen
Fragen
Fragen zu Sintern & MIM
Was ist der Unterschied zwischen MIM und Pressen-Sintern?
MIM spritzt eine Pulver-Binder-Masse wie Kunststoff und macht deshalb kleine, sehr komplexe Teile mit Hinterschnitten und feinem Detail. Das Pressen-Sintern verdichtet Pulver in einer Matrize, was einfacheren, symmetrischeren Formen wie Buchsen und Zahnrädern zu sehr geringen Kosten entgegenkommt. Wir wählen nach Geometrie und Stückzahl des Teils.
Wie fest und dicht sind gesinterte Teile?
MIM-Teile erreichen etwa 96–99 % der Dichte eines Knetwerkstoffs, mit mechanischen Eigenschaften nahe an gefrästem Metall, und 17-4PH lässt sich auf hohe Festigkeit vergüten. Gepresst-gesinterte Teile sind bewusst poröser — manchmal nützlich, wie bei selbstschmierenden Buchsen, die Öl halten.
Welche Teilegröße passt zu MIM?
Kleine — typischerweise unter etwa 100 Gramm und wenige Zentimeter groß. Dort ist es günstiger, eine komplexe Geometrie zu spritzen, als sie zu zerspanen. Größere Teile werden meist besser gegossen oder gefräst, und Ihr Ingenieur schlägt Ihnen das passende Verfahren vor.
Welche Metalle verarbeiten Sie?
Vor allem Edelstähle — 316L für Korrosionsbeständigkeit und 17-4PH für Festigkeit — dazu niedrig legierte und Werkzeugstähle für Struktur- und Verschleißteile. Andere sind je nach Serie möglich.
Ab welcher Stückzahl lohnt das Werkzeug?
MIM und Pressen-Sintern brauchen beide eine Form oder Matrize, zahlen sich also ab einigen Tausend Teilen aus, wo der Stückpreis das Fräsen schlägt. Darunter ist Fräsen ohne Werkzeug meist günstiger.
Und wenn Sintern für mein Teil nicht passt?
Dann kalkuliert Ihr Ingenieur es neu — größere oder einfachere Teile als Zerspanung oder Guss. Eine Angebotsanfrage legt Sie auf kein Verfahren fest.
Verwandte Leistungen
Loslegen
Ihr Angebot kalkuliert ein Ingenieur.
Laden Sie ein Teil oder Ihre ganze Stückliste hoch.
Preis und Lieferzeit erhalten Sie in 24–48 h.
Kostenloses Konto, unverbindlichBeidseitiges NDA vor jedem Upload.