


Pressofusione
Fondiamo pezzi metallici a migliaia.
I pezzi a parete sottile in alluminio, magnesio o Zamak escono quasi con la forma finale; poi li lavoriamo e li rifiniamo nello stesso preventivo.
Richiedi un preventivoAccount gratuito, senza impegnoNDA reciproco firmato prima dell’invio.
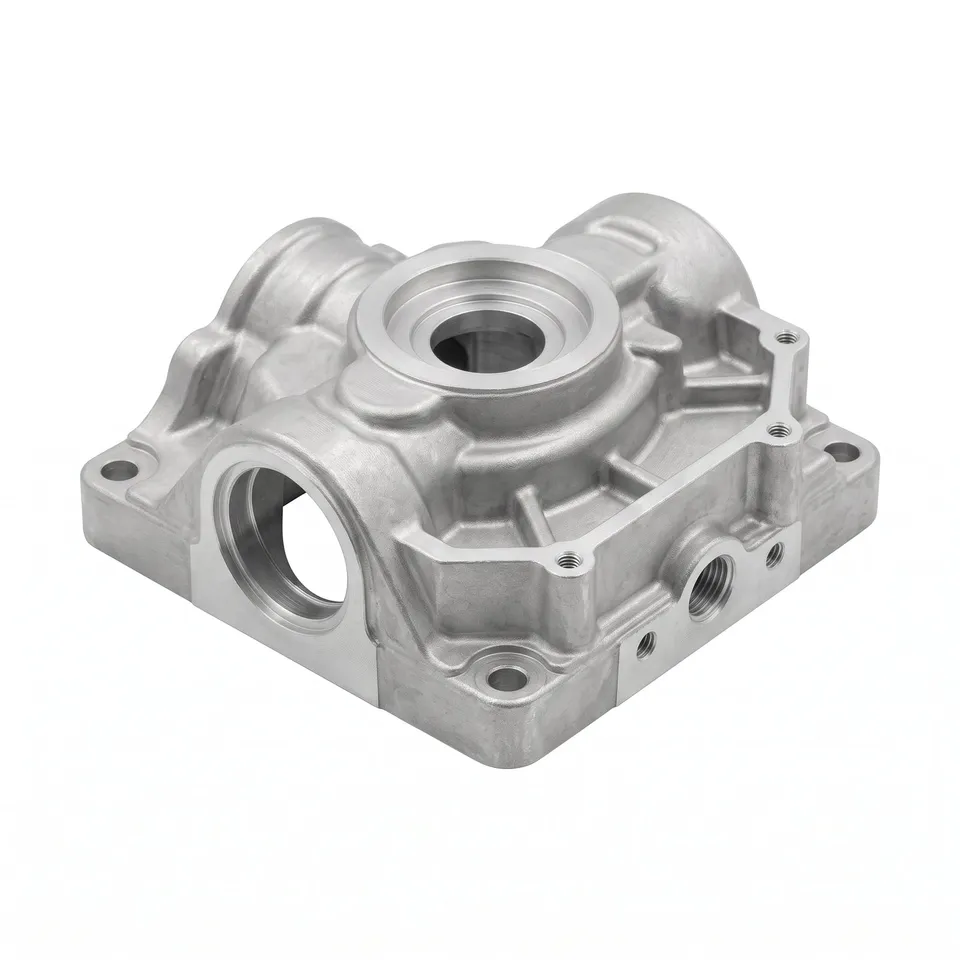 Pressofuso · alluminioForma quasi finita
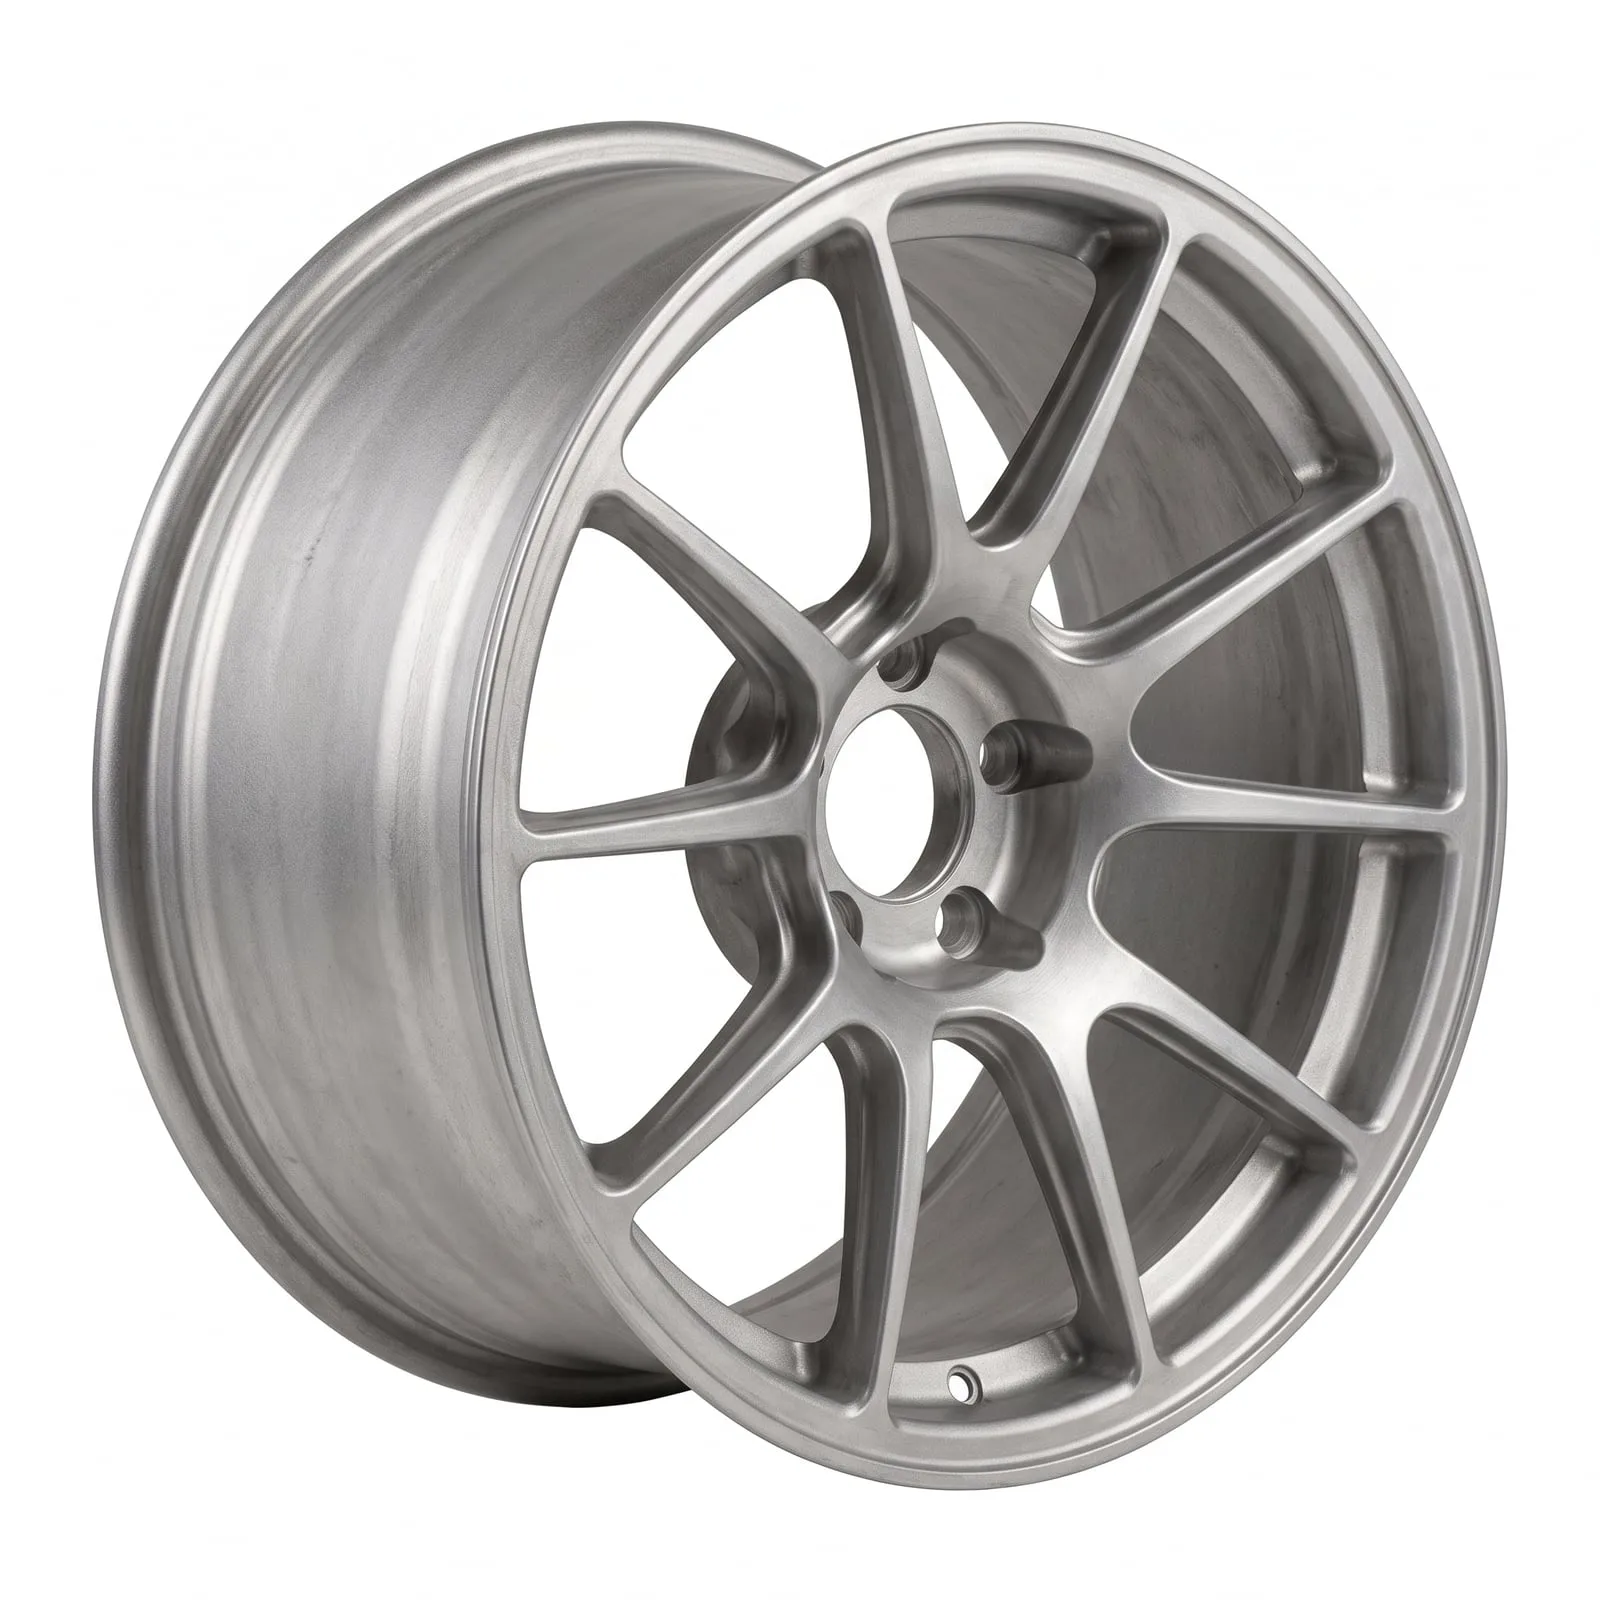 Pressofuso · magnesio
Scegliamo la lega più adatta.
Alluminio
AlSi10Mg · AlSi12 · AlSi9Cu3 · AlMg3
Lo standard del rapporto resistenza-peso per carter e staffe a parete sottile.
Magnesio
AM60B · AZ91D
Il metallo strutturale più leggero che si fonde — circa un terzo più leggero dell’alluminio.
Zinco / Zamak
Zamak 3 · Zamak 5 · ZA-8
Il dettaglio più fine e la massima stabilità, pronto da lucidare o rivestire.
Un preventivo
Esce fuso, lavorato e finito.
Lo stampo, la lavorazione e la finitura si specificano insieme, così il pezzo arriva pronto da montare.
Finiture
Rifiniamo anche i pezzi fusi.
Zamak e alluminio accettano PVD, rivestimenti galvanici e verniciatura a polvere, su superficie lucidata o satinata, e si specificano insieme alla fusione.
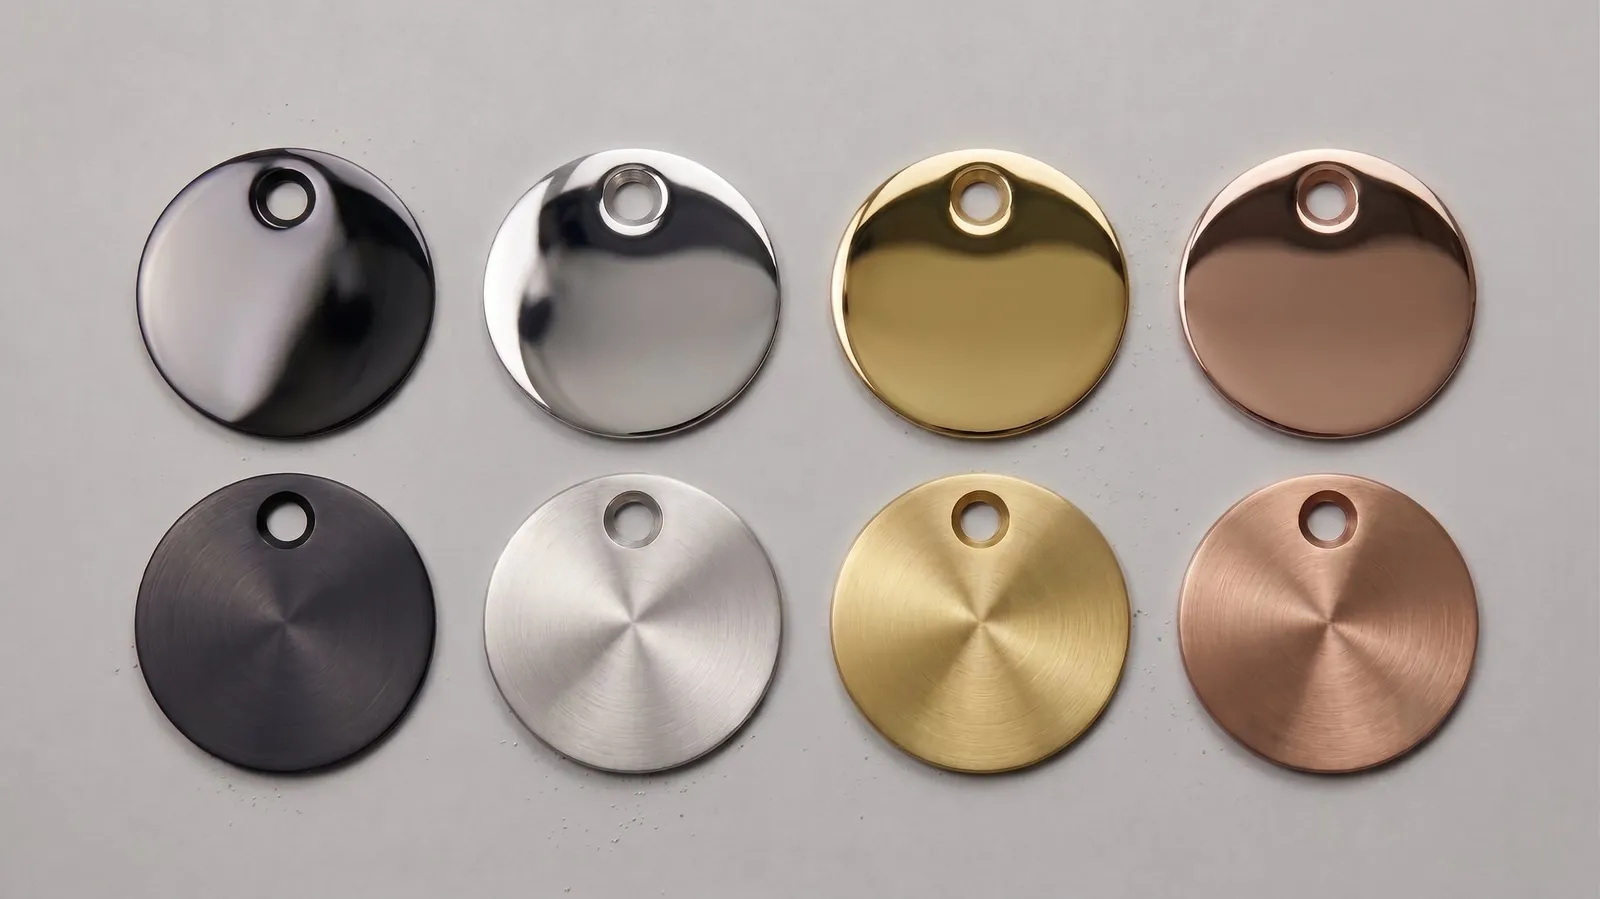 Campioni PVD · lucidati e satinati
Che cos’è la pressofusione
La pressofusione spinge alluminio, magnesio o zinco fusi ad alta pressione dentro uno stampo in acciaio temprato, e produce in serie pezzi metallici complessi e a parete sottile a forma quasi finita — carter, staffe e pezzi strutturali a migliaia, senza ricavarli uno a uno dal pieno.
Tutto sulla pressofusione
Scheda tecnica
Scegliere il processo
Domande
Dubbi sulla pressofusione
Che metalli riuscite a pressofondere?
Alluminio (AlSi10Mg, AlSi12, AlSi9Cu3, AlMg3), magnesio (AM60B, AZ91D) e zinco/Zamak (Zamak 3, Zamak 5, ZA-8). L’alluminio è il cavallo di battaglia del rapporto resistenza-peso, il magnesio l’opzione strutturale più leggera, e lo Zamak quello del dettaglio fine e di una finitura che si lucida e si riveste bene.
Quando la pressofusione costa meno della lavorazione CNC?
Da qualche migliaio di pezzi in su, grosso modo. La pressofusione ha un costo iniziale di stampo in acciaio, ma poi produce ogni pezzo in fretta e a forma quasi finita; il CNC non ha costo di attrezzatura ma lavora ogni pezzo dal pieno, quindi il suo costo a pezzo resta costante. Sopra il punto di pareggio, lo stampo si ripaga.
Pressofusione o fusione in sabbia — cosa mi serve?
La pressofusione è per pezzi metallici complessi e a parete sottile a volume di serie, dentro uno stampo in acciaio riutilizzabile. La fusione in sabbia è per getti più grandi e a volume più basso, dentro una forma in sabbia economica e usa e getta, e tiene tolleranze più larghe. Se il pezzo è grande o la serie è corta, di solito la scelta giusta è la sabbia.
Lo stampo lo costruite in casa?
Sì. Lo stampo in acciaio temprato si progetta e si costruisce internamente — nella stessa attrezzeria che realizza i nostri stampi a iniezione e di tranciatura — così attrezzatura e produzione restano in mano a un solo fornitore, con un solo responsabile.
Quanto è leggera la pressofusione in magnesio?
Il magnesio (AM60B, AZ91D) è il metallo strutturale più leggero che si pressofonde, circa un terzo più leggero dell’alluminio a parità di pezzo: per questo compare in scocche e staffe dove il peso conta più di tutto.
I pezzi pressofusi si possono lavorare e finire?
Sì — le quote critiche si lavorano a tolleranza dopo la fusione, e la finitura (sbavatura, lucidatura, rivestimento o verniciatura) rientra nello stesso preventivo, così il pezzo parte pronto all’uso e non come getto grezzo.
E se la pressofusione non fosse giusta per il mio pezzo?
Allora il tuo ingegnere te lo dice in fase di preventivo e ti indica il processo adatto — fusione in sabbia per un pezzo grande e a basso volume, MIM per uno piccolo e preciso, CNC se la serie è corta.
Lavorazioni collegate
Inizia qui
Ricevi un preventivo fatto da un ingegnere.
Carica una parte o tutta la distinta base.
Avrai prezzo e tempi in 24–48 h.
Account gratuito, senza impegnoNDA reciproco firmato prima dell’invio.