


Stampi e attrezzature
Adattiamo l’attrezzatura alla tua serie.
Un ingegnere calcola il punto di pareggio prima di quotare uno stampo, una matrice o una maschera, e i pezzi che produce vanno nello stesso preventivo.
Richiedi un preventivoAccount gratuito, senza impegnoNDA reciproco firmato prima dell’invio.
 Pressofuso · da un solo stampo in acciaioMigliaia, identici
Scegli un’attrezzatura morbida o dura.
Tutte e due fanno lo stesso pezzo. Quale conviene dipende da quanti pezzi farai.
Sempre inclusi.
Qualunque attrezzatura sia, arriva con lo stesso ingegnere, gli stessi controlli e i pezzi che produce.
Quattro tipi di attrezzatura
Guarda cosa fa ogni attrezzatura.
L’attrezzatura è tua, ma resta da noi e produce i tuoi pezzi sulle nostre macchine; tu ricevi i pezzi.
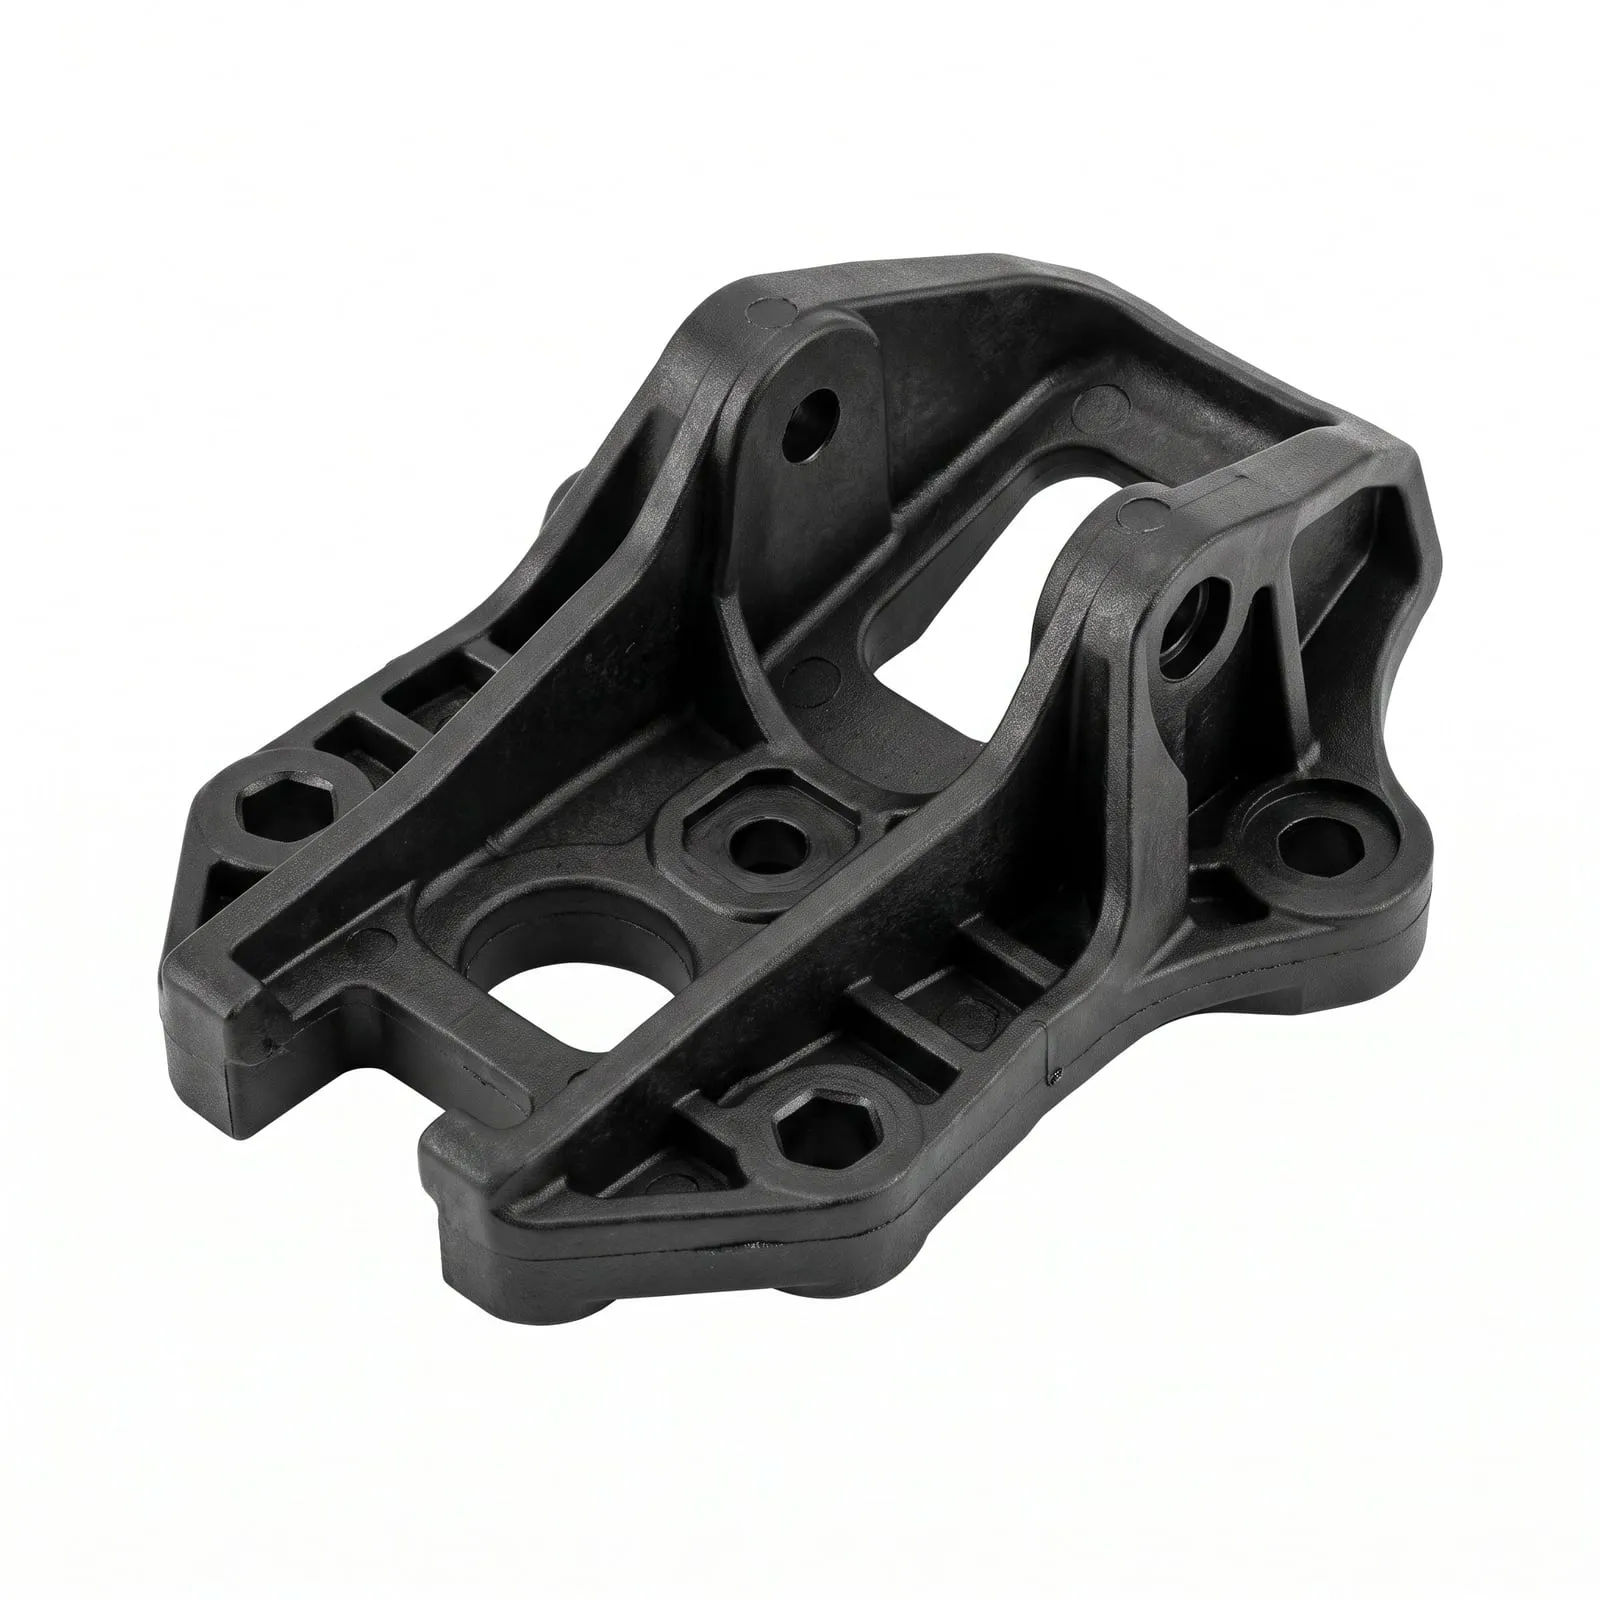 Da uno stampo a iniezione
Stampi a iniezione
Attrezzatura ponte in alluminio o acciaio temprato per pezzi in plastica di serie.
Vedi il processo →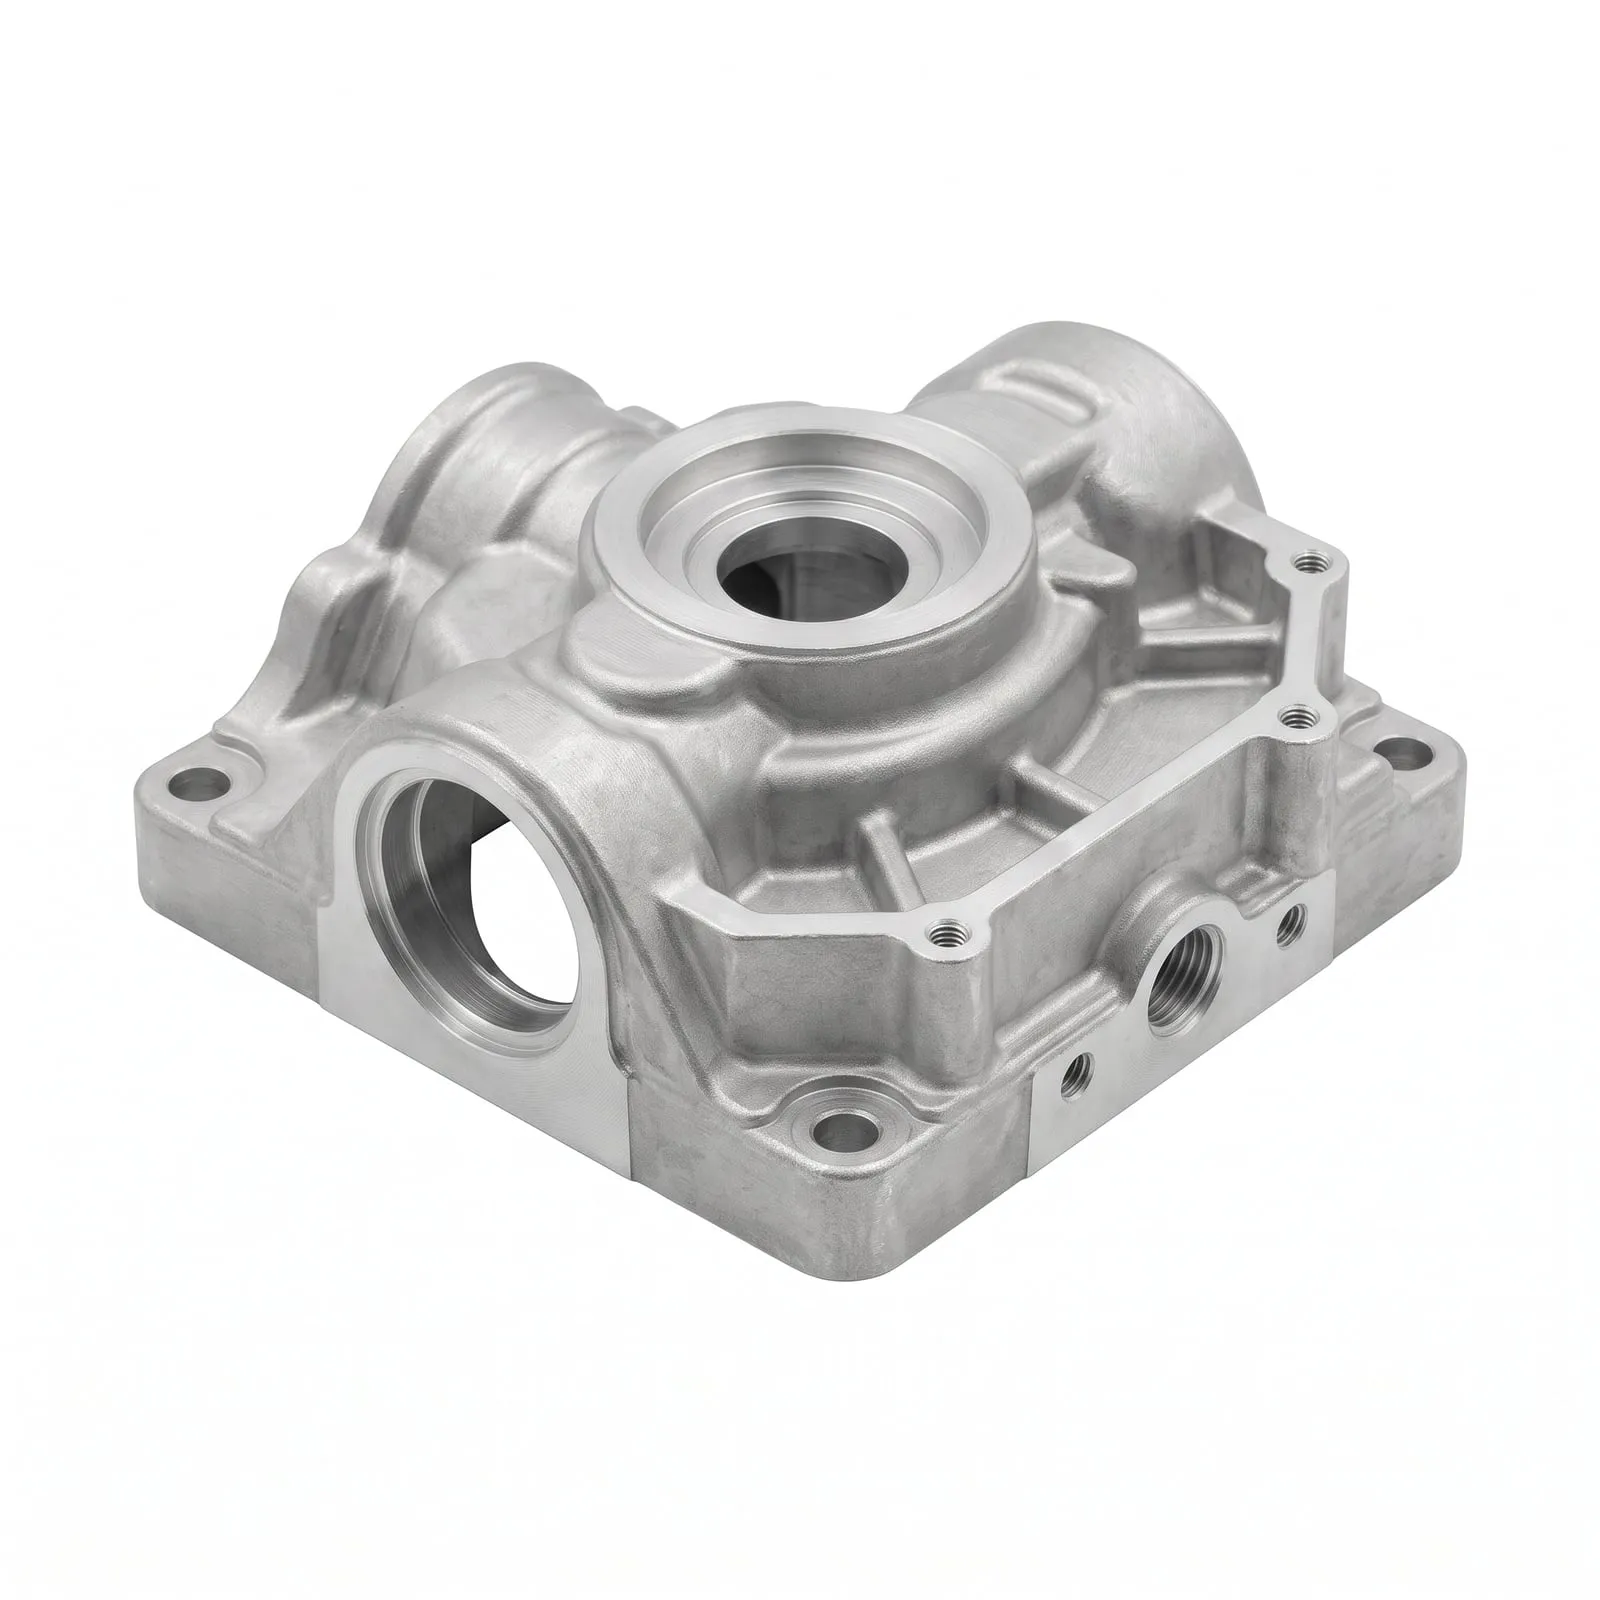 Da uno stampo di pressofusione
Attrezzature per pressofusione
Attrezzature in acciaio per leghe di alluminio, magnesio e zinco, fuse a forma quasi finita.
Vedi il processo →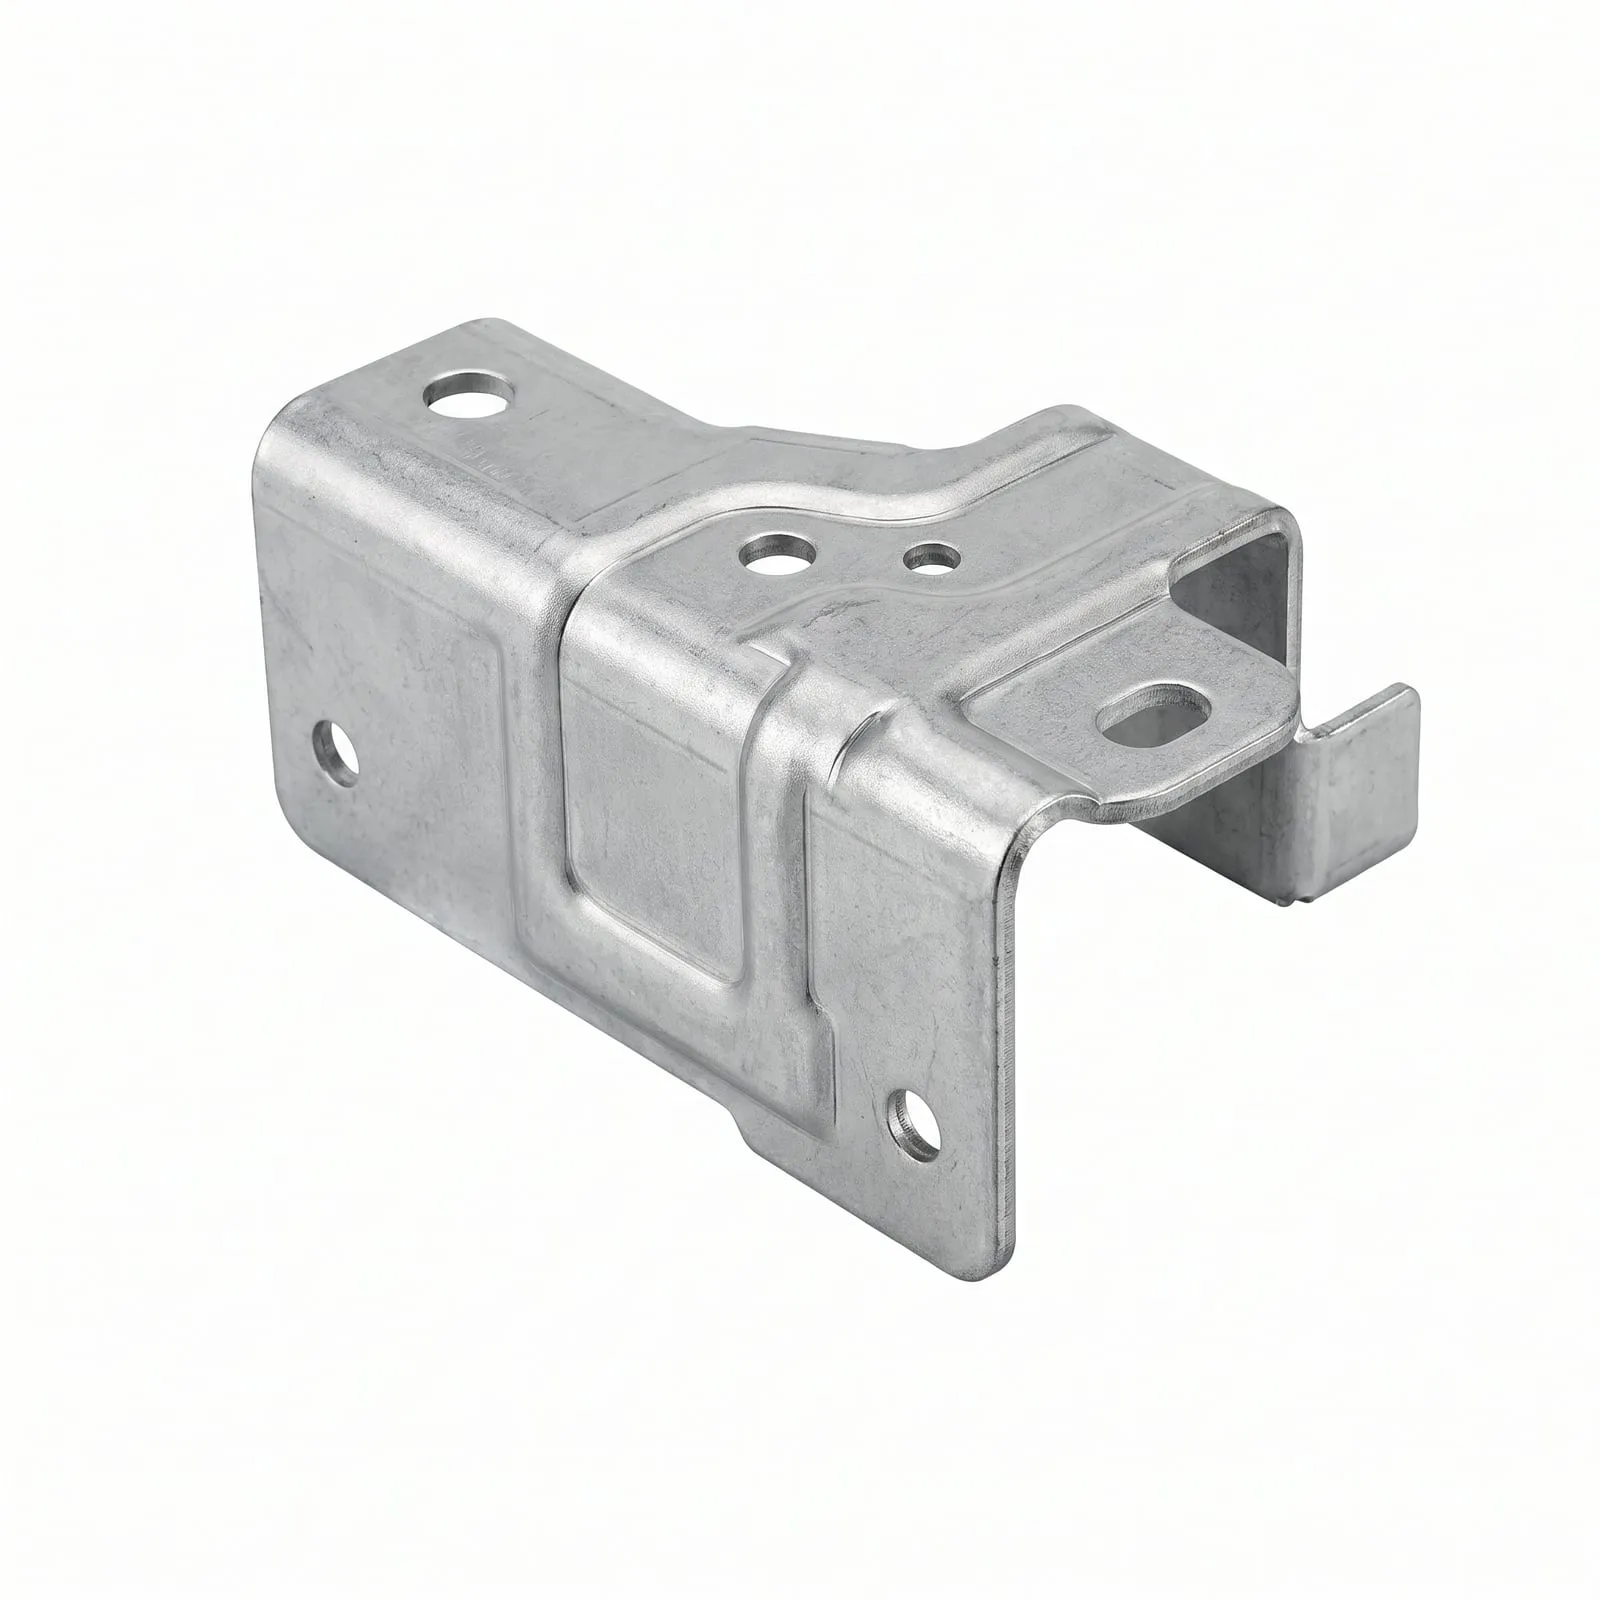 Da uno stampo progressivo
Stampi progressivi di tranciatura
Trancia, fora, forma e imbutisce in un colpo di pressa — dalle decine di migliaia di pezzi.
Vedi il processo →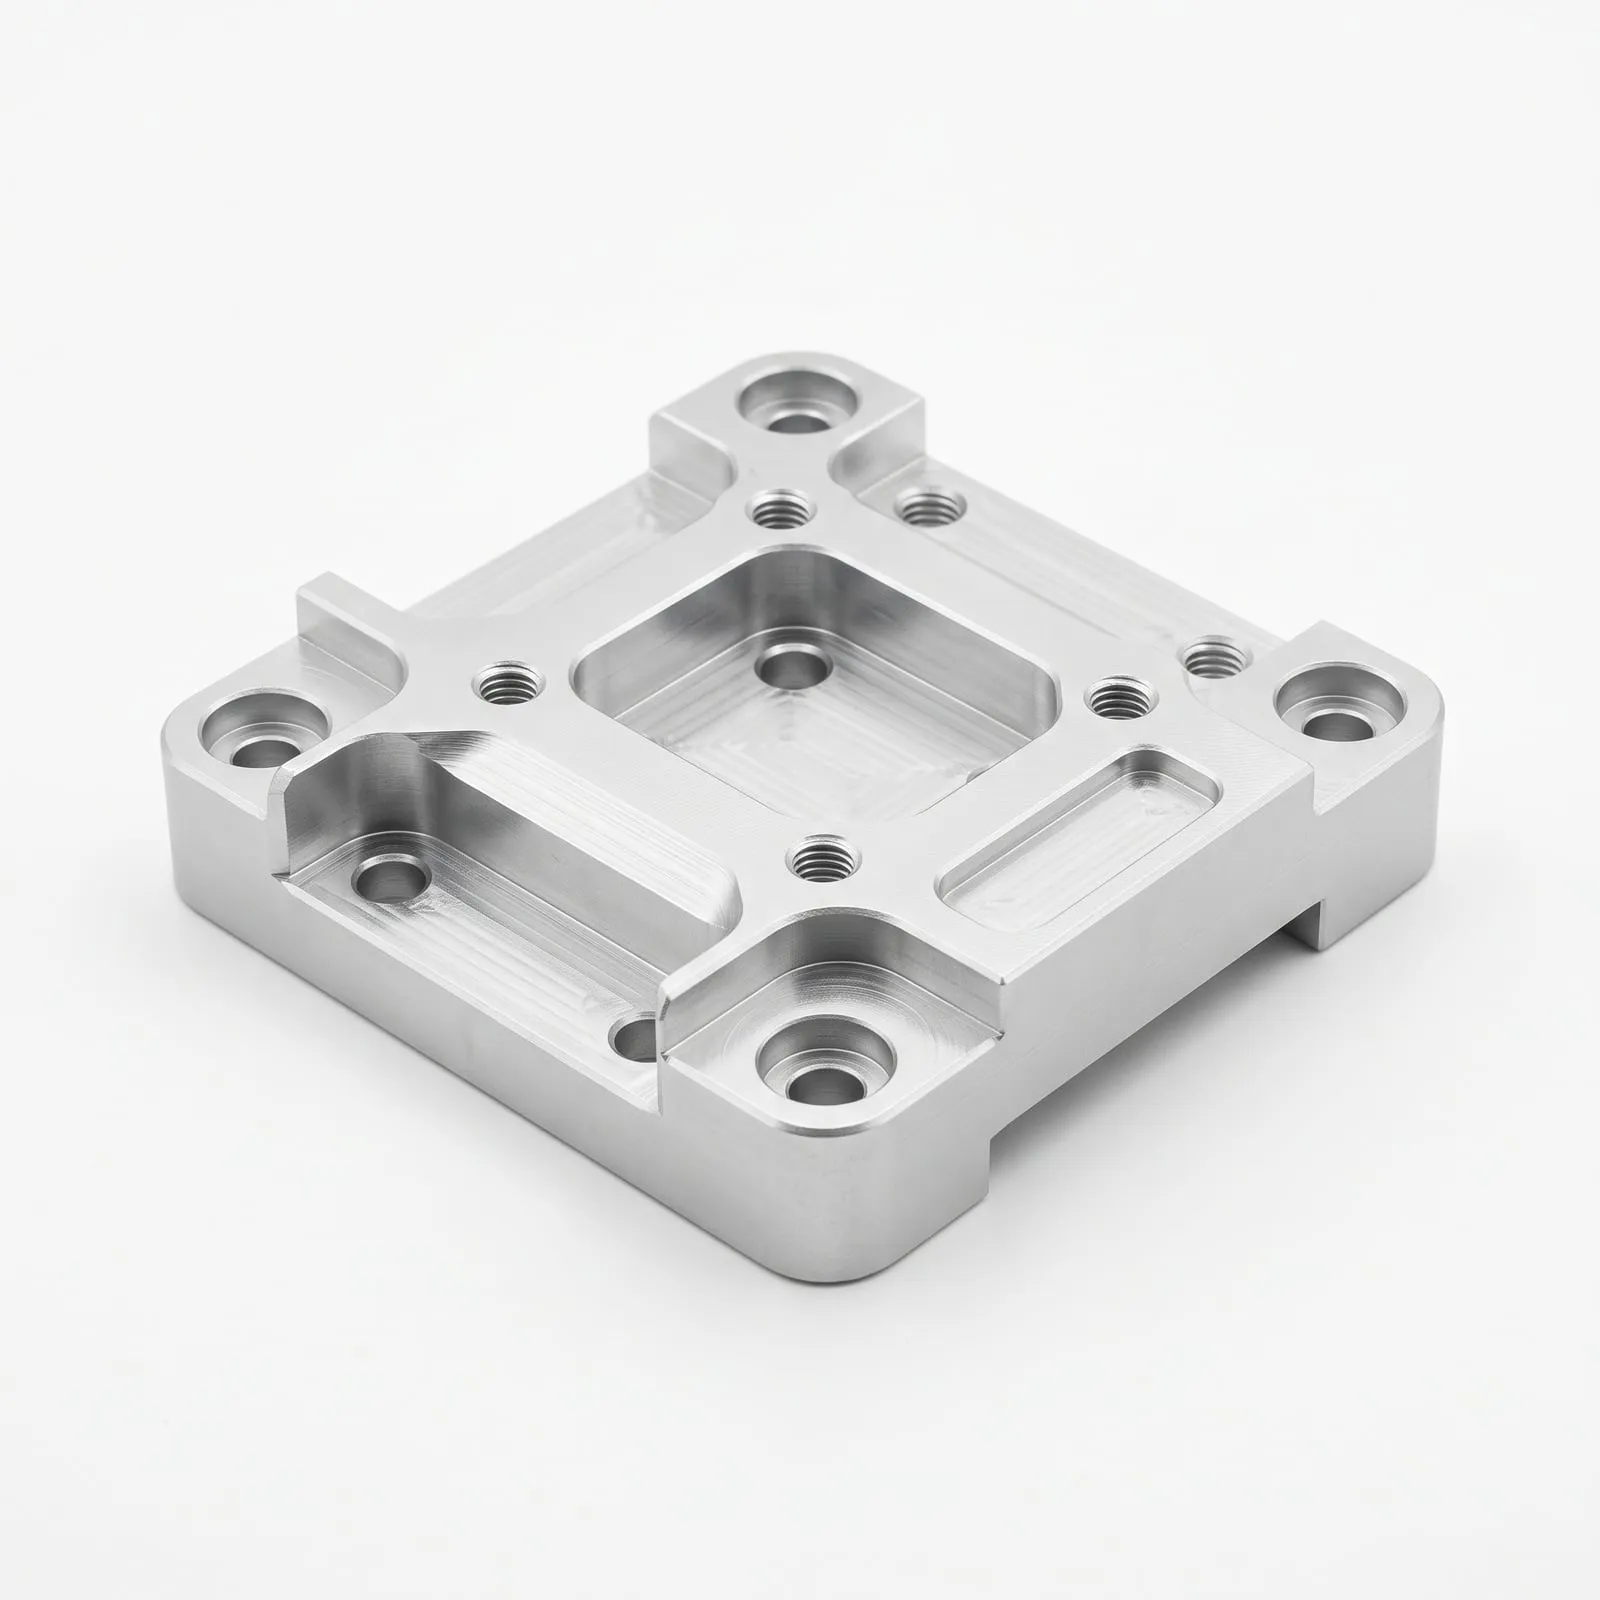 Una maschera, lavorata
Maschere di produzione
Maschere e attrezzature che tengono un pezzo per lavorarlo, saldarlo o montarlo.
Vedi il processo →Non sai se il tuo volume giustifica un’attrezzatura?
Verifica quando un’attrezzatura si ripaga prima di pagarla.
Interattivo · regola pratica
CNC o stampaggio — dov’è il tuo punto di pareggio?
Probabilmente vince il CNC
Con 251 unità di un pezzo di complessità moderata, uno stampo è difficile da ammortizzare del tutto: il CNC ti risparmia costo e tempi dell’attrezzatura.
Un ordine di grandezza basato sull’ammortamento tipico di un’attrezzatura, non un preventivo. Il numero vero dipende da geometria, materiale e finitura. Invia il pezzo per numeri veri →
Che cos’è l’attrezzatura
L’attrezzatura è la dotazione fissa e riutilizzabile che serve a un processo per produrre sempre lo stesso pezzo: uno stampo per la plastica o per il metallo fuso, uno stampo che trancia e forma la lamiera in un colpo, una maschera che tiene un pezzo per lavorarlo o saldarlo. Il suo costo non cambia con il volume, quindi si ripaga solo quando ordini abbastanza pezzi da ammortizzarlo.
Tutto sulle attrezzature
Scheda tecnica
Scegliere
Domande
Dubbi sulle attrezzature
Che differenza c’è tra uno stampo, una matrice e una maschera?
Uno stampo dà forma a materiale fuso o semifuso — plastica nello stampaggio a iniezione, lega metallica in pressofusione — dentro una cavità. Uno stampo di tranciatura taglia, punzona e forma la lamiera tra punzone e matrice in un colpo solo. Una maschera non dà forma a niente: tiene il pezzo in una posizione fissa perché un altro processo (lavorazione, saldatura, controllo) si ripeta preciso. Tutti e tre sono « attrezzatura »: dotazioni fisse e riutilizzabili che fanno uscire i prossimi cento, o il prossimo milione di pezzi, uguali al primo.
Quanto volume mi serve prima che un’attrezzatura abbia senso?
Dipende dal processo. Gli stampi progressivi di tranciatura di solito si ripagano dalle decine di migliaia di pezzi in su, perché lo stampo stesso costa molto da costruire. Le attrezzature per iniezione e pressofusione possono ripagarsi a volumi più bassi — a volte qualche migliaio di pezzi — perché un’attrezzatura in alluminio o a minore cavitazione costa molto meno. Il tuo ingegnere fa i conti veri sul tuo pezzo e sul tuo volume prima di consigliare l’acciaio.
Che differenza c’è tra pressofusione e stampaggio a iniezione?
La pressofusione inietta lega metallica fusa — alluminio, magnesio o zinco — dentro uno stampo in acciaio; lo stampaggio a iniezione fa lo stesso con resina plastica fusa. Tutti e due usano un concetto di attrezzatura simile (una cavità, un ciclo di raffreddamento, un sistema di estrazione), ma la pressofusione è per pezzi che devono essere di metallo, per resistenza, conducibilità o dissipazione del calore che un pezzo in plastica non può dare.
La stessa attrezzatura può servire sia per il prototipo sia per la produzione?
Di solito no, non direttamente — un’attrezzatura da prototipo (alluminio, poche cavità) si costruisce per validare il pezzo in fretta e a poco prezzo, mentre quella di produzione (acciaio temprato, più cavità) è una costruzione separata e più costosa, dimensionata su tutta la serie. Il design del pezzo validato sull’attrezzatura da prototipo si porta avanti; l’attrezzatura di solito no.
Che materiali si possono pressofondere?
Leghe di alluminio (AlSi10Mg, AlSi12, AlSi9Cu3 tra le altre), magnesio (AM60B, AZ91D) e leghe di zinco/Zamak (ZA-8, Zamak 3, Zamak 5) — scelte su resistenza, peso e costo che il tuo pezzo richiede.
Cos’è uno stampo progressivo, e perché ha bisogno di alto volume?
Uno stampo progressivo fa avanzare il nastro di lamiera attraverso più stazioni in un solo colpo di pressa, tagliando, punzonando e formando il pezzo a tappe mentre avanza. Costruire uno stampo con tante stazioni è costoso: per questo di solito conviene farlo solo quando l’ordine arriva alle decine di migliaia di pezzi; sotto, taglio laser e piegatura di solito vincono sul costo totale.
E se l’attrezzatura non fosse la scelta giusta per il mio volume?
Allora il tuo ingegnere te lo dice prima di lavorare l’acciaio. Se il tuo volume non giustifica uno stampo, un’attrezzatura di pressofusione o uno stampo di tranciatura, ti consiglia CNC, lamiera o stampa 3D — e si riparla di attrezzatura se il volume cresce.
Lavorazioni collegate
Inizia qui
Ricevi un preventivo fatto da un ingegnere.
Carica una parte o tutta la distinta base.
Avrai prezzo e tempi in 24–48 h.
Account gratuito, senza impegnoNDA reciproco firmato prima dell’invio.