


Moulage sous pression
Nous coulons vos pièces par milliers.
Les pièces à parois minces en aluminium, magnésium ou Zamak sortent du moule près des cotes finales ; nous les usinons et les finissons ensuite, sur le même devis.
Demander un devisCompte gratuit, sans engagementNDA mutuel signé avant tout envoi.
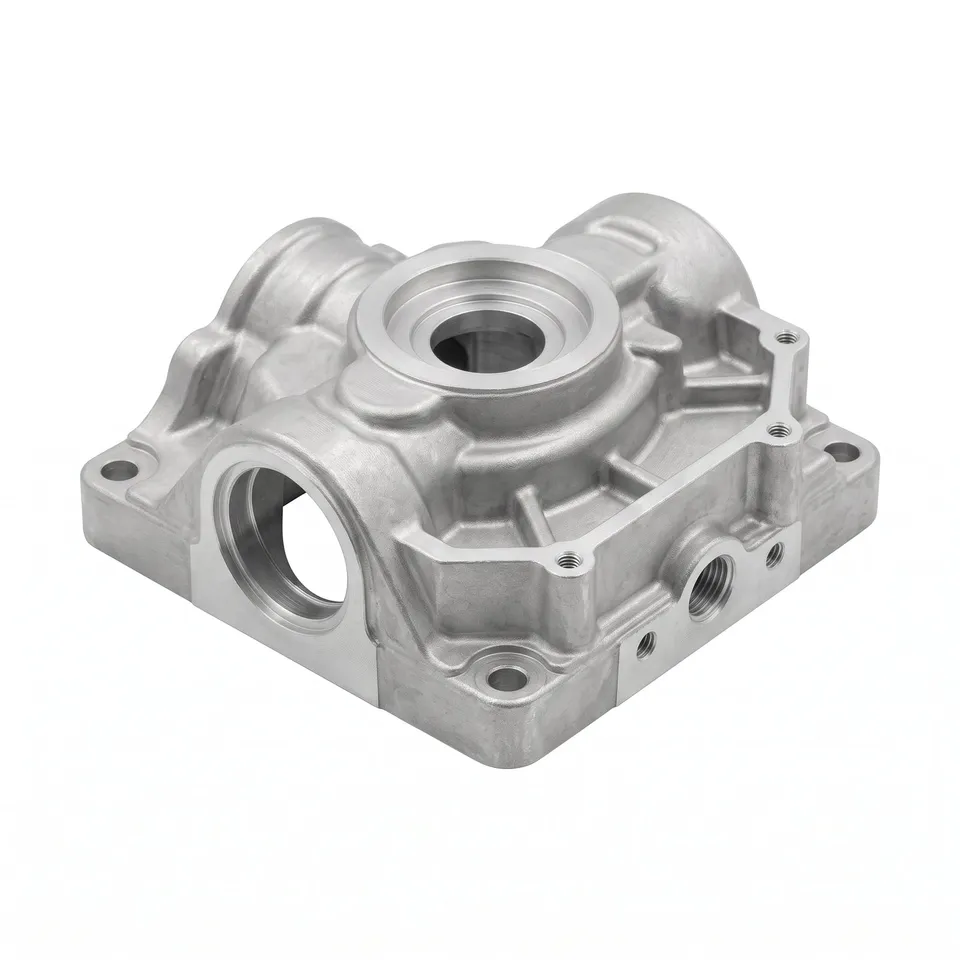 Sous pression · aluminiumPrès des cotes finales
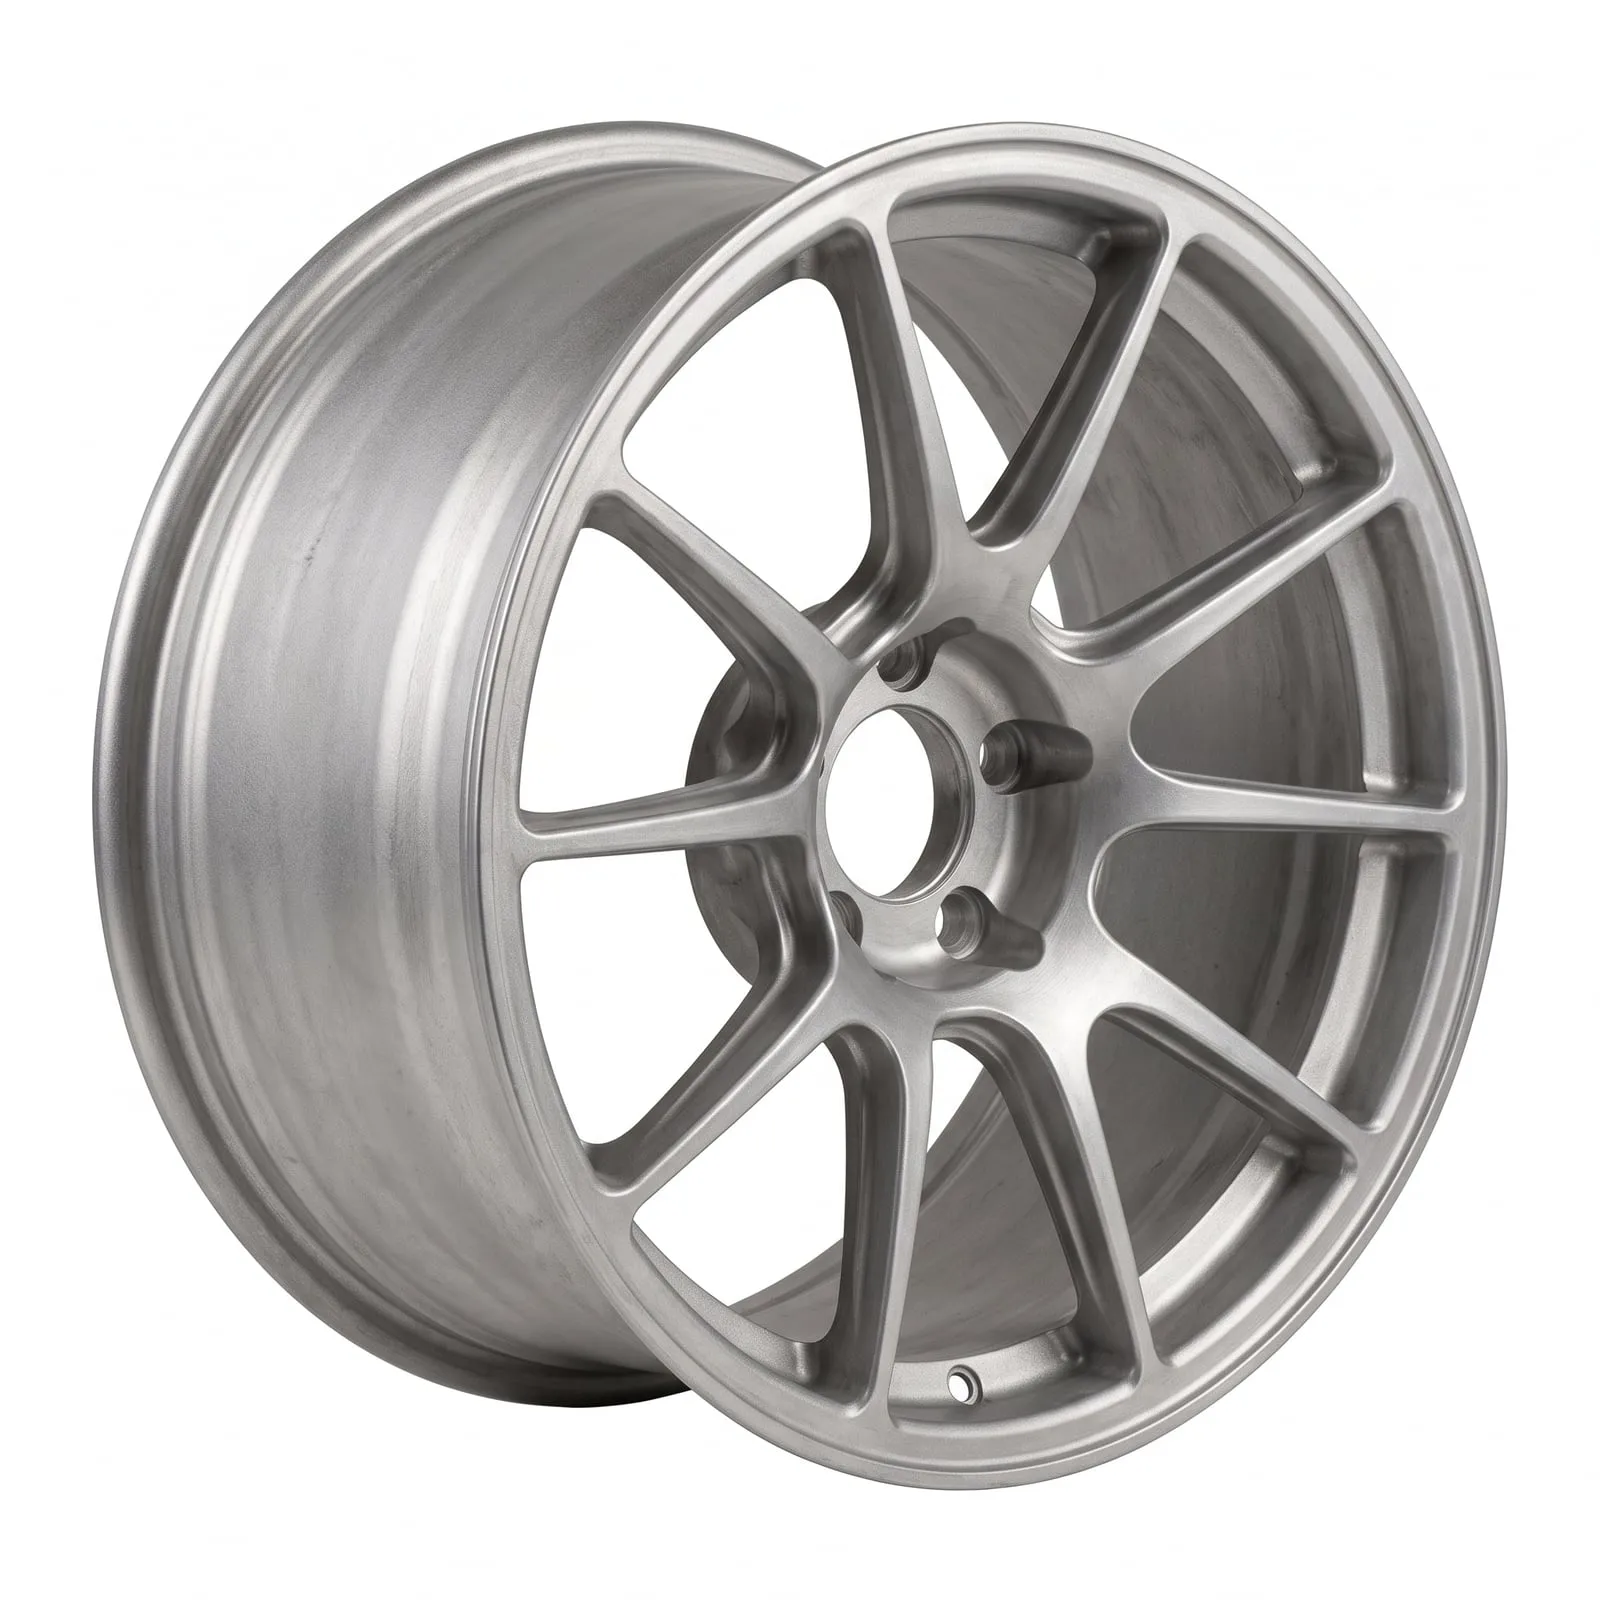 Sous pression · magnésium
Nous adaptons l’alliage à votre pièce.
Aluminium
AlSi10Mg · AlSi12 · AlSi9Cu3 · AlMg3
La référence du rapport poids/résistance pour carters à parois minces et supports.
Magnésium
AM60B · AZ91D
Le métal de structure le plus léger qu’on coule — environ un tiers plus léger que l’aluminium.
Zinc / Zamak
Zamak 3 · Zamak 5 · ZA-8
Le détail le plus fin et la meilleure stabilité, prêts à polir ou à traiter.
Un seul devis
Nous coulons, usinons et finissons.
Le moule, l’usinage et la finition sont spécifiés ensemble : la pièce arrive prête à monter.
Finitions
Nous finissons aussi les pièces.
Le Zamak et l’aluminium acceptent PVD, traitement galvanique et thermolaquage, polis ou brossés — la finition se spécifie avec la pièce.
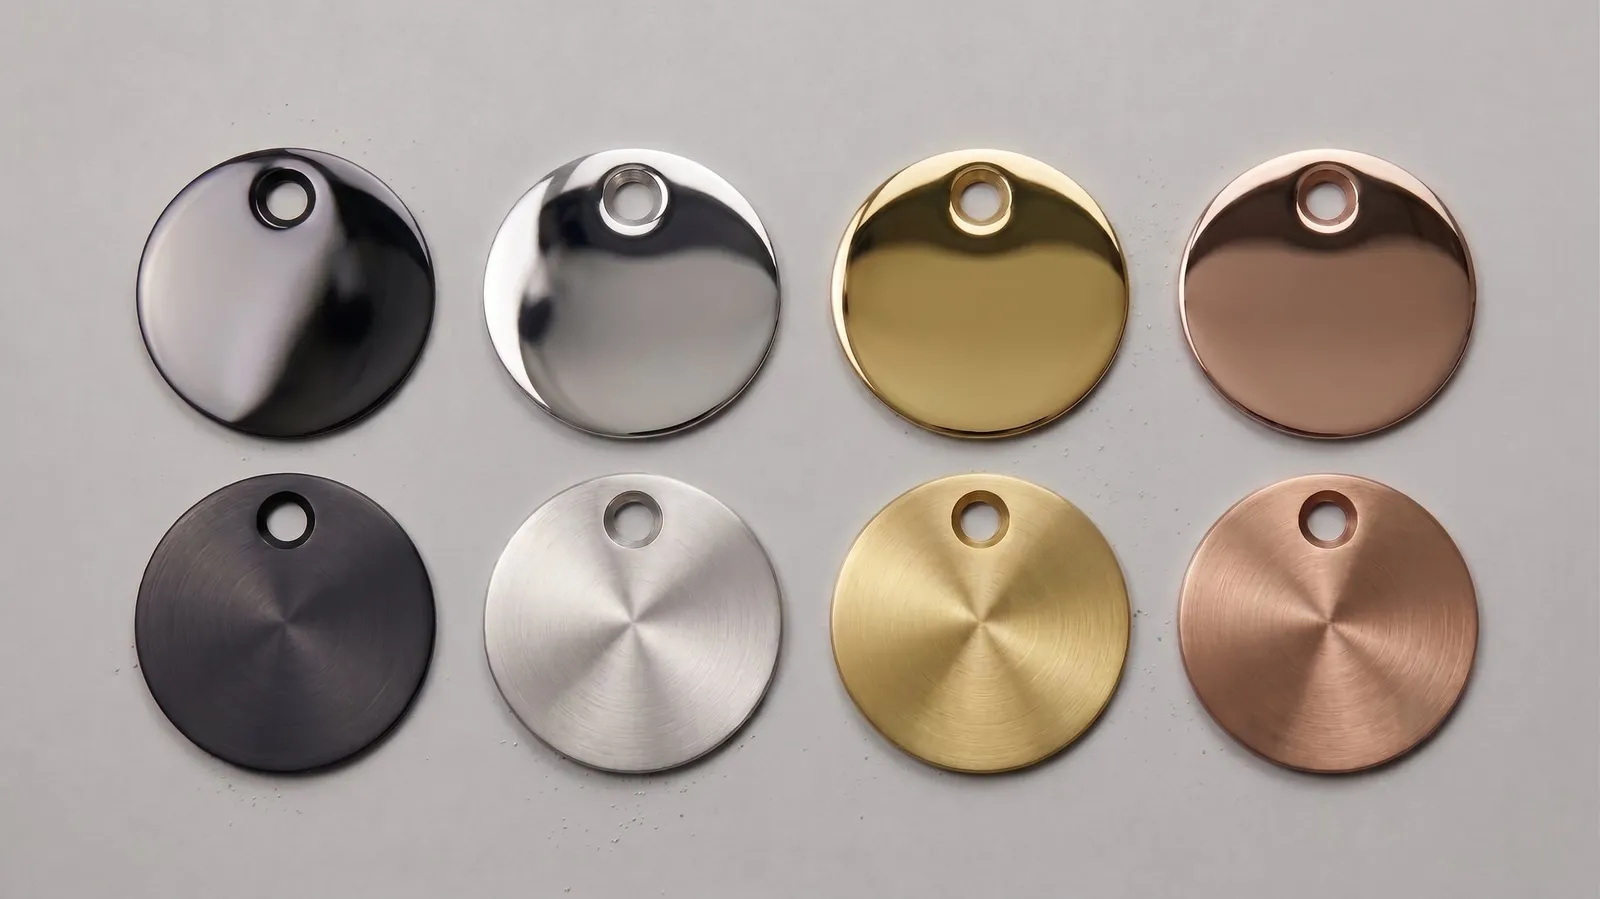 Échantillons PVD · polis et brossés
Qu’est-ce que le sous-pression ?
Le moulage sous pression injecte de l’aluminium, du magnésium ou du zinc en fusion à haute pression dans un moule en acier trempé, et donne des pièces métal complexes, à parois minces, près des cotes finales, en série — carters, supports et pièces de structure par milliers, sans avoir à usiner chacune dans la masse.
Tout sur le moulage sous pression
Fiche technique
Matériaux
Choisir un procédé
Questions
Questions sur le sous-pression
Quels métaux coulez-vous sous pression ?
Aluminium (AlSi10Mg, AlSi12, AlSi9Cu3, AlMg3), magnésium (AM60B, AZ91D) et zinc/Zamak (Zamak 3, Zamak 5, ZA-8). L’aluminium est la valeur sûre pour le rapport poids/résistance, le magnésium l’option de structure la plus légère, et le Zamak celui du détail fin et d’une finition qui se polit et se traite.
Quand le sous-pression revient-il moins cher que l’usinage CNC ?
À partir de quelques milliers de pièces environ. Le sous-pression demande d’abord un moule acier, mais produit ensuite chaque pièce vite et près des cotes finales ; la CNC n’a pas d’outillage mais usine chaque pièce dans la masse, donc son coût unitaire reste constant. Au-delà de ce point d’équilibre, le moule est amorti.
Sous pression ou moulage au sable — lequel me faut-il ?
Le sous-pression est fait pour des pièces métal complexes à parois minces, en série, dans un moule acier réutilisable. Le moulage au sable est fait pour des pièces plus grandes, en plus petites séries, dans un moule en sable bon marché et perdu, avec des tolérances plus lâches. Si la pièce est grosse ou la série courte, le sable est en général le bon choix.
Fabriquez-vous le moule en interne ?
Oui. Le moule en acier trempé est conçu et fabriqué en interne — par le même atelier d’outillage que nos moules d’injection et nos outils d’emboutissage — si bien que l’outillage et la production restent chez un seul fournisseur, avec un seul responsable.
Quel gain de poids apporte le magnésium ?
Le magnésium (AM60B, AZ91D) est le métal de structure le plus léger qu’on coule, environ un tiers plus léger que l’aluminium à pièce égale — d’où sa présence dans les boîtiers et les supports où le poids est tout l’enjeu.
Les pièces moulées sous pression peuvent-elles être usinées et finies ?
Oui — les cotes critiques sont usinées à la tolérance après coulée, et la finition (ébavurage, polissage, traitement galvanique ou peinture) est appliquée sous le même devis : la pièce part prête à servir, et non à l’état brut de fonderie.
Et si le sous-pression n’est pas adapté à ma pièce ?
Alors votre ingénieur vous le dit au moment du devis et vous oriente vers le procédé qui convient — le moulage au sable pour une grande pièce en petite série, le MIM pour une petite pièce précise, la CNC si la série est courte.
Savoir-faire liés
Pour commencer
Obtenez un devis établi par un ingénieur.
Envoyez une pièce ou toute votre nomenclature.
Vous recevez un prix et un délai sous 24–48 h.
Compte gratuit, sans engagementNDA mutuel signé avant tout envoi.