


Matière et finition
sont sur le même devis.
Un ingénieur spécifie la matière dont chaque pièce a besoin et la finition que vous voulez, et nous fabriquons le tout sur une seule commande.
Demander un devisCompte gratuit, sans engagementNDA mutuel signé avant tout envoi.
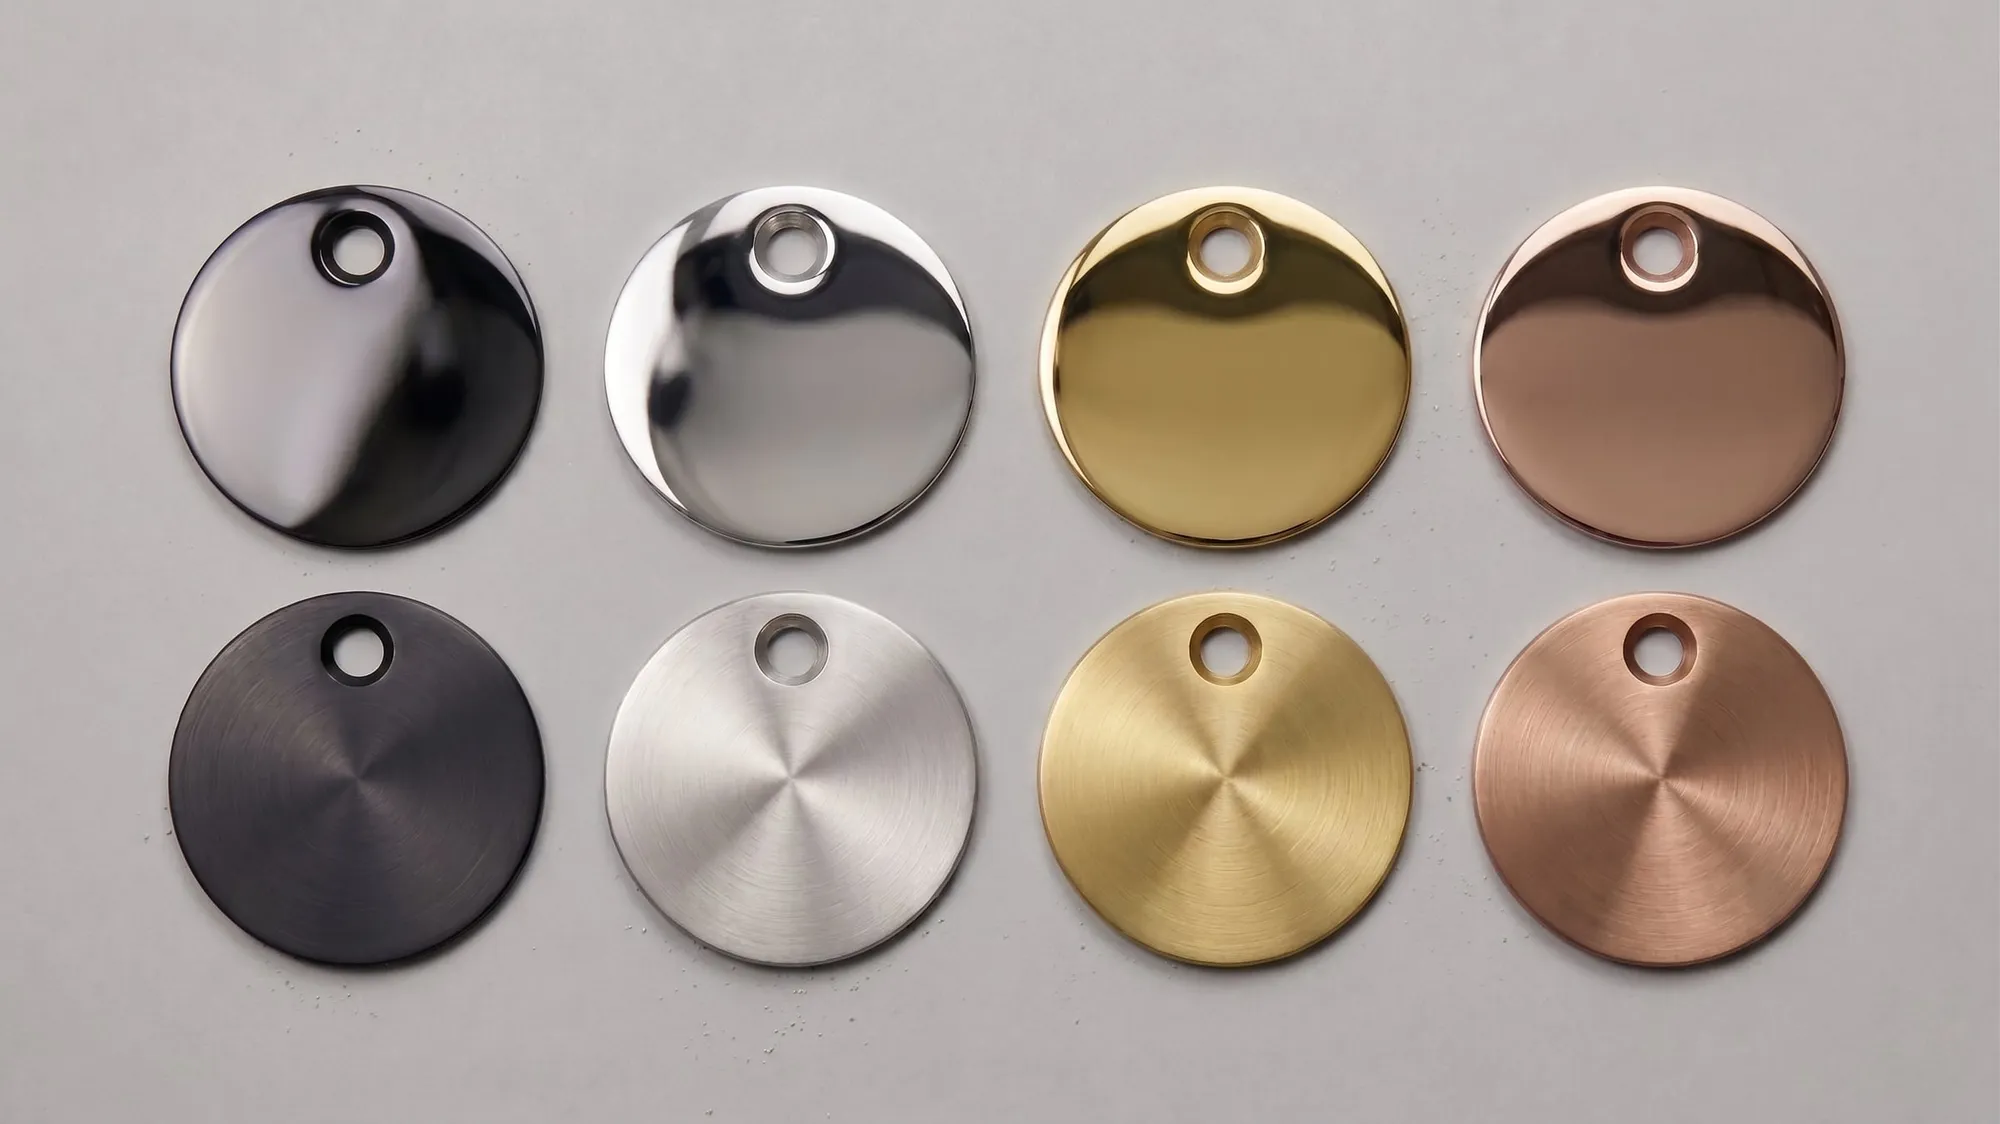 Inox · PVD noir, poliInox · PVD or roseInox · PVD noir, brossé
Dites-nous ce que la pièce doit faire.
Nous vous proposons la bonne matière.
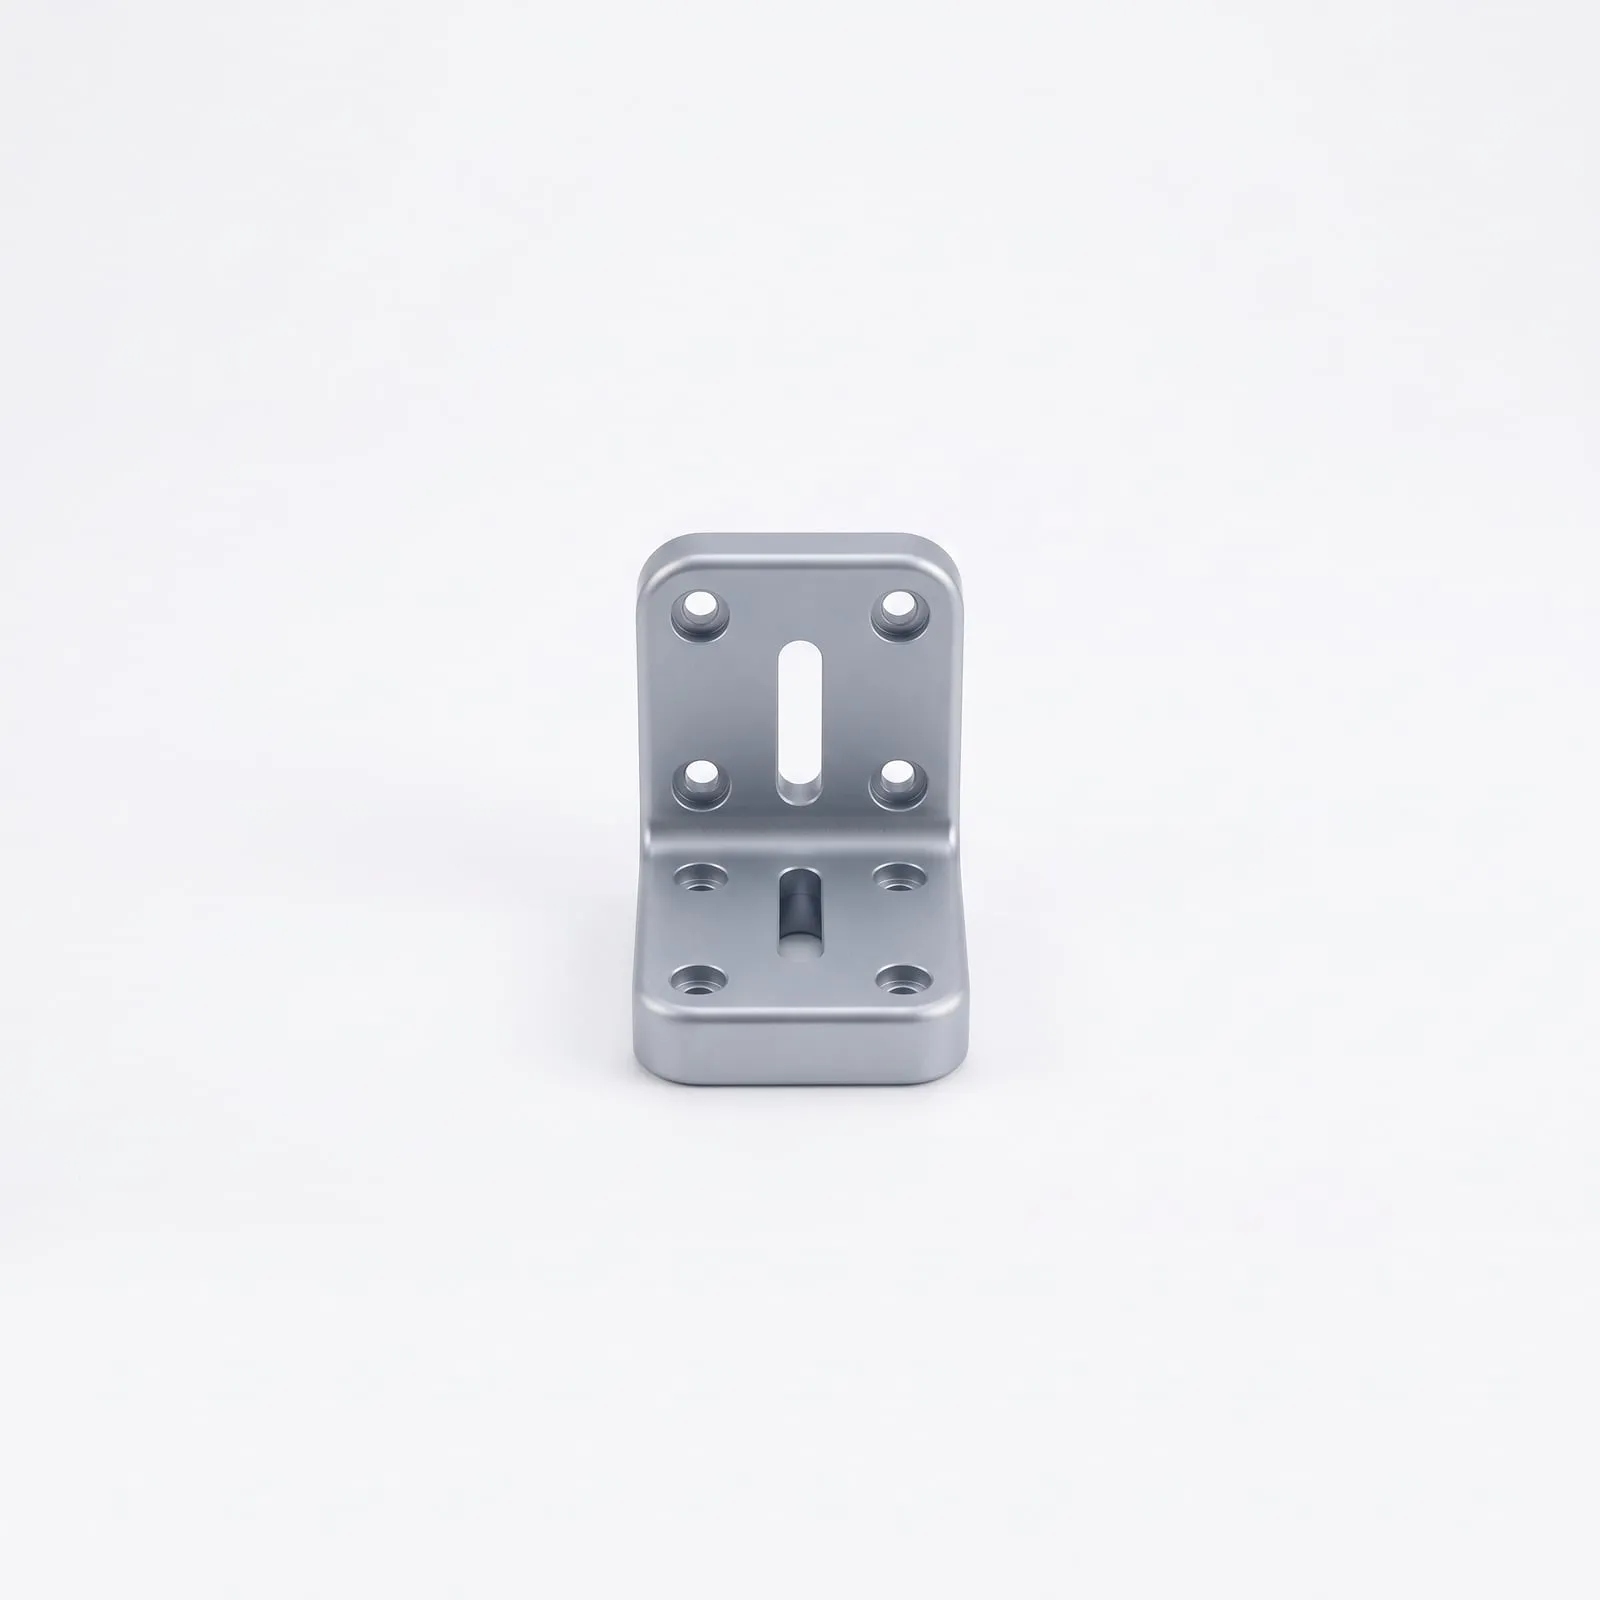
Un support qui porte 20 kg et doit rester le plus léger possible.
Matière suggérée
Procédés
Finition : Anodisation couleur
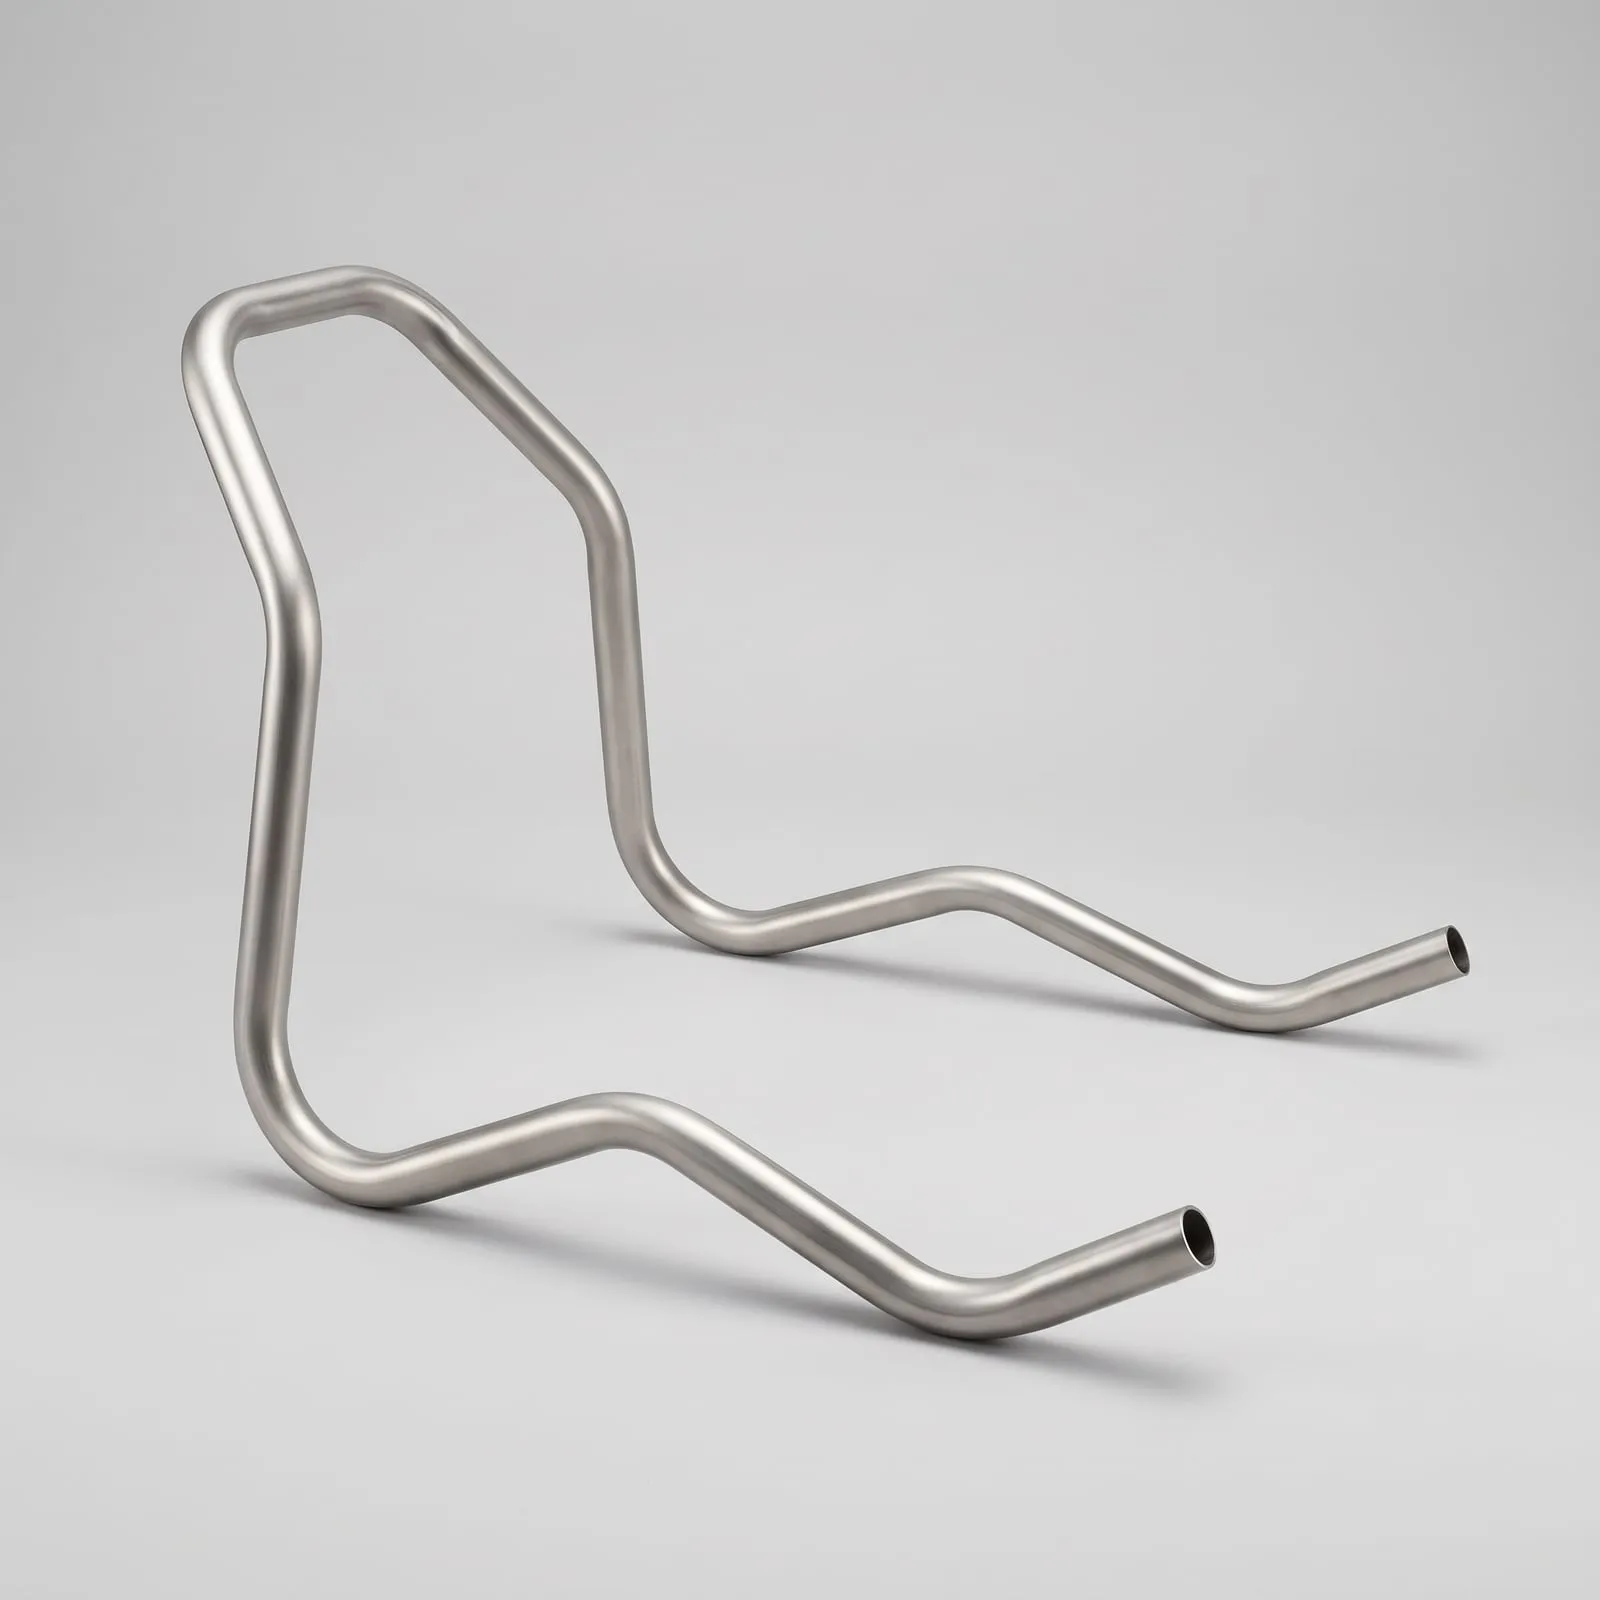
Matériaux
Toutes nos matières et leurs procédés.
Métaux
Plastiques
Élastomères
Pas dans la liste ? Envoyez la pièce avec la nuance qu’il vous faut →
Aluminium
Léger, anodisable et facile à usiner — le choix par défaut de la plupart des pièces métal.
Barre et plaque · CNC
- 2017A-T4
- 2024-T3
- 5052-H32
- 5083-H111
- 6060-T6
- 6061-T6
- 6082-T6
- 7075-T6
- Plaque coulée MIC6
Tôle 1–6 mm · découpe laser
- 1050-H14
- 3003-H14
- 5052-H32
- 5754-H111
- 6061-T6
Tôle 0,8–1,5 mm · emboutissage
- 5052
- 5754
Profilés · extrusion
- 6005A-T6
- 6060-T6
- 6061
- 6063-T5
- 6063-T6
- 6082-T6
Imprimé · DMLS
- AlSi10Mg
Acier inoxydable
Ne rouille pas — pour les pièces qui vivent dehors, touchent des fluides ou sont lavées au jet.
Barre et plaque · CNC
- 303
- 304 (A2)
- 310
- 316L (A4, marin)
- 420
- 430
- 17-4 PH
Tôle 0,8–6 mm · découpe laser
- 304 2B
- 304 BA miroir
- 304 brossé G240
- 316L 2B
- 316L BA miroir
- 316L brossé G240
- 430 2B
Tôle 0,5–1 mm · emboutissage
- 304
- 316L
Imprimé · DMLS
- 316L
- 17-4 PH
Aciers au carbone et alliés
Résistant, soudable et économique — châssis, arbres, engrenages et supports.
Barre · CNC
- 1018 (S235JR / A36)
- 1045
- 11SMn30 décolletage
- 4140 (42CrMo4)
- 4340 (34CrNiMo6)
- 8620 cémentation
Tôle 0,8–10 mm · découpe laser
- DC01 laminé à froid
- S275JR décapé
- DX51D galvanisé
- S355J0WP patinable (Corten)
Tôle 0,5–2 mm · emboutissage
- DC04 emboutissage profond
- DC06 emboutissage extra-profond
Acier à outils
Dureté extrême pour moules, outils et pièces d’usure.
Barre · CNC
- D2 (1.2379)
- H13 (1.2344)
- O1 (1.2510)
Cuivre, laiton et bronze
Conducteurs, faciles à usiner et chaleureux à l’œil — contacts, raccords et paliers.
Barre · CNC
- Cuivre C101 sans oxygène
- Cuivre C110
- Laiton C260
- Laiton C360 décolletage
- Bronze phosphoreux C510
- Bronze à paliers C932
- Cupro-aluminium C954
Tôle 0,8–3 mm · découpe laser
- Cuivre C110
- Laiton C260 demi-dur
Tôle 0,5–1 mm · emboutissage
- Cuivre C110
- Laiton C260
Imprimé
- Laiton, doré ou rhodié
Titane et superalliages
Légers, résistants à la corrosion et à la chaleur — pièces aéronautiques, médicales et marines.
Barre · CNC
- Titane Grade 2
- Titane Grade 5 (Ti-6Al-4V)
- Inconel 625
- Inconel 718
- Hastelloy C276
- Monel 400
- Invar 36
Tôle 0,8–3 mm · découpe laser
- Titane Grade 2
Imprimé · DMLS
- Ti-6Al-4V ELI
- Inconel 718
- Cobalt-chrome (CoCr)
Métaux de fonderie
De grandes pièces depuis un moule en sable économique — bâtis, carters et accastillage.
Moulé au sable
- Fonte grise GG25 (EN-GJL-250)
- Fonte GS GGG40
- Acier moulé GS-45
- Aluminium A356
- Cupro-aluminium
ABS et ASA
Résistant, peignable et facile à injecter. L’ASA ajoute la tenue aux UV pour les pièces qui vivent dehors.
Injection
- ABS standard
- Haute résilience
- Haute température
- Ignifugé UL94 V-0
- Métallisable
- Stabilisé UV
- Recyclé
- ASA extérieur / UV
Usinage et extrusion
- ABS naturel
- ABS noir
- ABS haute résilience
Imprimé · FDM
- ABS
- ASA
Polycarbonate (PC) et PC-ABS
Transparent et difficile à casser — lentilles, capots, diffuseurs et carters robustes.
Injection
- PC haute clarté
- PC translucide
- PC opaque
- PC chargé verre GF30
- PC-ABS standard
- PC-ABS haute température
- PC-ABS ignifugé UL94 V-0
- PC-ABS métallisable
- PC-ABS médical
- PC-ABS recyclé
Usinage et extrusion
- PC transparent
- PC optique massif
- PC opale diffuseur LED
Imprimé · FDM
- PC
Polypropylène (PP)
Léger, résistant aux produits chimiques et qui plie sans fatiguer — charnières intégrées, bouchons et fermetures.
Injection
- Copolymère
- Homopolymère FDA
- Chargé talc 30 %
- Chargé verre GF30
- Automobile
Usinage et extrusion
- PP naturel (FDA)
- PP noir
Polyéthylène (PEHD / PEUHMW)
Résiste aux produits chimiques et à l’usure, ne prend pas l’eau — pièces au contact alimentaire et industrielles.
Usinage
- PE-300 (PEHD)
- PE-500 (PEHMW)
- PE-1000 (PEUHMW)
- Alimentaire bleu et vert
- FDA naturel
Injection et extrusion
- PEHD
- PEBD souple
Nylon (PA6 / PA66 / PA12)
Résistant à l’usure et assez solide pour remplacer le métal dans les engrenages, clips et carters chargés.
Usinage
- PA6 naturel
- PA6 noir
- PA6 + MoS2
- PA6 coulé (MC901)
- PA66 naturel
- PA66-GF30
Injection
- PA6
- PA6-GF30
- PA66
- PA66-GF30
Imprimé · SLS / MJF / FDM
- PA12
- PA11 biosourcé
- PA chargé verre
- Nylon chargé carbone
POM (acétal / Delrin)
Faible frottement et stable en cotes — engrenages de précision, encliquetages et mécanismes.
Usinage
- POM-C naturel (FDA)
- POM-C noir
- POM-C bleu alimentaire
Injection
- Standard faible frottement
- Alimentaire (FDA)
Acrylique (PMMA)
Transparent comme le verre — capots, guides de lumière et présentoirs.
Usinage et extrusion
- PMMA transparent
- PMMA-GS coulé, stabilisé UV
Injection
- Optique transparent
- Teinte sur mesure
PEEK
Encaisse la chaleur extrême, les fortes charges, les produits chimiques et des stérilisations répétées.
Usinage
- PEEK naturel
- PEEK médical (FDA)
Injection
- PEEK naturel
- PEEK noir
Plastiques haute performance
Tenue à la chaleur, aux produits chimiques et à la stérilisation au-delà des plastiques techniques.
Usinage
- PEI (Ultem 1010)
- PPSU (Radel)
- PPS (Ryton)
- PVDF
- PTFE vierge (FDA)
- PTFE + 25 % carbone
Injection
- PPS
- PPA
- LCP paroi mince
Imprimé · FDM
- PEI (Ultem 1010)
Plastiques techniques et courants
Le bon plastique au bon prix — électrique, transparent, rigide ou recyclable.
Injection
- PBT électrique
- PET
- HIPS
- SAN transparent
- PVC rigide
Usinage et extrusion
- PET-P (Ertalyte)
- PVC rigide
- PVC souple
- Bakélite
- Garolite G-10 / FR-4
Résines et filaments 3D
Matières de prototype et d’usage final pour SLA, FDM et impression couleur.
Résines · SLA
- Standard
- Tenace
- Transparente
- Souple
- Grand format
Filaments · FDM
- PLA
- PETG, stérilisable
Poudre et couleur
- Alumide (SLS)
- Quadrichromie CMJN (CJP)
TPE, TPU et silicone
Toucher doux et souple — poignées, joints et boutons surmoulés sur une pièce rigide.
Injection
- TPE soft-touch 50A
- TPE médical / alimentaire (FDA)
- TPU 70A
- TPU 90A
- SEBS 55A
- Silicone liquide (LSR) industriel
- LSR médical
- LSR optique
Imprimé · FDM / MJF
- TPU souple
Caoutchouc extrudé
Joints et profilés qui encaissent les intempéries, l’huile ou les produits chimiques.
Extrusion
- EPDM intempéries 60–70A
- Néoprène (CR) 65A
- Nitrile (NBR) huile 70A
- Silicone alimentaire FDA 60A
- Viton (FKM) chimique 75A
Finitions
La finition figure sur la même commande.
Finitions aluminium
Une couche d’oxyde maîtrisée, et la finition mécanique qui passe dessous.
SurAluminium
Anodisation naturelle
Argent mat — la finition la plus courante.
Anodisation noire
Teintée noir sur la couche anodique.
Anodisation couleur
Teintée à la couleur que vous indiquez.
Anodisation dure
Une couche d’usure épaisse ; modifie les cotes d’environ 25 µm.
Microbillage
Un mat uniforme avant anodisation.
Polissage miroir
Un éclat spéculaire ; demande une pièce sans marque.
Brossage directionnel
Un grain linéaire, à la manière de l’électroménager.
Chromatation
Garde la conductivité et accepte la peinture.
Finitions acier inoxydable
Restaurer ou améliorer la couche passive, et fixer l’aspect.
SurAcier inoxydable
Décapage et passivation
Retire la contamination ferreuse et restaure la couche passive.
Électropolissage
Un polissage électrochimique ; une finition hygiénique.
Brossé, grain 240
Le satiné directionnel standard.
Poli miroir
Un éclat spéculaire.
Microbillage verre
Un mat uniforme qui cache les marques.
Revêtements pour l’acier
Protection contre la corrosion pour aciers au carbone et alliés.
SurAciers au carbone et alliés
Zingage blanc
Zinc électrolytique avec passivation blanche.
Zingage jaune
Une passivation irisée, plus protectrice.
Brunissage
Une fine finition noire ; protection légère avec huile.
Phosphatation
Une base pour la peinture, ou pour réduire le frottement.
Galvanisation à chaud
Trempé dans le zinc fondu, pour l’extérieur sévère.
Nickelage chimique
Une couche régulière, jusque dans les alésages et les filets.
Chrome, PVD et tons électrolytiques
Des surfaces métalliques décoratives dans les tons standards du secteur.
SurPièces métal
Chrome
Un aspect métallique réfléchissant.
PVD
Une surface métallique décorative durable.
Vieil or
Un ton électrolytique décoratif.
Or brossé
Un ton électrolytique décoratif.
Gun metal
Un ton électrolytique décoratif.
Cuivre brossé
Un ton électrolytique décoratif.
Cuivre satiné
Un ton électrolytique décoratif.
Finitions laiton, cuivre et bronze
Finitions décoratives et protectrices pour les alliages cuivreux.
SurCuivre, laiton et bronze
Poli brillant
L’éclat doré classique.
Brossage satiné
Un grain fin qui montre moins les traces de doigts.
Nickelage
Une couche gris argent, plus dure.
Chromage
Un éclat bleuté, très résistant.
Patine vieillie
Un aspect sombre, ancien.
Vernis de protection
Scelle l’éclat contre le ternissement.
Finitions titane et superalliages
Traitements pour titane, Inconel, Hastelloy, Monel et Invar.
SurTitane et superalliages
Décapage chimique
Retire l’oxyde laissé par l’usinage.
Passivation
Stabilise la surface contre la corrosion.
Sablage
Un mat uniforme.
Polissage
Abaisse la rugosité ; une base pour le contrôle.
Anodisation couleur du titane
Couleur par interférence lumineuse, sans pigment.
Thermolaquage
Une couche électrostatique cuite au four. Très résistante à l’usure.
SurMétal en tôle, embouti, extrudé, moulé et usiné
Toute couleur RAL
Toute couleur du nuancier RAL classique.
Toute couleur NCS
Pour s’accorder à une couleur architecturale.
Effet martelé
Une texture irrégulière qui cache les traces d’usinage.
Texture fine
Un mat rugueux, qui ne garde pas les traces de doigts.
Peinture liquide
Appliquée au pistolet, pour des couleurs exactes.
SurPièces usinées, extrudées et imprimées en 3D
Couleur RAL
Mate ou brillante.
Couleur NCS
Le nuancier NCS.
Teinte Pantone
Pour la couleur d’identité d’une marque.
Vernis incolore
Protection sans changer la couleur de base.
Couleur dans la matière
Le pigment va dans la résine, pas sur la surface — il ne peut pas s’écailler.
SurPlastiques injectés et extrudés
Couleur RAL
Pigmentée au RAL le plus proche.
Teinte Pantone
Contretypée sur polymère.
Naturel
La couleur propre de la matière, sans pigment.
Noir technique
Noir avec stabilisant UV.
Textures de moule
La finition est usinée dans le moule : chaque pièce en sort avec.
SurPlastiques injectés
SPI A2 brillant
Un poli diamant ; un aspect brillant.
SPI C1 mat
Un mat doux.
VDI 27
Un grain EDM ; un mat technique.
Mold-Tech MT11010
Une texture fine, façon cuir.
Peau d’orange
Une texture grossière qui cache les défauts.
Finitions des plastiques usinés
Ce qu’on fait à la surface après fraisage ou tournage.
SurPlastiques usinés et extrudés
Ébavurage
Bavures et arêtes vives retirées à la main.
Polissage à la flamme
Rend sa transparence au PMMA et au PC.
Ponçage fin
Une surface régulière, au grain 400.
Texturation
Un mat uniforme, qui ne garde pas les traces.
Post-traitement d’impression 3D
Ce qu’on fait à une pièce après son impression.
SurPièces imprimées en 3D
Microbillage
Retire la poudre et régularise le mat (SLS / MJF).
Tribofinition
Adoucit les arêtes et les lignes de couche.
Lissage aux vapeurs
Ferme la porosité ; une finition presque lisse.
Teinture
Un bain de couleur pénétrant.
Apprêt et peinture
Une couche de finition pour une pièce qui se voit.
Imprégnation
Imprégnée, pour les pièces qui doivent retenir un fluide.
Finition des pièces de fonderie
Ce qu’on fait à la pièce à sa sortie du moule en sable.
SurPièces moulées au sable
Grenaillage
Retire le sable et la calamine.
Ébarbage et meulage
Retire attaques, masselottes et bavures de joint.
Apprêt anticorrosion
Une couche de fond pour peindre ensuite.
Usinage des faces fonctionnelles
Seulement les surfaces qui le demandent.
Marquage et gravure
Comment la pièce est identifiée : gravée, imprimée ou étiquetée.
SurPièces métal et plastique, tous procédés
Gravure laser
Permanente, sans matière ajoutée.
Sérigraphie
Encre à travers un écran — bien pour les logos plats.
Tampographie
Un tampon silicone qui atteint les surfaces courbes.
Micropercussion
Frappée ; survit aux traitements suivants.
Étiquette QR
Une étiquette de traçabilité, pièce par pièce.
Protection et conditionnement
Comment chaque pièce arrive protégée et groupée.
SurTous procédés
En vrac en carton
Pièces en vrac avec calage de remplissage.
Sachet PE individuel
Un sachet polyéthylène par pièce.
Sachet anticorrosion VCI
Avec inhibiteur de corrosion, pour le métal nu.
Blister thermoformé
Une empreinte sur mesure pour une géométrie délicate.
Plateau mousse
Mousse découpée sur mesure, une alvéole par pièce.
Sachet antistatique ESD
Pour les pièces posées à côté d’électronique.
Nous faisons déjà ces pièces pour des marques.
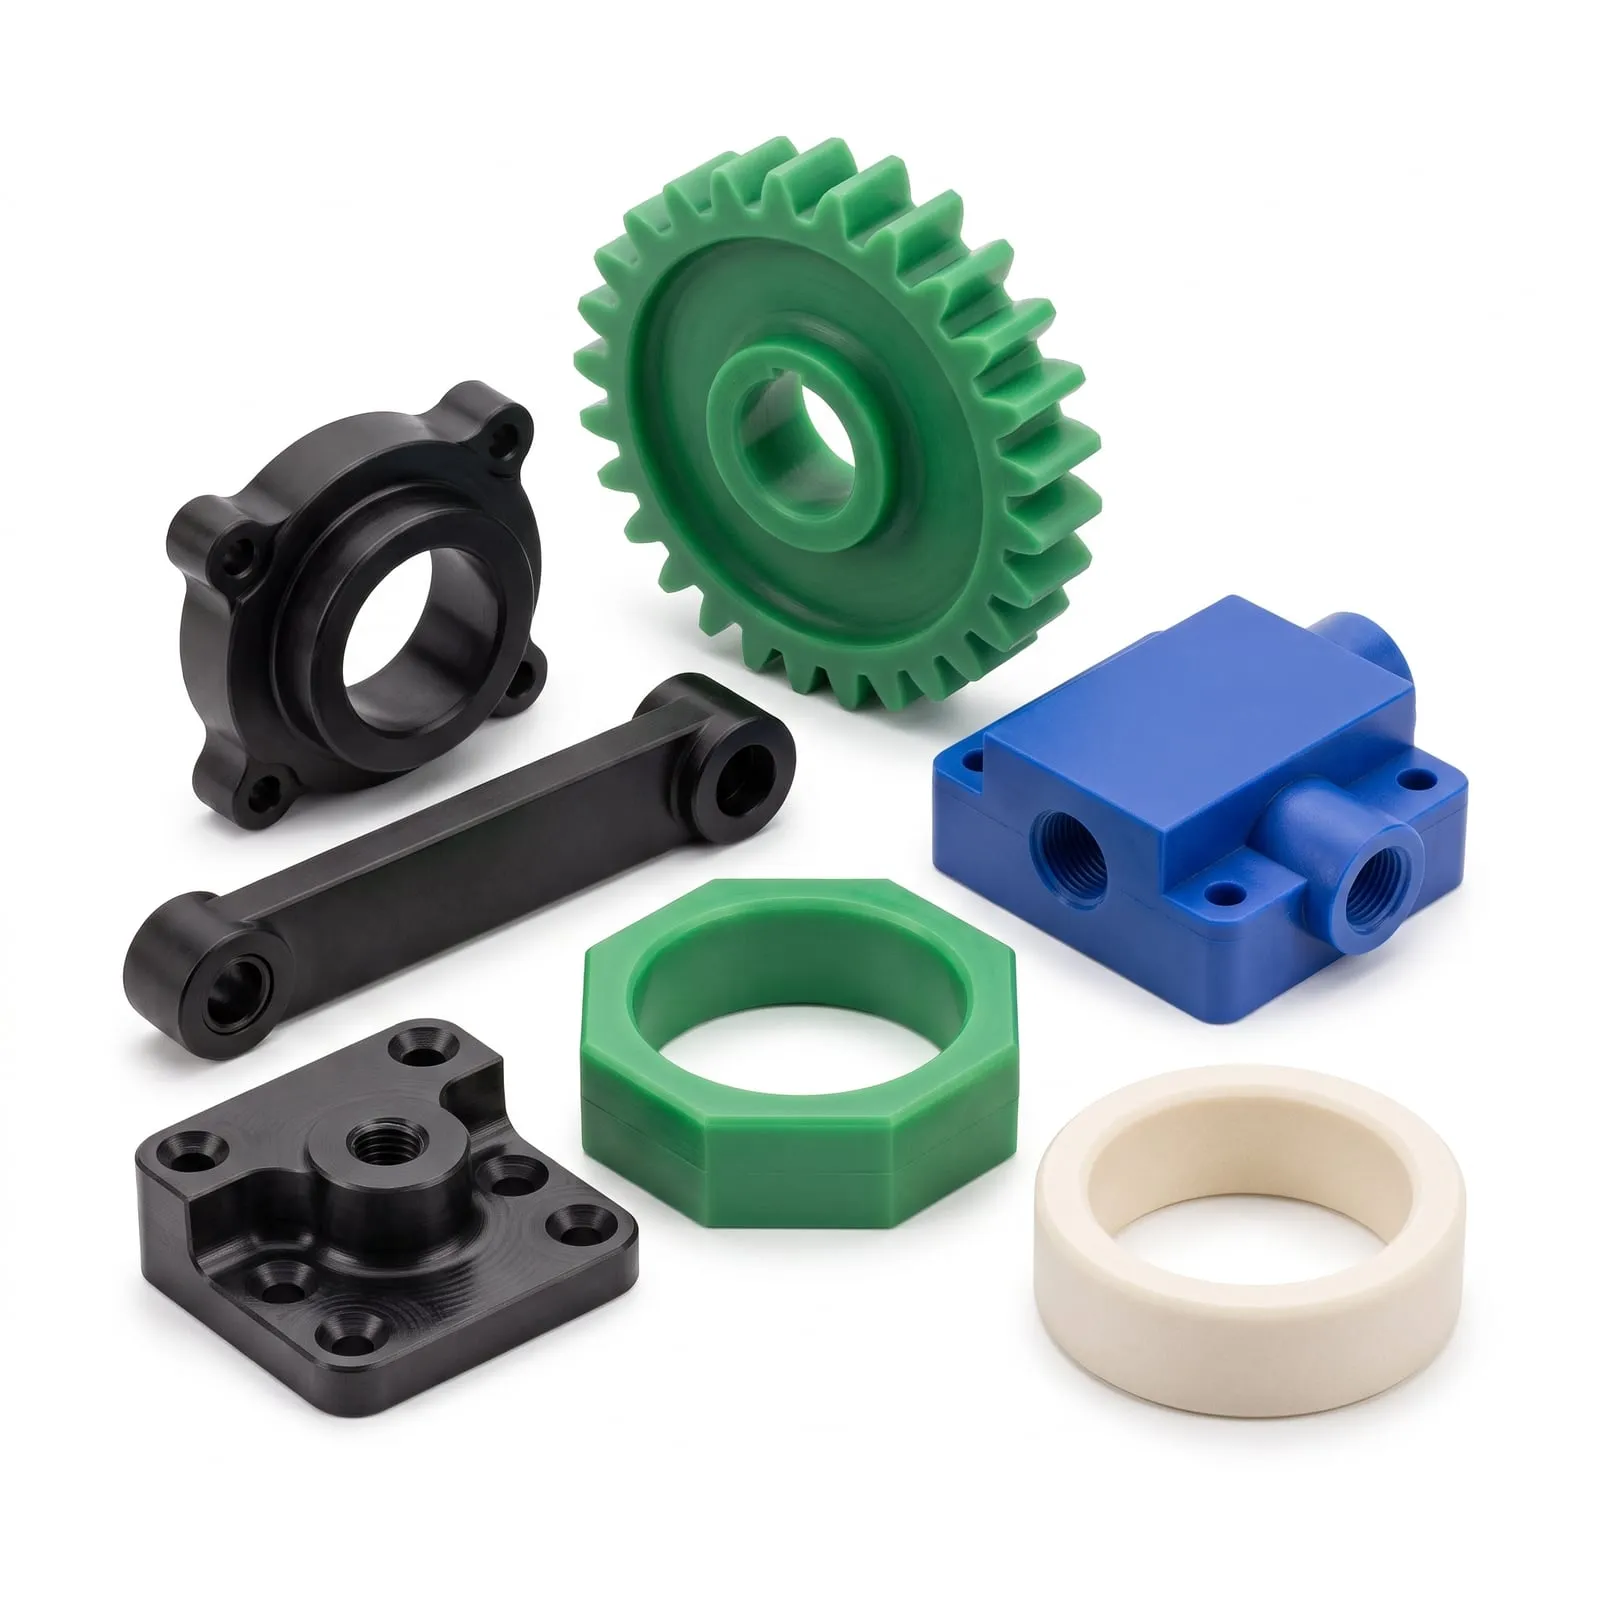
PEHD alimentaire
Groupe agroalimentaire
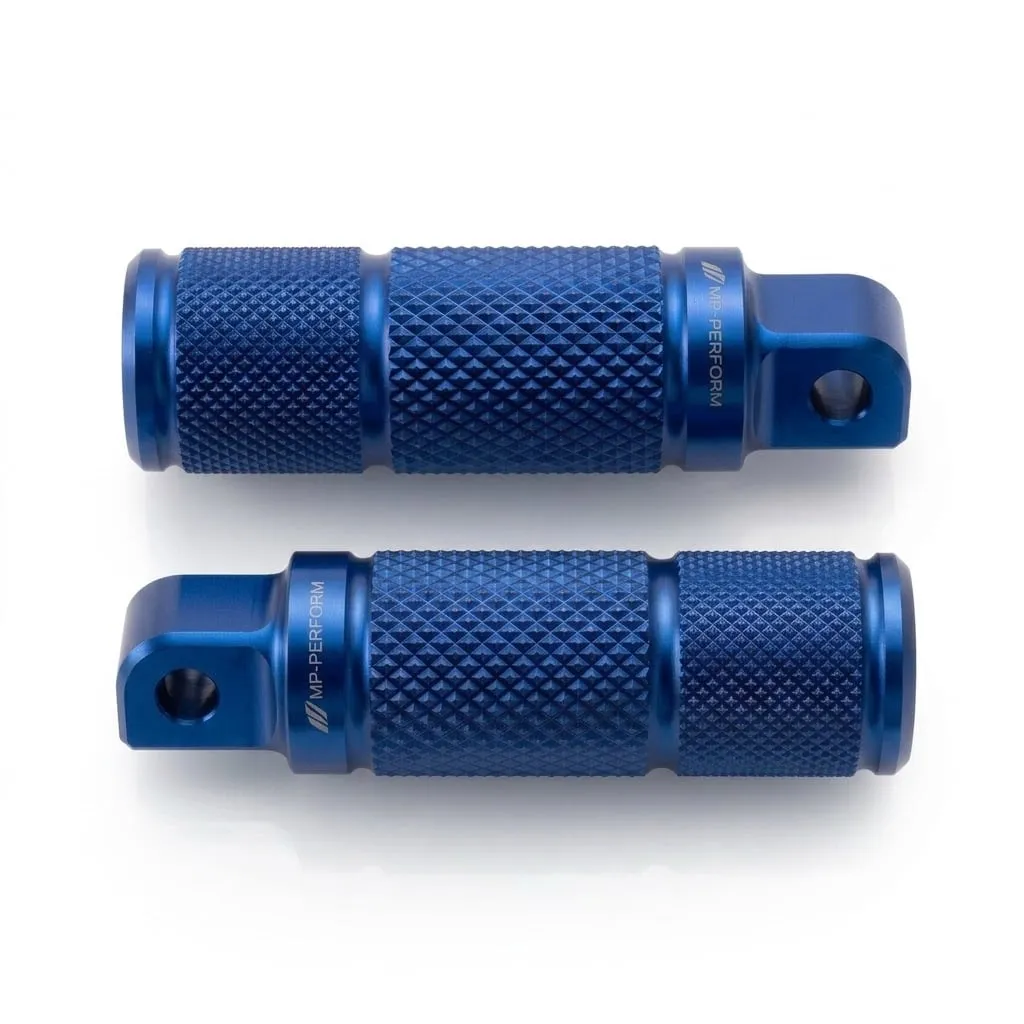
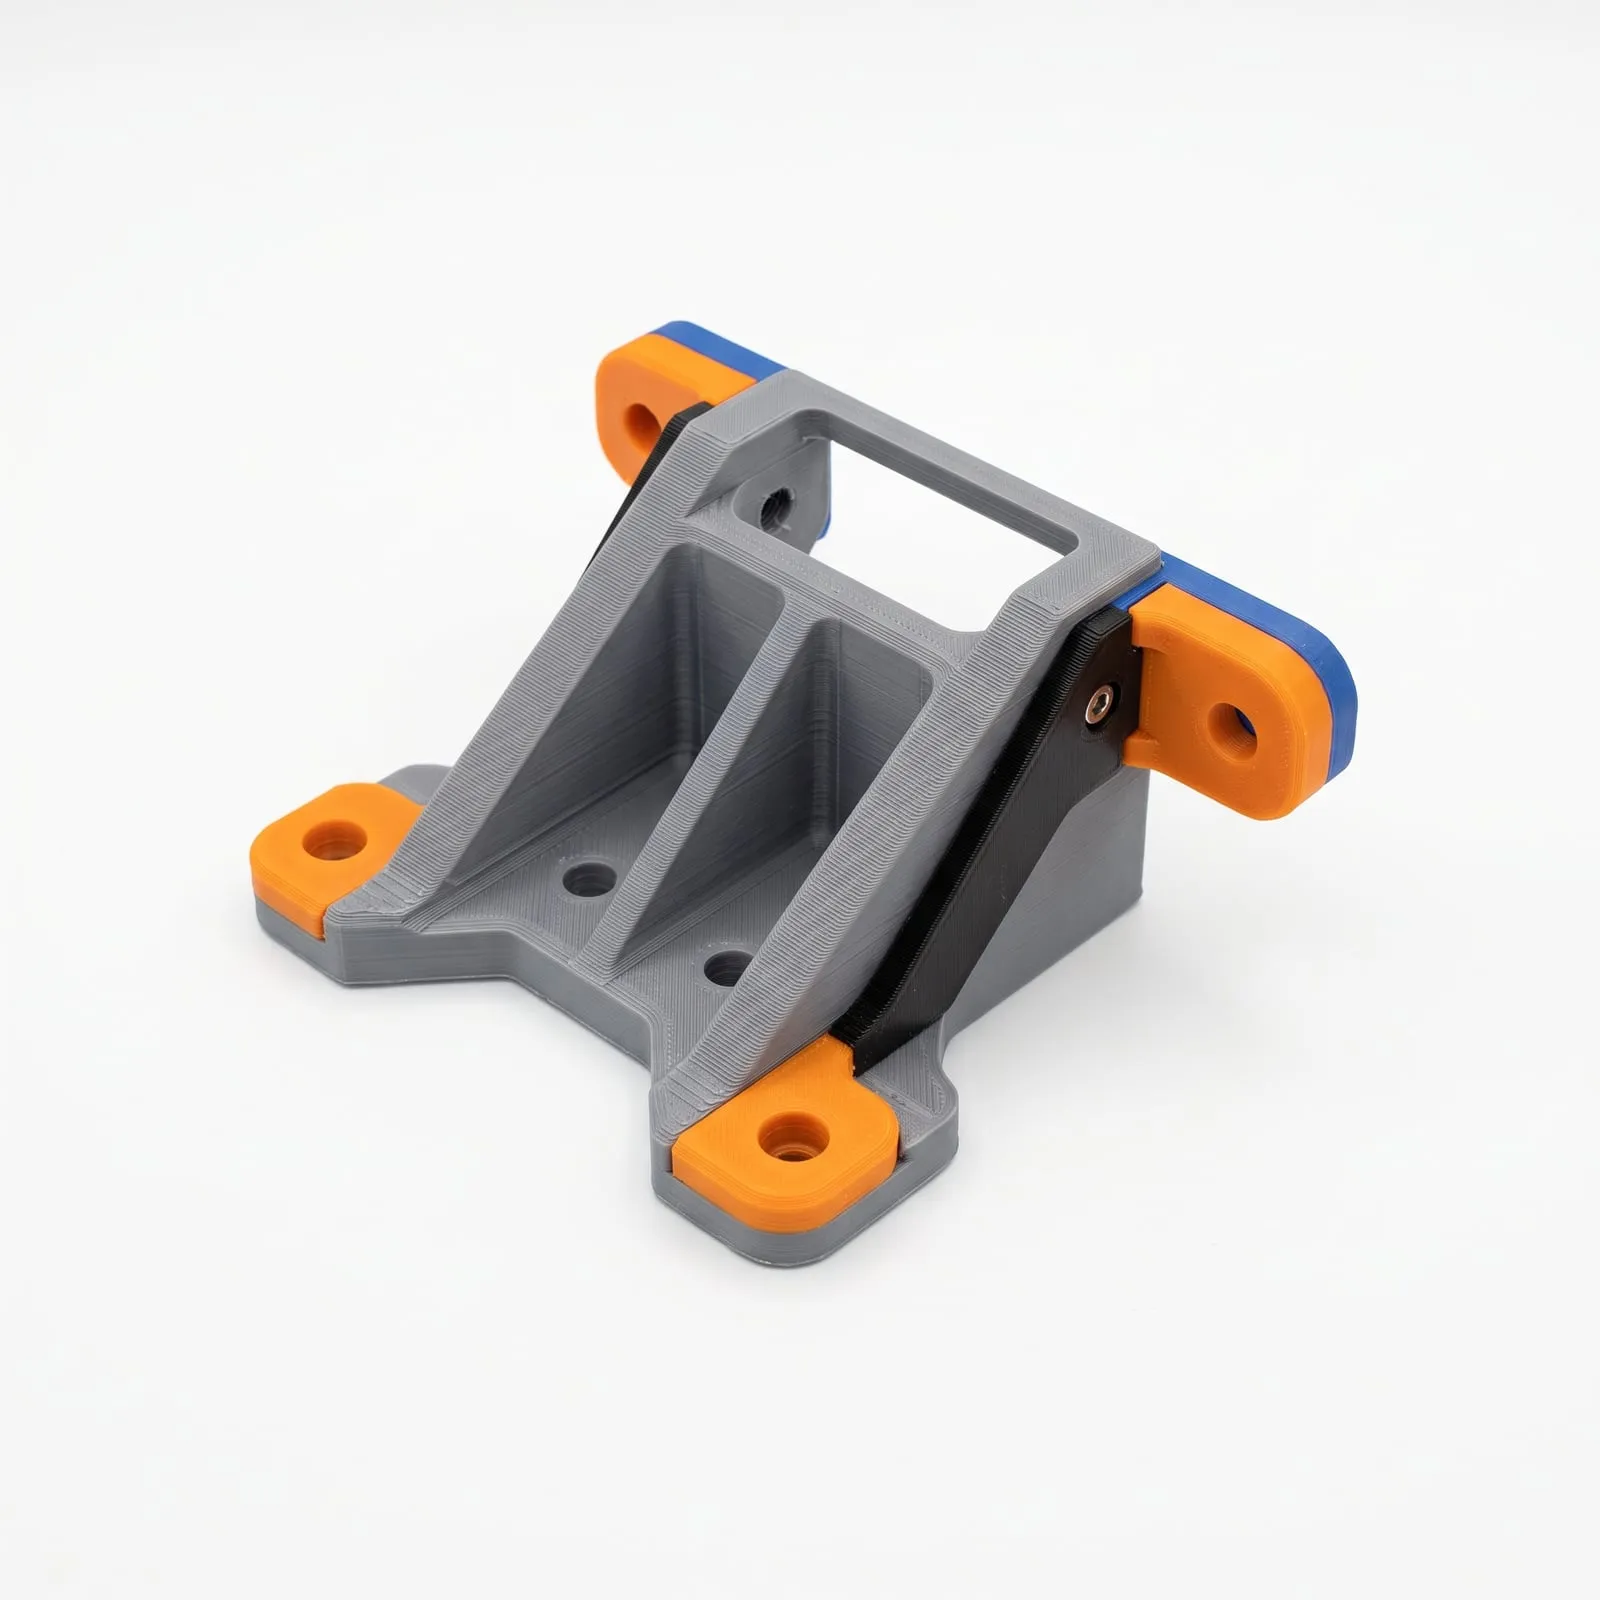
Imprimé en 3D, avec inserts filetés
Marque de composants cycles
Quelle matière choisir ?
Lisez les guides, ou envoyez la pièce et demandez.
Des questions sur les matières ?
Quelle matière choisir pour ma pièce ?
Partez de ce que la pièce doit faire — porter une charge, vivre dehors, encaisser la chaleur, être produite par milliers — plutôt que d’une nuance. Envoyez la pièce avec ces conditions et votre ingénieur propose la matière et le procédé ensemble, parce que c’est leur combinaison qui décide du coût.
Achetez-vous la matière, ou dois-je la fournir ?
Oui, nous l’achetons nous-mêmes. La matière est spécifiée, achetée et travaillée sur le même devis que la pièce : pas de second fournisseur à coordonner.
La finition peut-elle être sur la même commande que la pièce ?
Oui. Anodisation, revêtements zinc et nickel, chrome et PVD, thermolaquage et peinture liquide, couleur dans la résine, textures de moule, polissage et sablage, marquage et conditionnement sont chiffrés avec la pièce, sur la même commande.
Quelles finitions vont sur quelles matières ?
Chaque groupe de finitions dit ce sur quoi il s’applique : l’anodisation est pour l’aluminium, le zingage et le brunissage pour l’acier, le polissage à la flamme pour les plastiques transparents, les textures de moule pour les pièces injectées. Votre ingénieur confirme la combinaison sur votre plan.
La matière qu’il me faut n’est pas dans la liste. Pouvez-vous faire la pièce ?
Demandez. C’est le catalogue à partir duquel nous chiffrons, pas la limite de ce que nous savons faire. Votre ingénieur confirme si nous pouvons nous procurer et travailler la nuance qu’il vous faut, ou propose l’équivalent le plus proche en disant pourquoi.
Que se passe-t-il si la matière change après le devis ?
Votre ingénieur rechiffre. Une autre matière peut changer le procédé, l’outillage et la finition : le prix est donc refait sur la nouvelle spécification, pas ajusté d’un pourcentage.
Envoyez une pièce
Recevez un devis établi par un ingénieur.
Demander un devis →Compte gratuit, sans engagementNDA mutuel signé avant tout envoi.